上个月周三的早上,车间的卷帘门刚拉起来,客户的商务车就堵在了门口。
拉了整整120件汽车减震器的衬套回来,孔的椭圆度超了0.02mm,装上去活塞杆一推就卡,客户说这要是装到车上,跑高速出了人命谁担得起。
小周蹲在废料堆旁边,烟蒂扔了一地。地上散的零件,内孔壁上全是细密的拉痕,摸上去剌手。组长把工艺卡拍在他面前,指节都敲得发白:“上周刚给你强调的导套配合,你就当耳旁风是吧?”
说实话,干机加工的,十个有九个把注意力全放在吃刀量、钻头材质、切削液浓度上,导套?不就是个穿钻头的铁套子吗?能出啥问题。
别拿配合当公差,差一丝都能废一整批活
导套配合说穿了就是两层关系:一层是导套和钻模板安装孔的静配合,压进去不能松也不能把孔挤变形;另一层是导套内孔和钻头的动配合,转起来不能卡也不能晃。
我们车间干了20年,现在把这两个配合的数卡得死死的:导套和钻模板的过盈量必须在0.015mm到0.025mm之间。
别觉得这数太苛刻。
去年有个新来的工艺员,图省事把钻模板的孔做大了2个丝,压进去的导套过盈量只有0.005mm,干了300件,导套在孔里晃得像个松动的门把手,跑出来的孔全是喇叭口,一整批铝合金壳体直接当废料卖了,算下来损失快两万。
反过来更糟。过盈量要是超过0.03mm,压装的时候导套的内孔直接被挤变形,本来是φ8H7的孔,压完变成φ7.98,钻头一进去就抱死,断在孔里掏俩小时都掏不出来,上次我们就因为这事儿,耽误了客户三天的交期,赔了五千多的违约金。
还有动配合的间隙,φ10的标准导套,我们要求和钻头的配合间隙卡在0.01mm到0.02mm。间隙小了,钻头高速转起来热胀冷缩,直接抱轴拉荒;间隙大了,钻头在导套里晃,孔的形位公差根本没法保证。
现在市面上常用的导套就两种路子:一种是GCr15淬火的,硬度能到HRC62,耐磨是真耐磨,但是必须天天打润滑油,忘了打的话,干俩小时内孔就拉得一道一道的;另一种是铜基含油的,自带储油孔,不用频繁注油,车间地面都能少点油印子,但是软啊,干淬硬钢的时候,寿命只有高速钢导套的三分之一。
我之前给一条线换了一套铜含油导套,本来想省点注油的时间,结果干了不到俩月,导套内孔就磨大了0.05mm,钻头晃得加工出来的孔壁全是刀痕,最后还是换了高速钢的,白折腾一圈。
不过话说回来,行业里有个大家心照不宣的妥协:明明要求0.02mm的过盈量,很多厂加工钻模板的时候,都把孔做到正公差,压出来的过盈量只有0.005mm,反正刚装上去的时候是稳的,干个几百件松了再换,谁也不会说出去——毕竟做正差孔比做负差孔省一半的工时,谁愿意跟精度死磕啊?
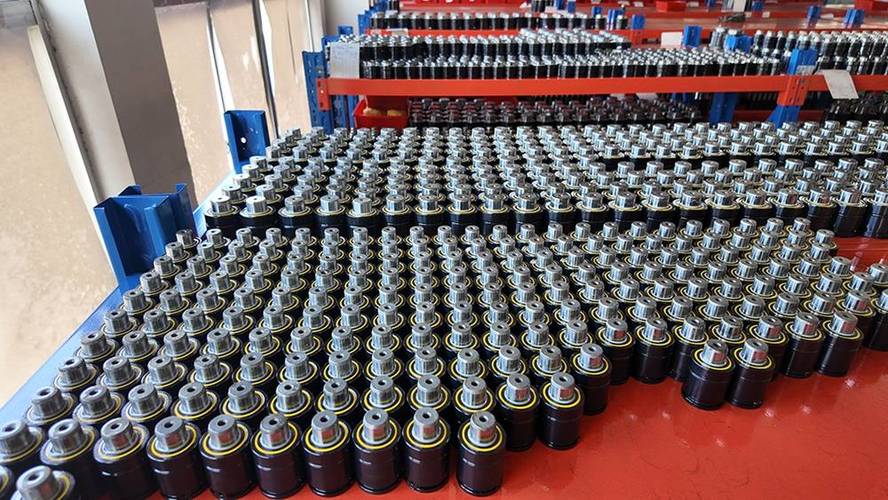
换个行当,导套配合的要求能差出十万八千里
别拿着一套配合参数打天下,不同行业的要求,能把你干了十几年的老经验打得粉碎。
就说开头那批汽车减震器的衬套,导套是要跟着活塞杆做高速往复运动的,每分钟来回几十次,要求什么?间隙必须留够0.03mm,内孔粗糙度要到Ra0.8,半点儿卡滞都不能有。上次小周出的那批货,就是导套内孔磨完没做抛光,粗糙度只到Ra1.6,装上去之后活塞杆来回蹭,跑一千公里就把油封磨坏漏油,客户能不找上门?
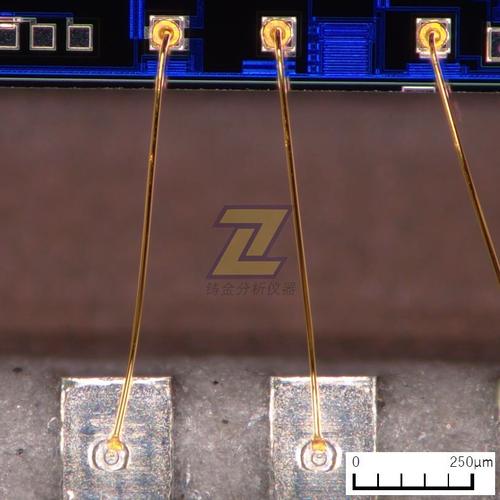
另一个场景,是我们去年接的苏州半导体设备厂的单子。人家的导套是穿键合金线的,那金线直径才0.02mm,比头发丝粗不了多少。
一开始我们按机加工的老经验,给导套留了0.008mm的间隙,对方装上去之后,金线在导套里晃得厉害,打出来的键合点歪歪扭扭,良率直接掉了30%。后来我们反复调,把配合间隙压到0.0015mm,导套内孔抛到镜面粗糙度,连0.1μm的划痕都不能有,才算通过验收。
干汽车行业的老伙计要是听到这个数,估计得咋舌——这哪是配合间隙,这是两个面贴着脸蹭啊。
都在喊国产替代,可这暗礁没人愿意明说
这两年进口导套的价格涨得离谱,原来一个卖两百多的精密导套,现在报价快六百,交期还要等三个月。我们厂现在已经把80%的常用导套换成本地热处理厂做的了,价格只有进口的三分之一,寿命能到进口件的70%,算下来划算得很。
但是有个事儿,行业里没人愿意公开说:现在所有关于导套配合的公差标准,都是二十年前定的。上面写的导套和钻模板的过盈量要0.02mm到0.04mm,可现在的压装设备都是伺服控制的,压装力能精准到牛,你按0.04mm的过盈量压进去,导套内孔的变形量能到0.012mm,直接把原来的H7孔变成H8,根本达不到精度要求。
没人敢改这个标准。毕竟手册上印的数,谁改了出了问题谁担责,所以大家都在私下里按自己的经验调参数,新来的工艺员抱着手册查参数,十有八九要踩坑。
还有现在大家都在推的无油润滑导套,带固体润滑涂层的,不用天天打油,车间干净,符合绿色制造的要求。可实际用起来呢?那个涂层干硬钢件的时候,寿命也就三个月,一磨损就掉细渣,混在切削液里把过滤系统堵得死死的,算下来换切削液、清过滤系统的钱,比省下来的润滑油钱贵多了。
上个月车间聚餐,干了32年的老班长喝了两盅白酒,拍着我肩膀说的那话,我到现在都记着:“导套配合别死抠手册,你拿钻头往导套里捅,晃得能塞个指甲盖的,全是废的。”
也是。
干机加工哪有那么多高大上的理论,手上摸过的零件多了,才知道那些写在纸上的数,和实际车间里的差得有多远。
对了,你们厂现在做导套配合,实际过盈量留多少?有没有遇到过按手册做出来,整批全报废的情况?
