那天早上我刚换完工服,拿着不锈钢保温杯接了半杯烫得能烫掉皮的大麦茶,质检班的小周就哐当一声把检验报告拍我桌上,连个招呼都没打。
我凑过去扫了一眼,报告上的跳动值那栏,用红笔圈了个0.12mm,旁边还盖个”不合格”的蓝章。
那根料是42CrMo的风电主轴,光毛坯就重17吨,粗加工花了3天,现在要返工,光重新找正就要半天。客户那边下周就要提货,合同里写的超差0.05mm就要罚20万。
我当时把保温杯往桌上一放,茶都洒了半杯。
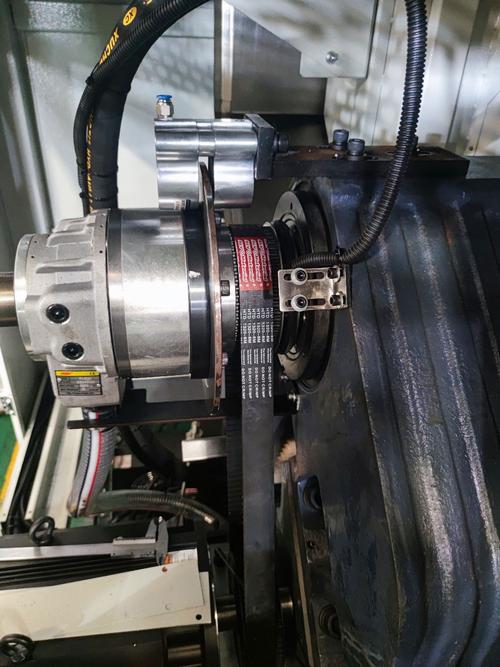
后来查了一上午,才找到问题——那台用了7年的数控重型卧式车铣复合加工机床,侧挂铣头的轴承预紧力松了。上个月为了抢风电的产能,我们把铣头的跑合时间从规定的48小时缩到了12小时,当时觉得反正粗加工完还要半精,没啥事。
就省那36小时,差点赔进去20万。
卡盘和铣头的那点“江湖恩怨”
说实话,我干了20年,两种主流的重型车铣复合机床都摸过。
一种是铣头直接装在主轴端刀塔上的,跟车刀同轴线。另一种是侧挂在床身导轨上的独立铣头。
我们现在车间用的这台,卡盘的液压夹紧力是28MPa,铣削主轴的额定扭矩是1200N·m,平时拉荒粗加工42CrMo的吃刀量最多敢给到18mm。再大就怕卡盘打滑,把毛坯甩出去,那可不是闹着玩的。
两种路线的优劣,明面上大家都能说出来:同轴线铣头的精度好,加工完的同轴度能控制在0.02mm以内,但是铣大法兰、大键槽的时候,行程不够,摆不开。侧挂铣头的行程能到1.2米,铣大平面快,但是刚性天生差一截,重切削的时候容易颤。
不过话说回来,行业里通常不说但实际在做的妥协,才是真的影响你后续生产的关键。
现在很多国产机床厂卖侧挂铣头的机型,宣传册上写的是整体铸造轴承座,壁厚40mm。实际你买回去用个两年,把护板拆下来看,壁厚最多28mm。出厂的时候用液压扳手把轴承预紧力拧到最大,跑合48小时测的精度完全达标。用个两三年,轴承滚道磨出点间隙,预紧力一掉,颤刀就来了,表面粗糙度直接从Ra1.6跳到Ra6.3,你再怎么调参数都没用。
这个事,没有哪个销售会主动跟你提。
不同行业的“挑刺”需求,从来没重样的
别以为买台重型车铣复合机床,啥活都能接。不同行业的要求,差得能有十万八千里。
先说风电行业。现在陆上风电的主轴,每根都要带3个叶片,转起来的动平衡要求极高,端面对轴颈的跳动不能超0.05mm,法兰上的安装孔位置度不能超0.03mm。去年给金风做的那批主轴,我们一开始用侧挂铣头铣法兰孔,吃刀量给到12mm,结果每铣完一个孔,孔的位置就飘0.02mm,测出来的位置度超了一倍。后来我们把铣头的预紧力从28MPa调到32MPa,吃刀量降到8mm,每铣三个孔就停10分钟等主轴降温,才把位置度稳稳控制在0.02mm以内。
再说船舶行业。之前给沪东中华做的那批6.2米长的舵杆,材料是35CrMo,比风电的料硬不少,加工完还要留0.2mm的磨削余量,表面不能有刀痕,不然探伤的时候会把刀痕当成裂纹,整根料都要报废。搁以前,我们要先把舵杆在普通重型车床上车完,再吊到镗床上去铣舵销的安装锥面和键槽,来回吊装一次就要4小时,光吊装费都要上千。后来用这台数控重型卧式车铣复合加工机床,一次装夹,车完直接铣,每根省了6小时的辅助时间,那批12根料,刚好赶上船坞的合拢节点,不然要赔船东的滞期费,一天就是5万美金,想想都肉疼。
大家都在吹的“进口替代”,底下藏着多少坑
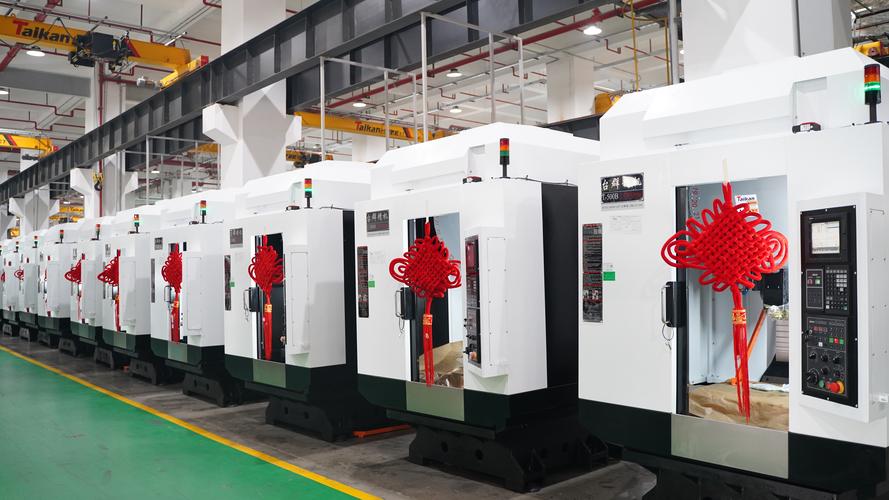
这几年国产的重型车铣复合机床卖得是真火。同规格的进口机型要一千两百万,国产的只要五六百万,还有地方政府的技改补贴,算下来能省一半多的钱。很多企业换设备的时候,想都不想就选国产的。
但是行业里不愿公开的难题,真的能把你愁死。
就说热变形这个事。我们车间没有恒温,冬天最冷的时候靠西南角的暖气烤着,也就5、6度,夏天闷得像蒸笼,35度都算凉快的。同一根轴,早上8点夹上去,车到中午12点,床身热得烫手,尺寸能飘0.12mm。现在国产系统带的那个热补偿,都是出厂的时候在20度的恒温车间测的补偿曲线,到我们这没有恒温的车间,根本对不上。我们现在自己想的办法,在床身、主轴、卡盘旁边各贴了一个PT100的温度传感器,自己写了个小程序,每10分钟读一次温度,自动调整刀补。上次机床厂的技术人员来巡检看到,都凑过来拍照片,说要拿回去当案例,但是他们卖新机床的时候,从来不会主动说这个问题,只会跟你说”我们的系统自带热补偿,完全满足加工需求”,真的用起来,啥用没有。
还有那个精度标准的事,现在重型车铣复合机床的精度验收标准,还是2012年版的,里面只要求机床出厂的时候测一次定位精度、形位公差,根本没有要求长期的精度保持性。你买回去用个三年,铣头的精度掉了0.1mm,想找厂家售后,人家拿出验收报告说”我们出厂的时候是达标的”,你一点办法都没有。
我们车间的老班长王师傅,今年58了,马上要退休,干了38年机加工,他常说一句土话:”重型床子是个驴,你得顺着毛摸,不能抽急了。”
啥意思?就是你不能为了抢产能,拼命加大吃刀量,不能缩短跑合时间,不能让床子带着满负荷连轴转三个月不停。你得定期给导轨换毛毡刮屑板,给卡盘打黄油,给主轴换润滑油,不然再好的床子,也给你霍霍成废铁。
对了,你们车间的数控重型卧式车铣复合加工机床,遇到热变形飘尺寸的事,都是怎么解决的?有没有啥不花钱的土办法?
