上个月重庆的专线货车刚停稳,司机搬下来三箱退件的时候,我手里的搪瓷缸子差点掉地上。2000个21齿的新能源减速器斜齿轮,退回来300个。
客户质检部的小周在微信里发的语音都带着哭腔:“张工,我们台架跑合的时候,同批次的齿轮噪音比指标高了3分贝,总装线全停了等货。”
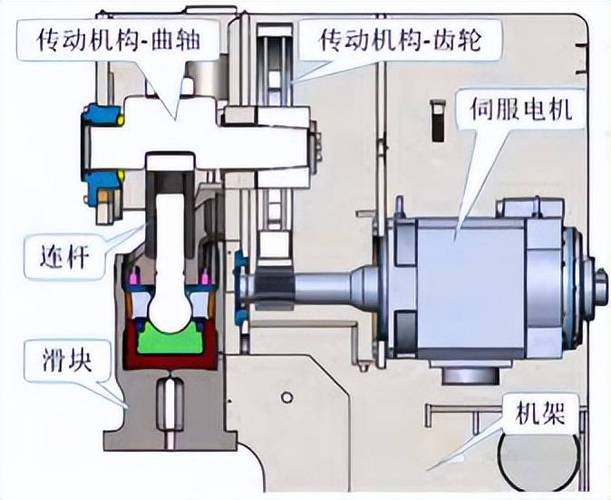
我们查了整整两天。从毛坯的硬度查到剃齿刀的磨损量,从夹具的跳动查到进给的参数,最后发现是那台用了12年的老数控剃齿机的径向进给伺服电机间隙飘了0.03mm——就这么点,300个齿轮全废了。
别听销售吹参数,车间里的硬指标全是摸出来的
很多刚入行的技术员总喜欢抱着说明书抠参数,其实数控剃齿机的门道,全在车间的实操里。
现在主流的剃齿技术路线就两种:轴向剃齿和径向剃齿。
轴向剃就是剃齿刀沿着齿轮轴线走刀,换品种快,半小时就能调完,对夹具精度要求低,但是和工件是线接触,磨损不均匀,齿面粗糙度最好也就到Ra1.6,加工带台阶的齿轮还容易刮伤齿面。
径向剃是沿着径向进给,面接触,齿面纹路均匀,粗糙度能稳定到Ra0.8,效率比轴向剃高30%左右,但是对夹具回转精度的要求卡到了0.002mm以内,换品种要调的参数多,至少两小时才能开批量。
说实话,行业里没人会跟客户讲那个藏着的妥协——为了避免径向进给撞刀,几乎所有车间都会把硬限位提前0.04到0.06mm,最后一刀的有效吃刀量往往只有设计值的一半,所谓的高精度修形,很多时候就是给客户看的数字。
我干了这么多年,摸出来的硬指标就三个:精剃的径向吃刀量必须卡在0.08到0.12mm之间,超过0.15mm必出啃刀纹;加工20CrMnTi渗碳钢的时候,剃齿刀线速度必须控制在110到130m/min,超过150m/min,刀刃磨损速度直接翻三倍;批量生产前,必须拿三个齿轮去计量室测,齿向修形量的波动不能超过1um,不然肯定要出批量问题。
同样的机床,换个行业就是完全不同的用法
很多人觉得数控剃齿机就是加工汽车齿轮的,其实不对,不同行业对它的要求,差得能有十万八千里。
先说新能源行业的减速器齿轮。去年给比亚迪供的那批输入斜齿轮,要求齿面粗糙度Ra≤0.8,齿向鼓形修形量3um,30万件的批量里,修形量波动不能超过1um。
我们当时用的是带TiAlN涂层的硬质合金径向剃齿刀,每加工1200件就强制换刀,哪怕刀刃看起来还能磨,也绝对不凑合用——毕竟新能源减速器没有发动机的噪音掩盖,哪怕齿面有一点细微的纹路,台架上跑起来都能听出区别。
再说是工程机械的行走齿轮。前年接徐工的一批挖掘机回转外齿订单,模数8,42CrMo调质钢,要求接触精度7级就行,粗糙度Ra≤3.2。
一开始我们用径向剃齿机做,效率确实高,但是剃齿刀磨一次只能加工1200件,刀具成本占了加工费的40%,根本不赚钱。后来换成了用了15年的老轴向剃齿机,粗剃吃刀量放到0.2mm,精剃留0.05mm,虽然效率比径向剃低22%,但是剃齿刀一次能加工3200件,整体加工成本直接降了17%,客户还觉得我们报价实在。
对吧?哪有什么最好的设备,只有最适合订单的用法。
现在吹得天花乱坠的智能改造,坑真的不少
最近这几年国产数控剃齿机的进步确实快。以前一台德国卡普的同配置设备要130万,现在重庆机床厂的同款,带全闭环光栅尺的才45万,精度稳定到GB6级,足够满足90%的民用齿轮加工需求。
很多厂现在都在做所谓的智能改造,给机床配在线测头,加工完直接测齿形齿向,不用搬下来去计量室的齿轮测量中心跑一趟,省了不少等待时间。
但坑也真的多。上个月去江苏一家配套厂参观,他们的新机床带的在线测量系统,销售说精度能到1um,我随手拿了个经省计量院校准过的标准齿轮放上去,测出来的齿形误差比标准值大了5.7um——说白了就是他们的在线测头根本没溯源,校准用的标准块就是自己做的,根本不符合计量规范。
更有意思的是,现在国家的数控剃齿机精度标准还是2006年版的,根本没提在线测量的溯源要求,也没对齿面纹理这种影响噪音的关键指标做规定。很多厂拿着测出来的好看数据给客户验收,等到整机跑个两三年出了问题,谁也找不到根源。
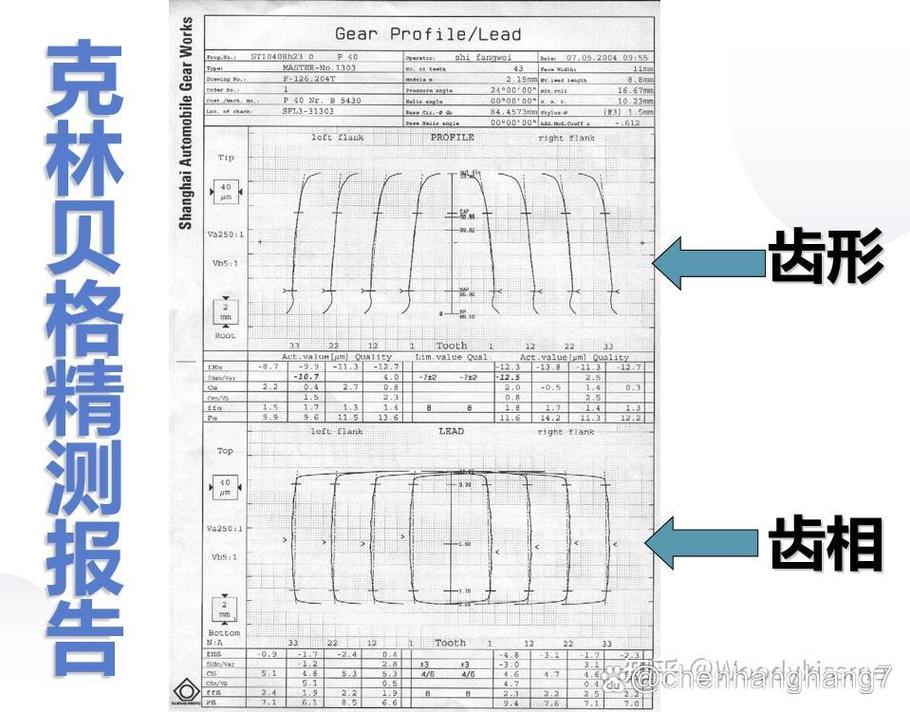
我上次跟一个做整机的客户聊天,他说现在很多配套厂给的检测报告,数据漂亮得不行,但是台架跑合的噪音就是降不下来,最后拆了齿轮才发现,齿面的纹理是乱的,根本不符合要求,但是报告里啥问题都没有。
回到车间,最管用的还是老经验
我们车间老主任常说一句话:“剃齿好不好,先看地脚牢不牢”。
真的。去年有个刚从大专毕业的技术员,抱着参数书调了三天三夜的剃齿机,齿面粗糙度就是达不到Ra1.6的要求,换了两批剃齿刀都没用。我过去晃了晃工作台,发现两个地脚螺栓松了,水平差了0.02mm,紧完螺栓重新校完水平,参数都没动,直接就合格了。
哪有那么多高大上的理论?车间里的设备,都是靠人一点点摸出来的。
最后问一句:你们车间的数控剃齿机,上次校水平、紧地脚是啥时候?
