2026-10-14 12:16:48 分类:商机
上周三凌晨两点,手机炸响。
是常熟的张老板,嗓门震得我枕头都抖:“李工!你上次给我配的泵,炸了!挖机正吊着重型钢模在半空中,直接栽下来!”
我当时心里一沉。
开了120公里赶过去的时候,天都亮了。挖机的动臂斜在泥地里,钢模砸出来的坑半米深,工地的负责人站在旁边脸都绿了。我蹲在挖机旁边拆了两个小时,把泵壳打开的时候,一股带着焦糊味的液压油顺着法兰边往下滴,柱塞滑靴的端面已经被磨得露出了底下的铝基体,配流盘上的节流槽拉了三道半毫米深的沟。
说实话,张老板当时在电话里骂的时候,我一点都不意外。三个月前他就偷偷给我发消息,说有个供应商给他报的同参数泵,比我们供的便宜两千三,问我能不能用。我当时劝了他快半小时,说这东西不是个简单的阀,差一点都不行。他最后还是换了。
不过话说回来,这泵的名声确实不响。平时装在设备底盘下面,蒙着个防尘罩,没人会特意盯着它看。一出问题就是颠覆性的——设备停在半空中,动不了,转不动,赔的钱够买十几个原厂泵。
拆了上百台泵,我把原理揉成了车间里能听懂的大白话
很多刚入行的小孩,抱着样本念原理,说啥“斜盘倾角改变柱塞行程,实现容积变化,完成吸油排油,闭式回路直接和执行元件形成循环,没有大油箱”。听得人犯困。
其实说白了,这东西就像你用针筒推水。柱塞在缸体孔里来回伸,伸出去的时候吸油,缩回来的时候压油。斜盘歪的角度越大,柱塞伸得越长,每次压出去的油就越多。闭式回路就是把两个针筒的出口直接对起来,一个压油出去,另一个的回油直接接回来,省了中间的大油箱,效率高,响应快,还能实现正反转。
我拆了上百台泵,摸出来的硬规矩,比样本上的有用多了。柱塞和缸体的配合间隙必须卡在0.008毫米到0.012毫米之间。间隙大了,高压油顺着缝隙漏回去,泵的力气就软了;间隙小了,油温一高,金属涨起来,直接抱轴。
现在行业里有两条主流的滑靴技术路线。一条是用了几十年的铜基烧结材料,好处是跑合性好,哪怕装配的时候有点细微的划痕,磨个几百小时就平整了,就算拉荒了,拆开抛个光还能接着用。缺点也明显,在32MPa以上的连续高压工况下,寿命也就8000小时左右。另一条是这几年火起来的类金刚石陶瓷涂层滑靴,表面硬,摩擦系数低,连续工作寿命能到15000小时。
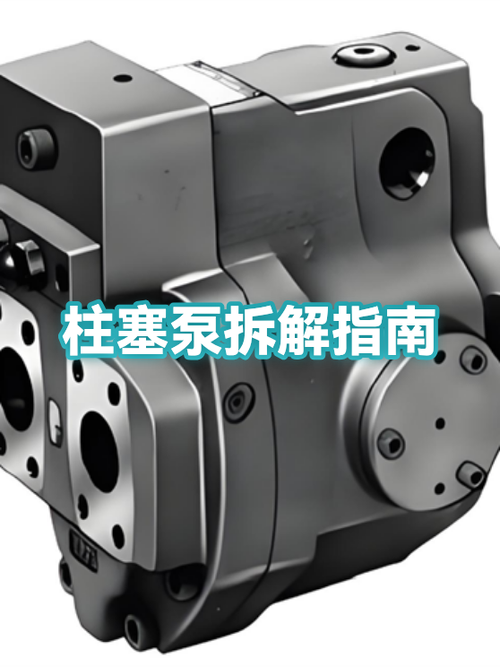 车间拆解的闭式回路高压轴向柱塞泵配流盘实物
说到这就得提个行业里没人明说的妥协。不管是铜基的还是陶瓷涂层的,所有厂家样本上印的35MPa额定压力,都是实验室台架上测出来的短时峰值。大家实际在现场连续干活的时候,都不敢把压力打到32MPa以上,基本都卡在28MPa。为啥?因为实验室的油温稳定在40度,液压油的粘度刚好,间隙也稳定。到了现场,夏天太阳一晒,底盘里的油温能冲到80度,油稀了,间隙涨了,满打满算跑三个月,内泄量就能降到额定值的一半,设备爬都爬不动。
很多人选泵的时候只看样本上的排量,说“我要100cc的泵”。可你知道吗?有的厂家标称100cc的泵,斜盘最大摆角只有18度,和那些摆角21度的同排量泵比,额定转速下的实际输出流量差了12%。看着参数差不多,实际干活的时候,速度慢一截,客户还以为是发动机没劲。对吧,谁选泵的时候会拆开看斜盘的实际摆角啊,不都是盯着样本上的标称排量算来算去。
两个跑了十年的现场案例,把选型的坑给你踩得明明白白
这东西不是放之四海而皆准的。不同行业的工况,对泵的要求差得十万八千里,选不对,再贵的进口泵也得坏。
第一个场景是高空作业车的行走和变幅驱动。去年给北京的一个高空车厂做配套,人家的要求很直接:响应要快。毕竟设备在18米的高空,人站在斗子里,你动个操作杆,泵要是慢个半拍,动臂晃一下,人魂都吓飞了。他们之前用的进口泵,先导响应时间是120毫秒,我们给改的国产泵,把先导控制口的阻尼孔从0.8毫米扩到1.2毫米,直接把响应时间压到90毫秒。客户一开始特别满意,直到去年冬天在雄安的项目,零下12度,三台泵的先导阀卡了,动臂突然自己晃了一下,把斗子里的安装工吓得直接抓住了栏杆。后来我们给先导油路加了个10微米精度的滤油器,又补了个低温预热的油路,才算把问题解决。你看,要的是快,就得在防卡上多下功夫。
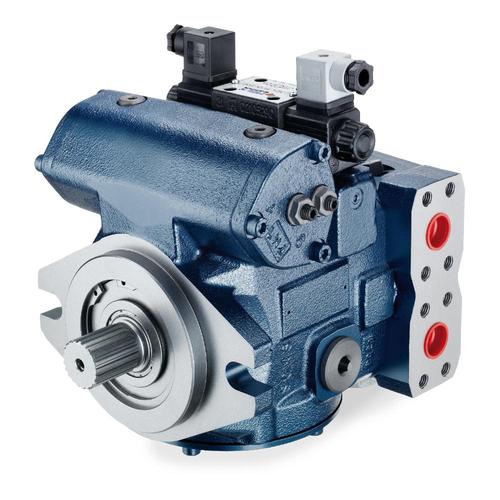 高空作业车底盘安装的闭式回路高压轴向柱塞泵
第二个场景是联合收割机的行走驱动。前年给江苏的一个农机厂做配套,一开始我们想当然,给配了带陶瓷涂层滑靴的长寿命泵,想着寿命长,客户肯定喜欢。结果刚交付了50台,不到200小时,就有三个泵坏了。拆开一看,地里的尘土顺着半轴油封漏进泵腔,硬颗粒直接把配流盘刮出半毫米深的沟。后来赶紧把陶瓷滑靴换回铜基烧结的版本,把补油过滤器的精度从25微米降到10微米,把补油压力稳定在2.5MPa,现在这批泵已经跟着客户在地里跑了1200小时,没出过一次故障。农机的工况哪跟高空车一样?地里全是秸秆、尘土,你再硬的表面,扛不住硬颗粒刮啊。
你看,同一个泵,换个工况,选不对材料,再贵也白搭。
现在喊进口替代喊得响,可有些坑我们行业里没人愿意公开说
这几年国产泵的进步确实快。静态测试的参数,比如额定压力、排量、空载流量,和同规格的进口泵比,差不了5%。价格还只有进口的三分之一,很多整机厂都在换国产件,算下来一台机能省好几千。
可我在车间待了22年,知道这里面藏着个没人愿意公开说的难题:长期疲劳寿命的一致性。
进口品牌的同批次100台泵,跑完10000小时的连续测试,内泄量的离散率基本在5%以内。啥意思?就是每台泵的性能都差不多,不会有的特别好,有的特别差。可我们现在的国产泵呢?同批次的100台,有的跑15000小时啥事没有,有的跑3000小时,内泄就超标了。问题出在哪?铸铝缸体的热处理工艺不稳定,同一块料上的硬度差能到HB20,硬的地方磨不动,软的地方柱塞来回蹭,先磨出沟。
还有个更闹心的事。现在柱塞泵的现行国标还是2012年出的,里面的疲劳测试要求,就是1.2倍额定压力下跑1000小时就算合格。可现在很多工程设备的设计寿命是20000小时,你用一个10年前的测试标准,来要求现在的产品,合适吗?很多厂家拿着1000小时的测试报告,就敢在样本上印“长寿命可靠泵”,最后设备用了两三年,泵坏了,用户还以为是自己操作不当。
我师傅当年在车间带我的时候,说过一句土话,我现在还记着:“泵这东西,三分造,七分跑合,你别信样本上的硬数字,现场油温高十度,寿命砍一半。”
这么多年跑现场,我真觉得这话比所有的理论教材都管用。你哪怕把参数算得再准,到了现场夏天油温冲到85度,密封烤化了,油稀了,啥泵都扛不住。
对了,你们在现场碰到过最离谱的泵故障是啥?是进了铁屑拉了缸,还是油温太高把密封烤化了?唠唠?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:摸了22年车间的闭式回路高压轴向柱塞泵,我攒了一肚子没处说的干货
文章链接:https://yxqcspc.com/17903/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
