那天我刚啃完两个猪肉大葱包子,钳工班的张磊拽着我袖子往热处理车间跑,裤腿还沾着没擦的切削液。
地上堆了200多件刚淬火的20CrMnTi变速箱二轴齿轮,凉得冰手。抽检的硬度计打上去,数值才HRC42——工艺要求是52-58啊!这批货是给重庆主机厂赶的,晚交一天罚两万,张磊脸都白了。
查了俩小时,材料没问题,淬火液浓度没问题,最后扒开固态高频设备的机壳,发现三个MOS管虚焊,设定的80kHz实际输出只有62kHz,加热层深了2毫米,表面硬度直接掉了一个档。
你看,这东西平时安安静静待在车间角落,没人愿意多瞅一眼,一出事就是半批货报废,连补救的机会都没有。
别听厂家吹得天花乱坠,核心参数差一点都能废半批货
很多人说固态高频设备不就是个通电加热的玩意?真不是。我干了这么多年,记下来的参数比车间的操作手册还厚。
对中小模数的齿轮来说,100-250kHz的频率刚好对应1.2-2.0毫米的淬硬层深度,多一点少一点都不对。频率太高,淬硬层太浅,齿轮用俩月就磨平;频率太低,淬硬层太深,齿轮变脆,受冲击力容易断齿。
还有个最容易被忽略的指标:连续8小时运行的功率波动不能超过±2%。超过±5%的设备,你就等着隔三差五出废品吧。别信厂家说的“我们设备功率160kW”,你得盯着他连续跑俩小时,看功率表的指针晃不晃。
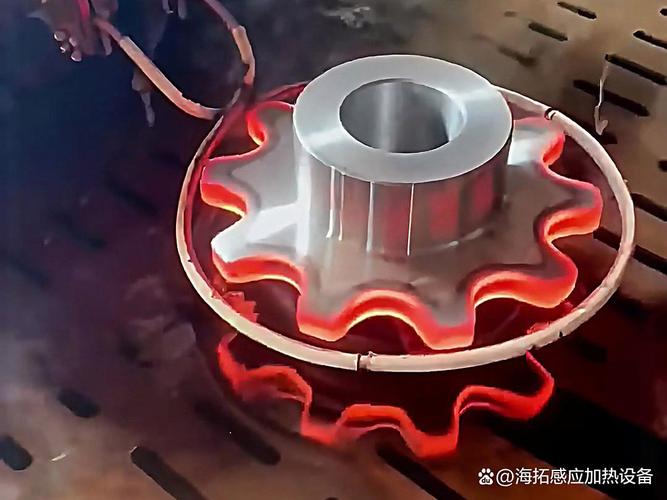
感应器和工件的间隙也有讲究,最佳距离是1.5-3毫米,超过5毫米,热效率直接掉40%,相当于你开着160kW的设备,实际干活的功率还不如人家80kW的。
现在市面上的固态高频设备,说白了就是两条技术路线。一条是老款的分立MOS管搭建的机型,成本低,坏了找个电工就能换管子,但是用个三五年频率就开始飘,适合做道钉、铁路夹板这种对硬度要求不高的粗活。另一条是全IGBT模块化的机型,稳定性好,功率波动能控制在±1%以内,但是贵啊,一套160kW的模块机要比MOS管的贵小十万,坏了就得等厂家上门,一次上门费就三千,你自己拆不了模块。
行业里有个从来不会写在合同里的妥协:厂家给你试机的时候,全是空载测参数。谐振频率准不准,功率够不够,空接感应器的时候测,啥数都好看。等你把设备拉回车间,装上工件带载干活,实际输出能比标称值低15%,他也不管——反正合同里没写带载的性能要求,你告都没地方告。
不同行业的活,真不是一台设备通吃的
别觉得买一台万能的固态高频设备,就能把所有淬火活都干了,我见过太多老板图省钱,最后亏得比买专用设备还多。
就说汽车零部件行业的活,比如刚才说的变速箱齿轮,核心要求是淬硬层均匀,不能有软带,硬度波动不能超过HRC2,不然齿轮跑十万公里就打齿。去年隔壁汽配厂找我救急,他们原来用老MOS管设备做差速器行星齿轮,每次淬火都有一圈1厘米宽的软带,前前后后赔了客户快二十万。我过去给他们把感应器加了导磁体,把频率调到180kHz,功率稳在120kW,转台速度调到12转/分钟,就这么几个小调整,软带直接消失了。后来他们算过,一年省的索赔钱,够买两台新的固态高频设备。
再看五金工具行业的活,比如手动扳手的头部淬火,要求就完全反过来:淬硬层要浅,刚好0.8-1.2毫米就行,绝对不能淬透,不然扳手一砸就断。而且这类活批量大,一天要出两万件,设备不能动不动就停机。我老家镇上有个做扳手的小厂,原来图便宜买了个二手电子管高频,一小时耗18度电,还经常烧振荡管,换一根管就两千多。后来换了台80kW的固态高频,同样干一天的活,电耗直接降到每小时7度,频率稳定了,扳手头部硬度刚好HRC55,柄部还是软的,拧螺丝的时候不会断。去年他们的出口订单直接翻了一倍,说省下来的电费三年就把设备钱赚回来了。
现在喊得凶的智能制造,藏着没人愿意说的暗礁
这几年大家都在说智能制造、国产替代,确实是好事。原来一套进口的固态高频设备要大几十万,现在国内厂家做的,性能差不了多少,价格只有三分之一,普通的中小厂也用得起了。还有的设备直接连了MES系统,实时上传功率、频率、运行时间,老板在办公室就能看车间的生产情况,听起来确实高级。
但有个行业内谁都不愿公开的难题:现在所有的设备出厂检测标准,全是按照空载性能定的,根本没有统一的带载性能要求。啥意思?就是厂家拿出厂报告给你看,上面写着频率200kHz,功率160kW,全是空载测出来的数。等你真的把钢坯放进去加热,实际频率可能飘到170kHz,实际加热功率可能只有130kW,你拿着报告找他,他说我检测的时候参数全对,是你自己操作不对。
更有意思的是,那些吹得天花乱坠的智能传感器,测的全是设备本身的参数,根本测不到工件实际的淬火温度。感应加热的时候有强电磁干扰,普通的热电偶根本伸不进去,红外测温也会因为工件表面的氧化皮飘个一两百度。系统里显示的加热温度是850度,实际工件可能已经烧到950度过烧了,或者才750度没淬硬——这个事没人愿意提,因为真要解决这个问题,单台设备成本得加好几万,谁愿意掏这个钱?
我在车间摸了二十多年设备,常跟徒弟说一句土话:设备的参数表是给老板看的,手里摸的温度、耳朵听的声音、眼睛瞅的火花,才是真的。开机的时候别光盯着屏幕,凑过去听一下设备的谐振声音,要是声音发闷,肯定是谐振点偏了,赶紧调,别等零件废了再找原因。感应器用久了上面结的氧化皮,得经常拿砂纸磨,不然间隙变大了,热效率掉一半,你就是换个100万的新设备也没用。
对了,你们车间用固态高频设备的时候,有没有遇到过那种屏幕显示全正常,但是出来的零件硬度就是不对的怪事?都是怎么解决的?
