凌晨两点。
电话炸了。
是江苏泰州的一家中型印染厂的设备主管,上来连客套都没打,就吼说刚装了三天的叠螺机漏泥漏得满车间都是,操作工举着高压水枪冲了半小时都堵不住排水口。
我当时披着外套往车间冲的时候,还在心里骂,这破事怎么每次都赶我值夜班的时候来。
说实话,那批机子我们真没赚多少钱。
是去年接的一个本地贸易公司的贴牌单,对方说要供给下游的小印染厂,预算压得特别低,我们只供核心的动定环片和螺旋轴,剩下的机架、电机、组装全是他们自己找的小作坊做的。
去现场拆开机子一看,我气的差点笑出声。
人家把我们供的304环片,偷偷换了三分之一的201普通钢片进去,才用了三天,片和片之间的间隙就因为锈胀拉到了0.3毫米,能不漏泥吗?
别光看参数表,你看不见的地方才是真门道
我在这行摸了20年,见过太多厂家把参数表印得花里胡哨,实际装配的时候连最基本的要求都达不到。
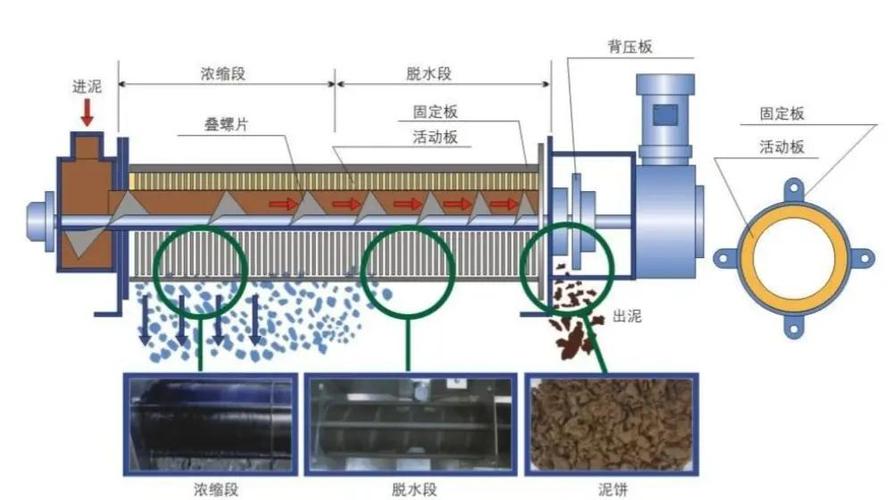
比如叠螺机的核心,动定环片间隙必须严格控制在0.1-0.15毫米,超过0.2毫米就会开始漏细泥,主轴的同轴度误差不能超过0.02毫米,不然带负荷跑三个月,轴承就得磨坏,螺旋推料腔的稳定工作压力要维持在0.3MPa,才能保证出泥的干度稳定。
现在市面上主流的技术路线就两种,叠螺式和离心式。
叠螺机的好处是可以低浓度进泥,不用反复浓缩,能耗只有离心设备的三分之一,适合中小水量的项目,缺点是环片容易堵,碰到含油高的污泥就得频繁拆洗。
离心脱水机的好处是处理量大,出泥干度能稳定到30%以上,适合大水量的市政项目,缺点是噪音大,开机就得有专门的隔音间,采购价格是同处理量叠螺机的两倍还多。
行业内有个大家都不说,但偷偷在做的妥协。
本来环片的耐磨层要堆焊2毫米的碳化钨,保证连续运行10000小时都不会磨穿,绝大多数中小厂家都会悄悄把原本要求的2毫米碳化钨堆焊耐磨层,换成几毛钱一平米的特氟龙薄涂层,新机子看着亮堂堂的,用半年就磨得漏缝。
本来装配完要用三坐标测量仪测主轴的同轴度,很多小厂家根本买不起几十万的设备,拿个百分表随便在轴上卡一下,差个0.1毫米都敢发货,反正空转试机的时候根本看不出来,等客户装上去带负荷跑,晃得跟筛糠似的,再找厂家,人家就说是客户地基没打好。
别觉得机子做的参数好,就能通吃所有行业的污泥。
去年给苏州下面一个县级市的市政污水厂供货,他们的污泥是生活污水混合了周边餐饮的厨余垃圾,油分大,纤维多,之前用的别家的离心脱水机,每次开机得花40分钟洗机子,不然就堵得转不动。
我们给他们的机子特意把环片间隙调到0.12毫米,把螺旋叶片的导程改了15%,加大推送的力度,现在他们的污泥出泥干度稳定在22%,每天省下来的絮凝剂钱就有小两千。
还有个潍坊的客户,是做红薯淀粉加工的,他们的污泥就是洗淀粉剩下的细渣,特别细,还粘,之前用的别家的叠螺机,一开机就把环片糊得死死的,每天要拆下来泡4个小时才能用。
我们给他们改的更简单,把普通的不锈钢环片换成了带食品级特氟龙涂层的,还在螺旋轴上加了个微型的反冲洗喷头,主轴每转3圈就自动冲一次环片缝隙,现在他们的机子24小时连轴转,一周才拆下来清理一次。
别信那些吹得天花乱坠的新噱头,坑都在看不见的地方
这两年行业里的新东西不少。
比如大家都在吹智能制造,说自己的机子能远程监控,能自动识别堵料,能自动调整絮凝剂投加量。
我上次去展会转了一圈,好多厂家的所谓智能系统,就是给机子装了个几十块钱的物联网模块,连个免费的手机APP,数据能传到手机上就敢叫”智慧运维平台”,真出问题了,还是得售后开车几百公里去现场调。
还有进口替代的事。
之前大家都觉得进口的离心脱水机好,差速器能用15000小时不换,我们自己攒了10年的技术,现在做的差速器,寿命也能到8000小时,价格才是进口设备的三分之一,这本来是好事。
但架不住有些厂家为了抢订单,什么牛都敢吹。
现行的污泥脱水设备性能国标还是2015年修订的版本,整整8年没有针对不同行业的污泥特性做差异化的指标更新。
很多厂家就钻这个空子,拿实验室里配好的、经过反复调试的最优状态污泥,试出来的35%干度,印到宣传册上,跟客户说自己的机子能把污泥含水率降到50%,等真到了客户现场,夏天40度的车间,污泥放两天就发酵变质,絮凝效果直接打三折,出泥含水率直接回到80%,客户找过去,人家就说是污泥成分不对,跟机子没关系。
更离谱的是价格战。
一台处理量100的叠螺机,光钢板、电机、环片的成本就得8万多,好多小厂家报5万就敢接,怎么降成本?把8毫米的机架钢板换成4毫米的,把铜线圈的电机换成铝线圈的,把304的环片换成201的,刚装上去的时候看着都一样,用半年,机架晃得站不住人,电机烧了,环片磨穿了,客户再找,电话都打不通。
我上次碰到个跑业务的小伙子,给我递名片说他们是专业做高端污泥脱水设备的,我问他你们的环片淬火温度是多少,他愣了半天,说”我们都是直接买现成的片,啥淬火不淬火的”。
你说这不是闹嘛。
在车间待久了,就知道所有的参数都抵不上手上的那点感觉
我现在带的徒弟,是刚毕业的机械专业大学生,刚来的时候天天跟我扯什么流体力学仿真,什么有限元分析,说按照模型算出来的参数,肯定比老经验靠谱。
我也不跟他争,就把他带到装配台,让他拿着塞尺,一片一片量环片的间隙,盘着螺旋轴转三圈,感受一下有没有卡滞,有没有局部的阻力不均。
他磨了三天螺旋叶片,手都磨起泡了,才跟我说,原来算出来的间隙是0.12毫米,实际装的时候,因为钢板的焊接变形,差个0.01毫米,转起来的阻力就差好多。
我们车间老辈人传下来一句土话。
“机子好不好,盘完三圈就知道;参数再漂亮,不如现场跑两趟。”
真的,你在实验室里调得再好的机子,到了客户的现场,水质变了,温度变了,甚至客户操作的习惯变了,都可能出问题。
这行没有什么一劳永逸的万能参数,全是在车间里、在客户现场,一点点攒出来的实底。
你们碰到过那种参数吹得满天飞,到现场直接趴窝的污泥脱水机吗?都是踩了哪些坑?
