去年三伏天,车间那台用了7年的老高速混合机突然抱轴。
出料口堵得死死的,里面的PVC粉糊成了块,烫得人站在旁边都能燎汗毛。
采购部小周急得满头汗,说当初贪便宜找的外地厂家,售后电话打过去永远是“稍等给您回”,回了半个月连个鬼影子都没有。
我当时蹲在设备旁边擦手上的炭黑,直接撂了句“早说了,找高速混合机厂家别光看报价单”。
别光看转速表,厂家藏在搅拌刀上的猫腻多了去了
很多人买设备只看铭牌上标着的最高转速,说能到1200转/分就觉得够劲。
放屁。
那是空载转速。带料的时候能稳在800转不飘,就已经是良心厂家了。
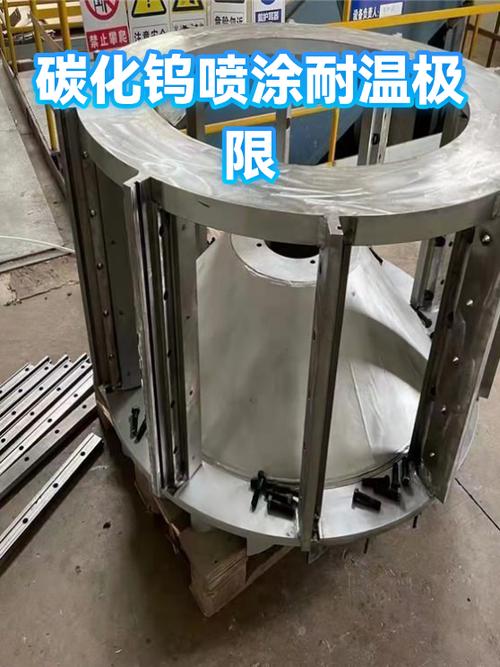
很多人不知道,搅拌刀的材质才是决定设备寿命的核心。现在主流的路线分两种,一种是普通高锰钢刀,成本低,加工快,适合混没有腐蚀性的普通粉料;另一种是碳化钨喷涂的合金刀,耐磨度是高锰钢的5倍,适合混带玻璃纤维、磨蚀性强的料。
行业内通常不说但实际在做的妥协是什么?
标称的碳化钨喷涂厚度是2mm,实际喷1mm都不到。用个半年就磨穿,碰到带玻璃纤维的料,三个月就漏出底下的钢基,打出来的料全是铁屑,整批报废。
哦对了,上次有个厂家给我寄了个样品刀,我拿砂轮片磨了一下,火花溅得老高——那根本不是什么耐磨合金,就是普通的铁。
还有那个混合腔的间隙,靠谱的厂家会把搅拌刀到腔壁的间隙控制在3mm以内,差一点的厂家装完就有5mm的缝。那些粘在壁上的料永远混不匀,换色的时候要清两个小时,清不干净就串色,做出来的产品色差能被客户退回来半车。
别听销售扯什么“大容量更划算”,高速混合机的填充率最好是腔体容积的60%-70%,塞太满,上层的料根本翻不起来,混出来的料有的已经熟化了,有的还是干粉,根本没法用。
换个行业就水土不服?那是厂家根本没摸透你的料
很多人觉得高速混合机都是通用的,买回去就能用。错。
不同行业的料,对设备的要求差得能有十万八千里。
去年有个浙江的管材厂老板找过来,说之前买的高速混合机,混出来的PVC树脂粉总是析出,做出来的管材一掰就裂。
我去现场看了才知道,那个厂家给配的混合机冷却段出水温度是35度。我们做PVC的都知道,混完的料要在120度出锅,快速降到40度以下才能存,不然树脂粉在仓里自己就反应了。
后来找了本地的厂家,把冷却腔的盘管从6圈加到10圈,进水温度压到20度,出料温度稳定在38度,问题直接解决。前后花的钱,比之前找外地厂家来回折腾的运费还少。
前年给一个做磷酸铁锂的新厂做设备验收,他们的要求更苛刻:混合腔里不能有任何死角,所有接触物料的地方不能有铁离子析出,不然电池循环寿命直接掉30%。
之前他们找的那个外地厂家,焊缝是普通的氩弧焊,磨完之后还是有藏料的缝隙,光清机就清了3天,还是检测出有金属残留。
最后换的厂家,直接把腔体内壁做了镜面抛光,焊缝全磨成圆弧过渡,搅拌轴的密封用的是四氟填料加氮气保护,一点粉都不漏。
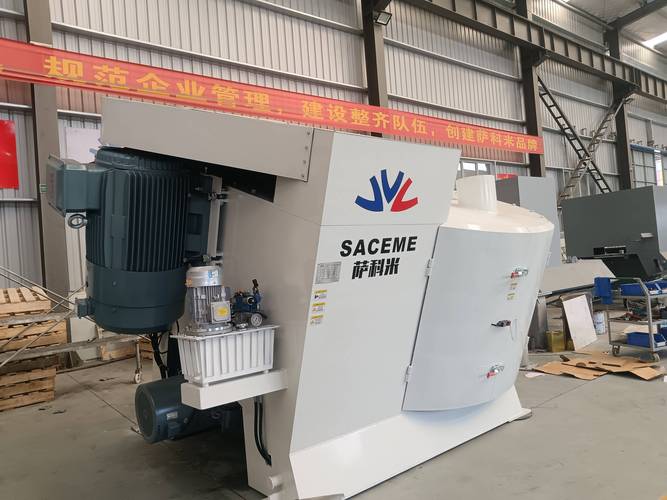
都说要做智能制造,可行业里的暗礁没人明说
现在跑出去看展,十家高速混合机厂家有八家在推带远程监控的设备,说能在手机上看温度、转速,提前预判故障。
这东西好不好?好。去年我们车间装了一台新的,传感器能实时测搅拌刀的磨损量,比之前我们每周拆下来量方便多了。
但是呢,说个行业不愿公开的难题。
现在的高速混合机根本没有统一的精度检测标准。你说混合均匀度,有的厂家按PVC料测,能到98%,换个磷酸铁锂的料,可能连90%都到不了。检测的时候都是用厂家自己配的标准料,根本不考虑你实际用的是什么物料。
更坑的是,现在很多小厂家抄进口设备的外形,里面的传动系统还是用的普通的轴承,跑个一年就开始晃,噪音比车间的空压机还大。找售后,人家说“设备正常磨损,不在保修范围”。
太坑了。
你跟他说设备有问题,他第一反应是“你操作不对”,从来不说自己的加工精度差了多少。
之前我们总觉得德国的混合机好,一台顶我们三台的价格。其实用了这么多年,发现很多本地厂家现在做的设备,核心部件用进口的轴承和密封,腔体加工精度追上来了,故障率比进口的还低——毕竟进口厂家的售后,换个配件要等三个月,本地厂家的师傅,两个小时就能开车到你车间,拎着扳手就修。
我在车间摸了20年这玩意,总结出来一句土话:买设备别光看墙上的宣传册,你就去厂家的加工车间转一圈,看他的师傅装轴承的时候,是不是拿百分表找正。要是装的时候连个百分表都不用,直接拿扳手拧,那这设备买回去不出半年就得晃。
那些标称着全不锈钢腔体的设备,你拿个磁铁往焊缝位置贴,要是能吸住,那肯定是厂家为了压成本,把焊缝位置的不锈钢换成了普通碳钢,用个一两年就锈,锈渣掉进料里,整批料都得报废。
不知道各位同行碰到过最离谱的高速混合机厂家售后是什么样的?是设备坏了半个月没人理,还是换个配件报的价比半台新设备还贵?评论区聊聊。
