上个月周三早班,铝板车间那台用了6年的转塔冲突然崩了。
2.0mm的3003铝卷,冲出来的安装孔偏了0.8mm,整批1200件开关柜面板全废了。
带班的小李蹲在机床边骂娘,翻参数翻了半小时,发现转塔的分度定位误差已经飘到了0.12mm——这哪是操作的问题,是当年选的那家小厂家,用了6年没做过精度补偿的底子漏了。
别光听销售吹参数,藏在机床肚子里的猫腻才要命
干这行久了,见太多数控冲床厂家的销售,一见面就把参数表拍你脸上,重复定位精度±0.02mm,最高冲次300次/分钟,冲切力40吨,听着比进口机还猛。
真信你就输了。
现在主流的转塔冲就两条技术路线:伺服直驱转塔,还有传统齿轮传动转塔。前者没有齿轮啮合间隙,精度保持性好,但是整机价格比齿轮款贵35%左右;后者结构简单,维修方便,但是用个三五年,齿轮间隙磨大了,定位精度就得往下掉。
行业里通常不说但实际在做的妥协是什么?九成以上的小厂家,给客户报的精度,是新机跑合24小时之后、空转状态下测出来的静态值。根本不做满负载连续冲切的动态测试。就像你买个拉货的小货车,测载重的时候是空车在平路上跑,真拉上两吨货爬个坡,动力掉一半,你找谁说理去。
我见过最离谱的一家数控冲床厂家,新机出厂前给导轨上抹的是进口导轨油,到客户车间安装完,后续配套供货的润滑油,换成了闪点低20度的杂牌货。半年下来导轨拉荒,冲出来的孔边全是扯出来的毛刺,找售后,人家说你平时保养不到位,油加少了。
还有更损的。原本设计要求转塔盘表面淬火层1.2mm,用回收铸件做毛坯的厂家,把淬火层压到0.4mm,冲个三五年,转塔上的定位孔磨椭圆了,你再怎么调参数补间隙,都救不回来。
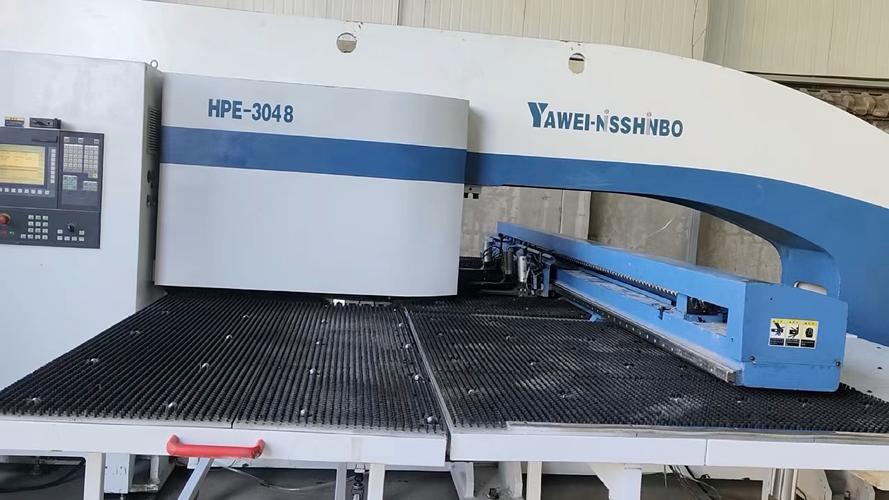
真正靠谱的厂家,会在机床出厂前做连续72小时的满负载冲切测试,把所有传动部件的预压间隙调到设计值的80%,等机床到客户车间安装完,只需要微调零点就能正常干活。那些小厂家呢?新机拆了包装箱,到车间了才开始紧床身的地脚螺丝,能准才怪。
不同行业抢机床,根本不是同一个需求
别觉得买数控冲床就是越贵越好,冲次越快越好。真不是。
去年给本地一家做低压开关柜的厂选设备,他们之前贪便宜买的那家数控冲床厂家,标称单冲次最高180次/分钟,听着特别唬人。结果用了半年发现,转塔上的厚模具换一次要拆12颗固定螺丝,换一整套模具得40分钟。他们家一天要换8套模具,光换模耽误的时间,比实际冲板的时间还长。
后来换的那家,单冲次最高只到150次/分钟,比之前的慢了30次,但是转塔上带气动快速夹模,换整套模具10分钟就能搞定。算下来人家一天的有效冲切时间多了两个多小时,整体产能反而比之前高30%。
对吧?你说买设备跟找对象似的,不能光看人家脸好看,得看跟你过日子搭不搭。
另一个场景是做电梯轿厢钣金的,这伙人的需求跟做开关柜的完全反过来。他们天天要冲4.0mm甚至6.0mm的热轧钢板,要的是床身刚性够,冲切力够实。之前有个做电梯配件的老板,图便宜买了台标称冲切力30吨的小厂设备,冲了三个月5mm的钢板,床身的焊接缝都震裂了。找售后,人家说你超负载使用,不在保修范围内。
合着标称30吨,实际连续冲切的安全负载只有18吨?这不是纯纯的坑人吗。
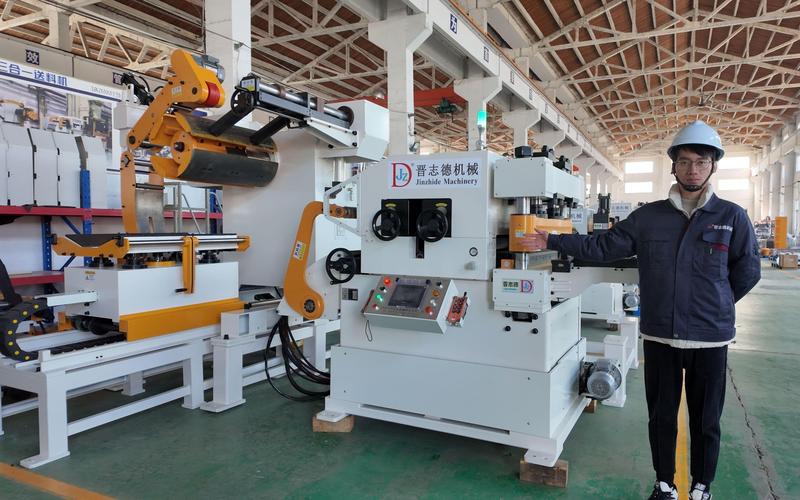
做薄铝板的小老板,你真没必要花大价钱买个冲厚板的重型机床,光空转的电费都能给你亏死。反过来做厚板的,你要是图便宜买个薄机身的,用半年就得大修,算下来反而更贵。
现在行业里的新动向,藏着不少没人说的坑
这两年跑展会,见太多数控冲床厂家都在吹智能制造、进口替代、绿色制造的概念,什么带自动上下料的柔性线,什么省电30%的伺服系统,什么100%国产化的核心部件,听着特别热血。
但是有个行业内不愿公开的难题,没人愿意提。
现在执行的数控冲床精度检测标准,还是20年前定的。测的都是机床空运行、无负载状态下的静态精度,根本没有要求测连续生产3个月之后的精度保持性。很多厂家新出的机床,标称重复定位精度±0.01mm,比当年的进口大牌还厉害,等连续冲10万次之后再测,精度直接飘到±0.08mm,比用了10年的老机还不如。
还有那个绿色制造的噱头,说自己的机床比老款省电30%,实际呢?把伺服电机的额定功率降了一档,冲1.5mm以下的薄板的时候确实省电,一冲3mm以上的板就过载报警,这不偷换概念吗。
上次去展会,有个厂家的销售拉着我讲,说他们的机床能实现无人化生产,72小时不用人管。我绕到机床后面一看,那自动上下料的吸盘连个真空压力传感器都没有,板稍微有点翘,吸盘就抓空,板掉下来砸在工作台上砸个坑,这也叫无人化?
哦对,还有吹100%国产化的。我上次拆开一台号称全自制的机床,看导轨上的钢印,还是SKF的,转塔的轴承也是进口的。倒不是说用进口件不好,但是你吹得一点水分都没有,就没意思了。
我们车间老主任常说,买数控冲床厂家的设备,别信那些吹得天花乱坠的PPT。你就拉着他的售后师傅,在车间蹲三天,看他修过的10年以上的老机床,拆开来看看导轨、转塔、齿轮的磨损情况,比你看一百份参数表都管用。
毕竟机床这东西,不是买回家当摆设的,是要天天连轴转冲板的。底子好不好,用三五年就见分晓。
你们车间里用的数控冲床,最长的用了多少年?中间踩过厂家的哪些坑?
