上个月接了个老伙计的电话,声音都哑了。
他在城郊的汽配工业园开热处理车间,供出去的两批40Cr曲轴,客户装机跑了300小时断了三根。
查了三天。
探伤没裂纹,材料成分全对,最后扒到质检记录才发现,之前测的淬火硬度,比实际值高了快4度。
那台硬度计是去年图便宜找的小厂子买的,当时算下来比市场价便宜了快一半,谁能想到压头磨了0.02mm,数值就飘成这样。质量部的小周蹲在设备旁边挠头,说上周拿随机带的标准块打,数值跟块上标的一模一样啊。
我过去蹲下来看了一眼那设备的压头座,铁屑堆得快把压头埋住了,连个防尘罩都没有。
合着这半年来的质检数据,全是瞎打出来的。
你以为硬度计就是打个坑出个数?差远了
我在车间摸了20年设备,太清楚这里面的门道了。
很多人觉得硬度计原理简单,不就是拿个硬东西往工件上压,测压痕深度算硬度嘛。真不是。
靠谱的硬度计厂家,核心功夫全在你看不见的地方。
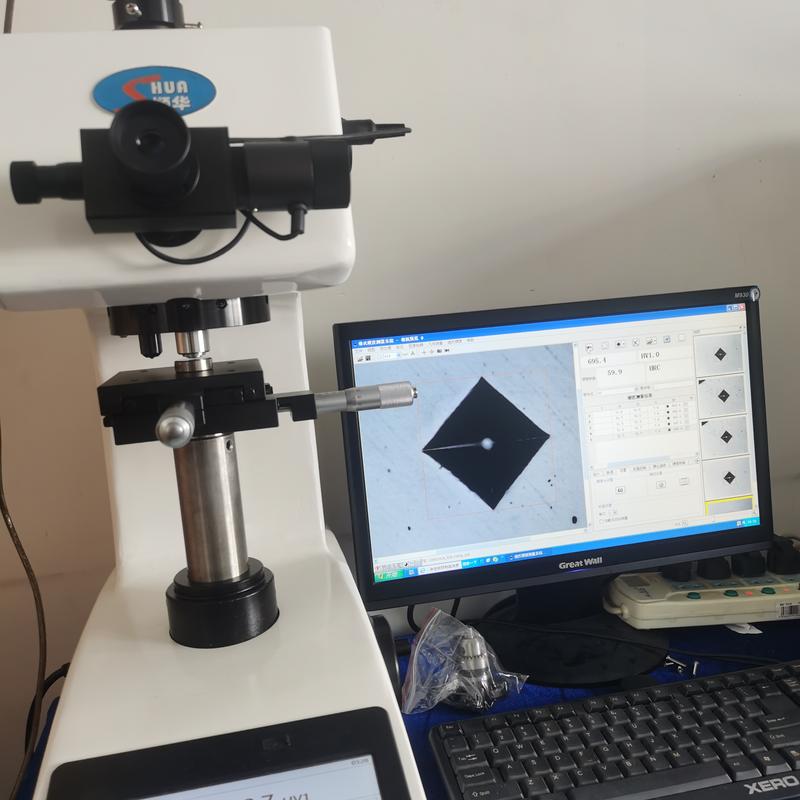
就说最常用的维氏硬度计,金刚石正四棱锥压头的顶角必须卡136度,差个0.1度,打出来的硬度值能差2-3HV。还有试验力的控制,国标对硬度计的试验力允许误差是±0.5%,很多小厂家做的设备,实际误差能到±2%,啥概念?你打一个HRC50的工件,实际数值能飘到HRC47-53之间,这要是用来打高强度螺栓的硬度,出事故都是早晚的事。
现在市面上的硬度计,加载系统基本就两条路。
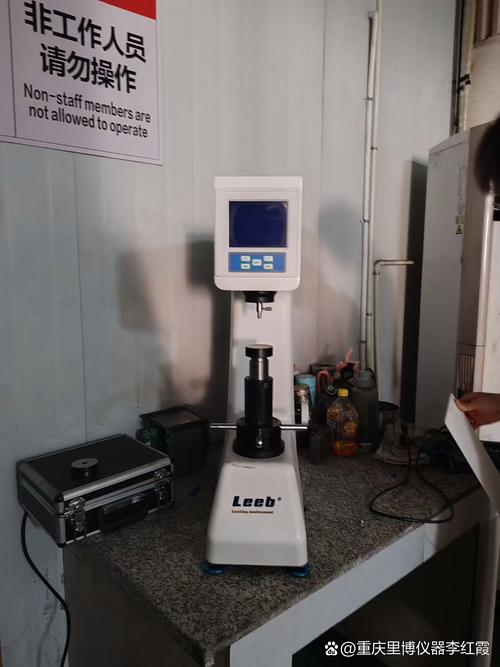
一条是传统机械杠杆加载,靠配重块的重力传力,没有电子元件,皮实得很——车间里飞铁屑、夏天温度飙到40度、冬天冷到零下5度,只要杠杆的刀刃没磨坏,数值就不会飘。缺点也明显,加载慢,打一个数要等个七八秒,一天打几百个件,质检工得等到犯困。
另一条是现在吹得比较多的电磁闭环加载,靠传感器实时反馈调整试验力,加载快,打一个数两秒就出结果,精度也容易做高。但这东西娇贵,车间里飘点切削液雾、地面有点震,传感器的零点就飘了,用个三五年就得返厂校准,一次校准费大几百。
说实话,行业里有个公开的秘密,没人会主动跟客户说。
很多中等规模的硬度计厂家,给你看的样机,全是用进口压头、高精度传感器攒的,你现场试的时候,打啥都准。等你真下单批量采购,他给你发的货,压头换成国内小厂做的毛坯,表面抛光度差个2个Ra,试验力传感器的精度从千分之二降到千分之五,你拿他随机配的标准块打,数值全是对的——因为他提前在系统里把校准系数调好了,专门适配那块标准块。等你拿到车间打实际工件,偏差马上就出来了。
换了三个厂家的设备,才摸透不同行业的选型逻辑
别听那些销售吹“我们的设备全行业通用”,真用的时候,不同行业的要求差得能有十万八千里。
就说汽配行业,天天在车间里跟切削液、铁屑打交道,对设备的要求就一个:抗造。
前年给本地那家做曲轴的厂子选设备,一开始他们图名气,买了台德国进口的硬度计,花了8万多。结果夏天车间温度到38度,那设备的温度补偿模块直接乱跳,打同一个件,隔十分钟测一次,数值差了快3度。后来换了本地一个做了18年的老厂家的机械杠杆洛氏硬度计,才2万出头。人家的设备连个触屏都没有,全是机械旋钮,加载全靠配重块,根本不怕温度飘。现在用了3年,除了每年换个压头的防尘套,啥毛病没有,计量院每年上门校准,偏差从来没超过0.5HRC。
再说说微型轴承行业,跟汽配的要求完全反过来。
去年给苏锡常那边一个做微型轴承的厂子找设备,人家的套圈壁厚才1.2mm,渗碳层厚度才0.8mm,你要是拿普通的洛氏硬度计上去打,试验力太大,直接把工件打穿了。一开始找的那个南方的网红硬度计厂家,给推的常规维氏硬度计,试验力最小能到1kgf,结果打上去,压痕直接把薄壁打裂了,给采购的小姑娘整得快哭了。
后来找了个专做小载荷硬度计的老厂家,人家的设备试验力最小能到10gf,打出来的压痕在显微镜下看,边界清清楚楚,测渗碳层从表面到心部的硬度梯度,跟之前他们用的进口设备测的数值,差不超3HV。
说白了,没有最好的硬度计厂家,只有最适配你车间场景的厂家。你要是在重加工车间,买个娇贵的电磁加载设备,纯粹是给自己找罪受;你要是做精密小零件,买个大载荷的杠杆设备,根本没法用。
这两年国产硬度计吹得响,但藏着的坑真不少
这几年确实能看到变化。
很多硬度计厂家都在往智能联网上靠,设备能直接连工厂的MES系统,打出来的硬度值自动上传,不用质检工拿个小本子抄数。这招确实好用,以前抄数的时候,质检工偷偷改个数根本没人知道,现在数据直接锁在系统里,想改都得走审批流程。还有的厂家把以前死沉的铸铁外壳换成了铝合金,运输的时候省老多力气,边角料还能回收,也算沾了绿色制造的边。
进口替代这事更是没话说。以前高端的全自动维氏硬度计,全是日本、德国的牌子,一台十几万,现在国产同配置的才3万多,测常规工件的精度,跟进口的差不了多少,普通中小企业根本没必要花那个冤枉钱买进口货。
但坑也真的多。
行业里有个没人愿意公开说的难题。现在很多联网硬度计,都吹自己带自动硬度换算功能,能把维氏、布氏的数值自动换算成洛氏HRC,不用人工查表。但实际上,不同材料的硬度换算系数根本不一样——45钢的换算系数,和GCr15轴承钢的换算系数,差了快2个点。现在很多厂家的系统里,就套了个通用的换算公式,根本不区分材料牌号,导致系统显示的HRC值,跟实际算出来的差了快3度。更要命的是,现在的国标里,根本没有强制要求这个换算系数必须匹配具体材料,等于厂家钻了标准的空子,吹得天花乱坠,实际用的时候一塌糊涂。
我上次碰到个做智能硬度计的销售,跟我吹他们的设备带AI识别压痕,一秒出数。我当时就拿了个带氧化皮的45钢块打给他看,那AI直接把氧化皮的反光当成压痕边界,出的数直接飘了20HV,给那小伙子整得脸都红了,站在车间里半天说不出话。
还有个更隐蔽的问题。很多厂家为了抢订单,把设备的出厂校准阈值放得特别松。国标要求试验力误差±0.5%,他的设备实际在实验室测能到±1.5%,但是他给你附的校准证书,是在恒温20度、没有震动的实验室里测的理想值。等你把设备拉到车间,温度变了、地面有震动,实际误差直接翻倍。你要是拿这个证书去找他,他就跟你扯“车间环境不符合校准条件”,你还真没法反驳——因为现在的校准规范里,确实要求校准环境是恒温无震的,根本没考虑车间现场的实际使用场景。
我在车间干了这么多年,总结出来一句土话:硬度计不是买贵的,是买你车间能养住的。
别光看厂家给你展示的实验室数据,也别听销售吹得有多天花乱坠。设备拉到你车间那天,你别光拿他随机带的标准块试,就拿你平时天天打那几个工件,在设备上连续打10个点,记下来数值,再拿你之前用了好几年、最信得过的那台老设备打同样的位置,对比一下偏差。要是偏差超过1度,你直接给厂家退回去,别听他扯什么环境影响。真正靠谱的硬度计厂家,设备从实验室搬到车间,漂移值不会超过0.8度。
对了,你们车间现在用的是哪个厂家的硬度计?有没有碰到过校准的时候全对,一到实际生产就飘的糟心事?
