刚熔到1200度的铝水,卡在线圈里倒不出来。
当班的小李攥着对讲机喊得嗓子都劈了,我跑过去一摸铜排,烫得能燎掉手上的汗毛。
不是操作问题——是去年换的那家新熔炼炉厂家,给配的水冷管路,壁厚偷薄了0.8毫米。
当时签合同说的是3.5毫米的无缝紫铜管,到货的时候我们拿卡尺量过,确实是。
结果用了不到18个月,管壁被水垢蚀穿,漏的水碰到高温铝液,腾起的白汽把整个车间的排烟罩都熏黑了。
那天光清理凝固在炉体里的铝坨,就花了整整32个小时。
你说这怪谁?厂家上门的时候拍着胸脯说质保三年,转头就说我们水质不好结垢是使用问题。
扯。
别听销售吹参数,真选炉子得盯着这几个数算
很多人挑熔炼炉厂家,一上来就问功率多大、能熔多少料。
太外行了。
我干了这么多年,挑厂家先蹲在炉子边上看半小时——看他的感应线圈是怎么绕的。
现在主流的两条路线,一条是做厚壁铜管的强水冷结构,另一条是做薄壁铜管的密绕结构。
前者就是我们之前踩坑的那种,铜管壁厚做到3.5毫米以上,通水量大,抗结垢能力强,但是同功率下,线圈的匝间距要留到12毫米以上,热效率比薄壁款低个8%左右。
后者是这几年新厂家爱推的,铜管壁厚压到2毫米,匝间距缩到4毫米,热效率确实高,一开机就能感觉到升温快,电费省得肉眼可见。
但是——这里就是行业里没人明说的妥协了。
销售跟你说薄壁款省电,他不会告诉你,为了压成本,很多厂家会把铜管的含铜量从99.95%降到99.5%。
含铜量差0.45个百分点,长期在1400度的辐射温度下烤,3年左右线圈就会出现氧化脆化,到时候拆一次线圈的钱,够你省2年的电费。
还有个参数,很多厂家故意瞒——就是炉体的磁轭覆盖率。
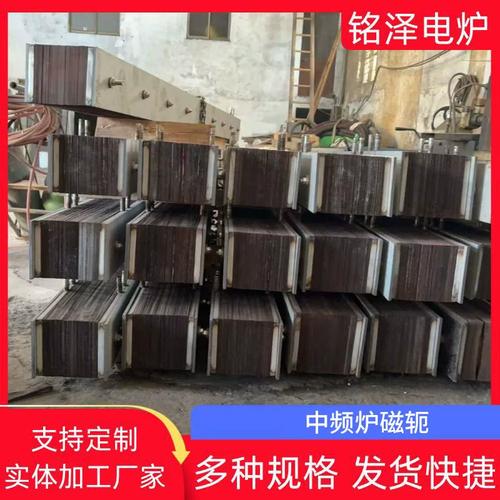
好的厂家会把磁轭做到覆盖线圈圆周的70%以上,能把漏出来的磁场拢住,不然你站在炉边,手里的扳手都能被吸得微微抖。
之前有个小厂来谈合作,说他们的炉子比市场价便宜12万,我绕着炉体走了一圈,磁轭只盖了圆周的35%,当场就没谈下去。
有人说,那我买厚壁款不就完了?
也不对。
厚壁款的加工成本高,很多厂家为了压价,会在水冷回路里省掉二次过滤的磁水器。
没有磁水器,哪怕你天天换纯净水,3个月管路里就会结满硬垢,水流一堵,线圈温度直接飙到180度,绝缘层烤焦了就是接地故障,跳闸都是小事,炸炉的事我都见过。
别不信。
之前隔壁汽配厂的炉子,就是省了个800块的磁水器,结垢堵了管路没发现,漏的水碰到1300度的铜水,当场炸了半炉,两个工人手臂二度烫伤,停工了21天。
不同行业的炉子,真不是随便拉台设备就能用
先说再生铝行业。
去年有个做废铝回收的老板找我,说他之前找的熔炼炉厂家,给他配的是跟我们铸钢车间一模一样的1吨中频炉。
结果用了仨月,天天跟我吐槽,说烧一吨废铝要耗620度电,别人的厂子才480度。
我过去一看就笑了——铸钢车间的炉子,是按熔1600度钢水设计的,功率密度拉得满,用来熔600多度就化的铝,纯纯的大马拉小车,能不费电吗?
人家再生铝行业要的是什么?要的是能快速分拣、少烧损的炉型,最好炉嘴带自动撇渣的结构,功率密度调到适配铝合金熔点的档位,根本不需要那么高的耐温冗余。
那个老板后来换了专门做铝熔炼的厂家,把功率密度从1.2千瓦/公斤降到0.6千瓦/公斤,加了个自动撇渣的装置,烧损率从原来的3.8%降到1.2%,一个月省的料钱就够交半年电费。
再说说做高温合金精密铸件的厂子。
去年跟中航工业下属的一个配套厂的设备主任聊天,他们之前图便宜,找了个做普通铸钢炉的厂家,给配了台500公斤的熔炼炉。
结果熔出来的GH4169合金,氧含量比要求的高了200ppm,做出来的涡轮叶片,疲劳测试根本过不了。
后来找专门做真空熔炼的厂家才知道,普通中频炉的密封度根本达不到要求,哪怕你在炉子里充氩气,空气中的氧还是会钻进去跟高温合金反应。
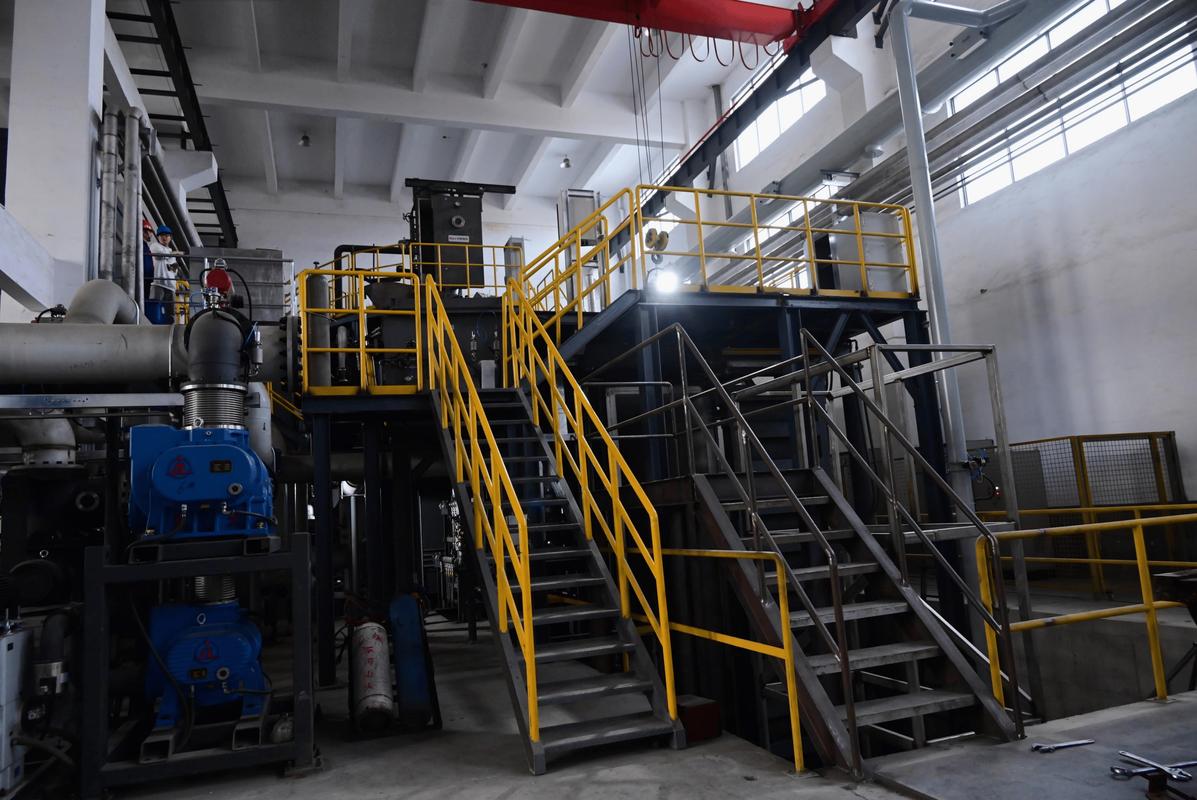
人家专业厂家的炉子,带真空室,能在熔料的时候把腔体抽到10帕以下,再充入高纯氩,熔出来的合金氧含量能控制在50ppm以内,精度差着好几个量级。
你看,很多人觉得熔炼炉厂家不就是个做铁皮炉子的?
真不是。
你给做铝回收的厂配个真空炉,那是拿大炮打蚊子,成本高到老板要骂娘;你给做高温合金的厂配个普通敞口炉,那是拿玻璃杯子装硫酸,早晚要出大事。
之前有个厂家业务员跟我吹,说他们的炉子通吃所有金属,从锌到钛都能熔。
我当时就问他,熔钛的时候,你炉衬用什么材料?
他支支吾吾说不出来。
拉倒吧,连钛合金跟炉衬材料在1668度下会发生反应都不知道,也敢出来卖炉子?
现在行业里吹得凶的新概念,藏着不少没说透的坑
这两年找过来的熔炼炉厂家,名片上都印着‘智能制造’‘零碳车间’‘国产替代进口’的字样。
说实话,国产炉子这几年进步确实大,之前我们买进口的3吨炉,光采购价就180万,现在国产同参数的炉子,60万就能拿下,故障率也没比进口的高多少。
但是这里有个行业里没人愿意公开说的难题——就是现在的能效标准已经滞后10年。
什么意思呢?
现在厂家做的炉子,为了过能效标,会在测试的时候用全新的干净炉衬,满功率跑半小时,测出来的电耗确实达标。
但是实际车间里用呢?
炉衬用了3个月之后,被料砸得凹凸不平,热阻变高了,电耗比测试值高15%都是常事。
现在没有任何一个标准,要求厂家提供‘炉衬使用全生命周期的平均电耗’。
也就是说,你买的时候看的是实验室数据,用的时候是实际生产数据,中间的差值,全靠你自己担着。
还有那个吹得很凶的‘智能联网’,说什么能在手机上看炉温、自动报警、远程运维。
我见过最扯的一个厂家,给炉子装的联网模块,每个月要收30块的服务费,结果模块连的是2G网络,去年我们这边2G基站退网,那模块直接成了砖头,找厂家,说要换5G模块,再加2000块。
你说这不是扯淡吗?
还有绿色制造的事,现在很多厂家说他们的炉子没有碳排放,比燃气炉环保。
是,电炉子确实没有直接排放,但是你算过没有?
很多地方的电,还是烧煤发的,折算下来的间接碳排放,根本不比燃气炉低。
但是现在的政策要求,只要是电加热设备,就算绿色制造,能拿补贴。
很多厂家就顺着这个风口吹,根本不跟你算实际的碳足迹账。
哦对,还有炉衬的材料。
现在很多厂家为了降本,原来用的95%刚玉炉衬,偷偷换成88%的,报价能低个2万块。
但是炉衬的使用寿命,从原来的1200炉,降到500炉都撑不到。
你算算账,换一次炉衬要停炉24小时,损失的产能,加上材料钱,早就把那2万的差价赚回去了。
关键是,现在没有任何一个强制标准,要求厂家在炉衬上标注实际的耐火材料纯度。
你拆开看都未必能分辨出来,更别说买的时候了。
我干车间这么多年,从来不信那些花里胡哨的宣传册。
老班长之前跟我说过一句土话:‘买炉子别听嘴吹,要看他敢不敢把质保期写进合同,敢不敢承诺炉衬用够1000炉再收钱’。
真的,所有飘在天上的概念,都不如车间里踩过的坑实在。
你跟我说你的炉子热效率90%,我不管,我就看你敢不敢在合同里写,要是用了3个月,电耗比承诺值高5%,你就派人上门免费改管路、换线圈,差的电费你赔。
做得到,就是好厂家。
做不到,说再多都是扯淡。
对了,你们平时跟熔炼炉厂家打交道的时候,最糟心的事是什么?是偷换材料,还是售后踢皮球?
