去年腊月二十七,外面飘着碎雪。
我手机突然炸了。
是山东潍坊的老周,做汽车门密封条的,电话那头声音都抖:”哥,我这3200根密封条全是气泡,主机厂后天就要来拉货,这要赔违约金,我今年都白干了。”
我裹着军大衣开车40分钟到他车间,拆开硫化机的热板一看,心里凉了半截。
热板四个角的温度,从152度到164度差了12度,油缸保压的时候,表针每隔十分钟就往下掉0.2MPa。
这哪是设备的问题。
是他三年前贪便宜,找了个报价比同行低两成的橡胶硫化机厂家做的机子。
销售当时拍着胸脯说”保用十年”,实际热板里面的流道全是焊出来的铁管子,用了三年堵了快一半,温度能匀才怪。
省那点设备钱,最后赔的违约金够买两台新机子。
挑厂家别光看报价,这几个数字藏在合同里你得抠
干了20年车间,我见过太多采购,上来就问”你们1000吨的硫化机多少钱”,连问都不问核心参数。
正规橡胶硫化机厂家的热板平面度,是要控制在0.02mm/m以内的。啥概念?就是一米长的热板,上下高低差不能比一张A4纸厚。那种小厂做的呢?能差到0.1mm,压出来的橡胶件,边缝厚薄差0.3mm,修边都要多费半小时功夫。
好的设备热板满板温差能控制在正负0.8度,小厂的标称正负5度都算良心,实际测下来差个十度八度是常事。做薄款硅胶片的时候,温度高的地方胶都烤过了,温度低的地方还没熟,一扯就裂。
油缸保压能力,8小时压力降不能超过0.5MPa。别觉得这个要求高,很多厂家为了压成本,用的油缸密封件是最便宜的丁腈橡胶,不是那种耐油耐磨的氟橡胶,保压两三个小时,压力就掉没了,厚产品内部熟不透,放半个月就变形。
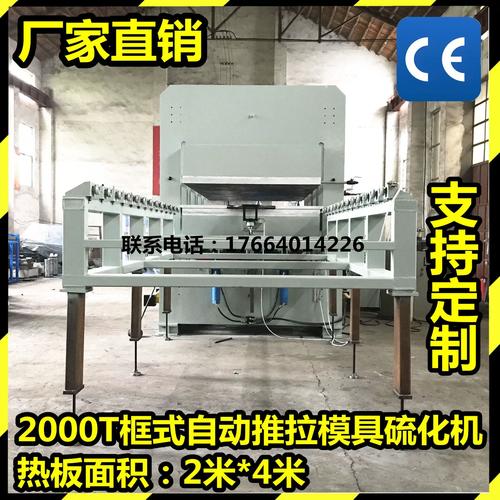
现在主流的技术路线就两种:上置油缸,下置油缸。
上置的好维护,换密封件不用钻到地坑里,但是对机架刚性要求特别高,要是机架是薄钢板拼焊的,压个三五年,热板就歪了,压出来的产品一边厚一边薄。
下置的重心低,压两米见方的大尺寸减震件的时候稳,不会晃,但是油缸在热板下面,密封件掉的胶渣很容易落到模具上,压出来的产品全是小坑,抛光都抛不过来。
说到这就得提个行业里没人愿意跟客户说的妥协。
很多厂家为了把成本压下去,热板里面的介质流道不用整体铣床铣出来的,全是用细钢管焊接拼的。
刚装的时候试机,温度看着是正常的。
用个两三年,流道内壁结水垢,焊渣堵管道,温度就开始乱飘。
真坑。
销售绝对不会跟你提这个。
你要是问,他就跟你说”我们的流道都是经过压力测试的”,绝口不提焊接的事儿。
不同行业找厂家,要求根本不是一套逻辑
我见过太多通用设备卖出去,根本适配不了客户的生产需求。
之前有个做食品级硅胶奶嘴的客户,找的是做工业密封件的橡胶硫化机厂家买的设备。
用了半年,过FDA检测的时候,奶嘴上面检出了矿物油残留。
原来那台设备的油缸没有全密封的接油盘,液压油的挥发物飘到模具上,沾到硅胶奶嘴上面,直接整批货报废,赔了快20万。
做母婴类硅胶产品的,对厂家的要求根本不一样。
油缸必须做全密封结构,接油盘要伸到热板的所有边角下面,还要配独立的油雾收集装置,一丁点油都不能飘到产品上。
不然你设备再便宜,过不了食品检测,全是白搭。
另一个客户更有意思,是做高铁轨道减震垫的。
之前找的小厂做的1200吨硫化机,报价确实低了快30万。
结果压出来的减震垫,送到检测机构做300万次疲劳测试,刚跑到120万次,垫体就从中间裂了。
拆开设备一看,机架是用20mm厚的钢板拼焊的,压到额定压力的时候,热板四角翘起来2mm,压出来的垫子密度从边到芯差了15%,疲劳强度能过才怪。
后来换了个老牌橡胶硫化机厂家的设备,机架是整体铸钢的,没有拼焊缝,热板压下去的时候平得像镜子,压出来的垫子密度差控制在2%以内,一次就过了检测。
现在行业里的新热闹,藏着不少没人说的暗礁
这几年大家都在说智能制造、绿色制造、进口替代。
确实有变化。
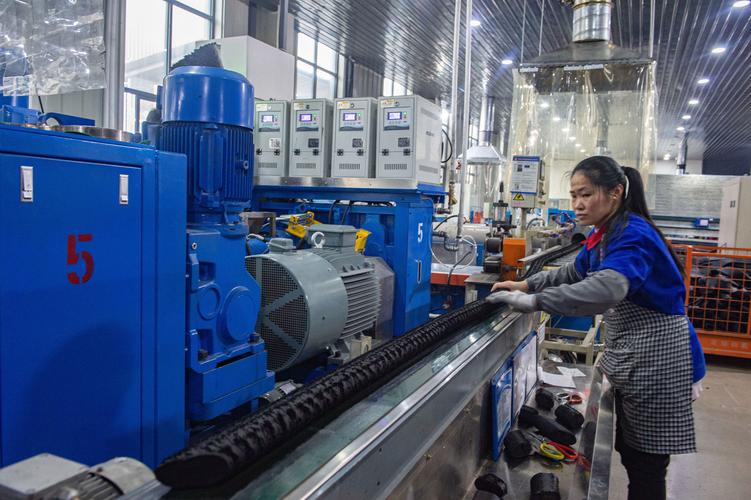
现在很多橡胶硫化机厂家,都给设备加了数据采集模块,温度、压力、保压时间全传到车间的MES系统里,哪一炉产品是哪个参数压出来的,出了问题直接追溯,比原来拿个小本子记靠谱多了。
还有的换了伺服液压系统,比原来的普通液压机能省30%的电,现在工业用电一度都快八毛了,很多客户算了算,两年就能把设备的差价赚回来,确实划算。
但是这里面的坑真的不少。
我就说个行业里没人愿意公开说的难题。
现在的硫化机精度标准,还是十年前的老国标。
国标里写的热板温差正负5度就算合格,但是现在做高端半导体密封件、医疗级硅胶产品的客户,要求的是温差正负0.5度,根本没有对应的检测标准。
很多小厂的检测设备就是个几十块钱的手持测温枪,在热板上随便测三个点,就敢跟客户说自己的设备温差能做到正负1度。
实际你按30cm见方的网格,满板测64个点,温差能差8度。
根本没人管。
还有那个进口替代的事儿。
不是说不好,国产设备确实这几年进步很大,但是很多厂家为了抢地方的进口替代补贴,故意把原来进口设备的参数往低了报,说自己的设备能1:1替代,实际用个两三年,伺服阀、密封件的损耗速度是进口设备的两倍,售后还跟不上,半夜设备坏了,销售电话都打不通,最后耽误生产的成本,比一开始买进口设备省的钱还多。
别不信。
我去年就遇到个客户,买了号称能替代进口的硫化机,刚过一年质保,伺服阀坏了,厂家报的配件价比新设备的八折还高,最后只能自己花钱找第三方修,前前后后耽误了12天生产,损失了快40万。
干了这么多年车间,我常跟身边的采购说一句土话。
买硫化机别光看合同上印的参数,得蹲在设备旁边,看它连续跑合三天,摸热板的每个边角,听油缸泄压的声音,看保压表的指针晃不晃。
嘴上说的再好,不如设备实际跑出来的数靠谱。
对了,你们之前挑橡胶硫化机厂家的时候,遇过最糟心的事儿是什么?
