上个月周三凌晨三点。
三号生产线的螺旋输送机突然闷响一声,直接抱轴。
整条骨料线停了。
调度打了七个电话,汗把安全帽带都泡湿了。
大家一开始都骂当班的小伙子没按规程打润滑脂,结果拆开机壳的瞬间,所有人都闭了麦。
那台用了才八个月的减速机,所谓的“硬齿面齿轮”磨得坑坑洼洼,拿硬度检测笔一戳,齿面硬度才217HB。
啥概念?国标里硬齿面传动设备的最低要求是380HB啊。
就是这台设备,是某家报价比头部厂家低30%的传动设备厂家供的,签合同的时候销售拍着胸脯说“和某某大牌同材质同工艺”。
别信销售嘴,拆开机壳看真章
说实话,我刚入行的时候也被这种话术坑过。
当年跟着师傅去选减速机,看着样品齿轮亮堂堂的,测表面硬度也够,直接拉回厂用,结果三个月就磨成了“光面齿轮”。
师傅当时拿着拆下来的齿轮敲我脑壳:你小子就不会拿个锉刀在齿根划一下?
真渗碳处理的硬齿面,锉刀划上去直打滑,根本刮不动铁屑;硬层薄的,锉刀一刮就跟切豆腐似的,掉下来的铁屑卷得很长。
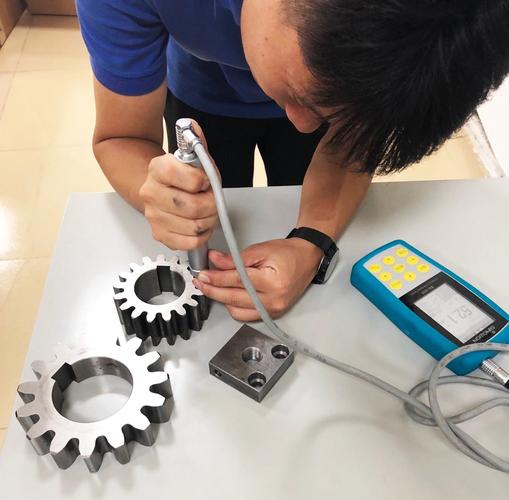
现在行业里做硬齿面传动,基本是两条技术路线在掰手腕。
一种是传统的渗碳淬火工艺,淬硬层深度能做到1.5-2mm,从表到里的硬度是梯度下降的,齿根的弯曲疲劳强度高,重载工况下用个十年八年不容易断齿,缺点是加工周期要多3天,成本比另一种高25%左右。
另一种是中频表面淬火,表面硬度能冲到450HB,看着数值比渗碳的还漂亮,但是淬硬层深度才0.3-0.5mm,磨个半年到一年,硬层磨穿了,齿面就软了,轻则噪音变大,重则直接崩齿断轴。
这里说个行业里从来不会写在宣传册上的妥协:很多厂家为了压成本,本来要求渗碳层深度1.8mm的,实际给你做到1.2mm,甚至0.8mm。
你拿到货测表面硬度,数值完全达标,甚至比国标还高,但是谁会没事把齿轮切开,一层层测淬硬层深度啊?
我之前帮朋友审过一批采购的减速机,抽了三个齿轮切开,有两个的渗碳层才0.9mm,找厂家对质,人家还振振有词:“表面硬度够了就行,客户又不查内部”。
选传动设备的时候,我从来不让手下的小伙子光看宣传册上的参数。
三个硬指标卡着:第一,空载跑合2小时,轴承座的温升不能超过40K,超过的话说明装配间隙不对,用不了半年轴承就坏;第二,重载工况下的齿轮侧隙要控制在0.12-0.18mm之间,侧隙太大容易打齿,太小的话热胀冷缩会抱轴;第三,拆开端盖看油封,正经厂家用的是带金属骨架的丁腈橡胶油封,那种软塌塌的普通橡胶圈,用不了三个月就开始渗油。
同样是减速机,换个行业要求能差出十万八千里
别信啥“全行业通用传动设备”的鬼话。
做矿山骨料线的传动设备,核心要求就是扛冲击、防粉尘。我们2019年上的那条骨料线,当时咬着牙买了某欧洲大牌的减速机,单价是国产的两倍。
结果呢?车间里的石粉细得跟面粉似的,人家原装的密封是按欧洲无尘车间设计的,根本扛不住。用了半年,轴承就因为进粉磨得嗡嗡响,拆开看,齿轮油里面混的石粉都能攥成团。
后来找了本地的一家传动设备厂家,人家带了个师傅蹲在我们车间看了三天,回去把输出轴的密封改成了两道骨架油封加一道迷宫密封,壳体上还加了带防尘结构的散热片。
现在那台改完的减速机跑了快四年,今年3月换油的时候,抽出来的油拿滤纸一压,连个黑渣都没有。
再说说食品加工行业的要求,跟矿山线完全是两个极端。
去年有个做烘焙原料的老客户找我吐槽,说他们之前采购的搅拌缸减速机,因为密封用的是普通丁腈橡胶,夏天车间温度高,油慢慢渗到轴封那里,差点混进原料批次里,光赔货就赔了二十多万。
后来换的那家传动设备厂家,直接把密封换成了食品级硅橡胶,减速机壳体做成了全圆弧的,没有藏污纳垢的卫生死角,表面喷的是符合FDA认证的食品级涂层。现在用了两年,连个油印子都没在壳体上见过,车间的卫生检查从来没卡过他们。
我之前还开玩笑给那个食品厂的朋友推荐过之前合作的矿山线厂家,人家直接给我打回电话:哥你别坑我,那厂家说他们的减速机能扛10吨的冲击载荷,但是连个食品级密封的检测资质都拿不出来,这敢往食品线上装吗?
可不是嘛。做矿山的厂家天天琢磨怎么扛冲击、防粉尘,根本没功夫研究啥是FDA认证的涂层;做食品级的厂家天天琢磨怎么不渗油、好清洁,让他做个能扛20吨冲击的重载减速机,他也没那个粗加工的能力。
现在的传动设备厂家,一半在追风口,一半在踩坑
这几年跑展会,能明显感觉到传动设备厂家的方向变了。
之前大家拼的是谁的价格低,现在不少厂家开始啃进口替代的硬骨头。之前我们车间里的进口减速机,一个同型号的输出轴备件要等三个月,价格是国产的五倍,现在有几家国内的传动设备厂家,做的替代件尺寸完全匹配,换上去直接用,价格才是进口的三分之一,交货期一周。
还有绿色制造的要求,现在新出的传动设备,整体效率比五年前的老款高了12%,空载损耗降了30%,按我们车间的运行时长算,一年下来省的电费就能赚回半台设备的钱。
但是坑也真的多。
说个行业里不愿公开的糟心事:现在很多厂家吹的“智能传动设备”,说白了就是在减速机壳体上拧了个几十块钱的振动、温度传感器,加个免费的网页端,就敢给设备加价30%。
啥核心算法都没有。你问他振动值多少算异常,他给你翻十年前的老国标,说按10mm/s报警。
更离谱的是,我上次拆了个所谓的智能减速机,传感器是用普通扎带绑在壳体上的,离轴承座还有5公分,测出来的温度比实际值低15度,车间夏天温度高的时候,传感器的线皮都化了,数据直接断连。
找厂家售后,人家说这是正常的,“智能模块嘛,本来就不是核心部件”。
合着我多花的那30%的钱,就买了个会断网的传感器?更要命的是,现在的传动设备标准还是2015年定的,根本没提这种带联网功能的智能设备要达到啥检测精度,传感器要装在哪个位置,报警阈值怎么定。说白了,全靠厂家自己说了算。
干了20年车间,我总结出来一句土话:传动设备好不好,别听销售吹得天花乱坠,你让他把减速机拆了,拿个锉刀在齿根划三下,不打滑的,才是能干活的厂家。
啥进口替代、智能升级、绿色节能,说破天,最终还是要落在车间里,能连续跑三年不抱轴,不漏油,换油的时候不用掏半盒烟清理油泥,就是好设备,好厂家。
你们车间现在合作的传动设备厂家,是真扛造还是全靠销售话术撑着?有没有遇过那种合同写得天花乱坠,装上去仨月就掉链子的糟心经历?
