去年深秋。
装配班的小王抱着半人高的减速机壳冲进来,工服上沾的切削液顺着裤腿往下滴。
我就知道,这又是哪批货出了幺蛾子。
发往江苏的那批注塑机减速机,客户装了整整三天,轴和齿轮的键死活对不上。硬敲进去的话,键侧面直接崩边,连带着齿轮内孔都划出道子。
我们拉回来拆了打表测。
轴上的键槽,对称度偏了0.12mm。客户那边配套的齿轮孔键槽,偏了0.09mm。俩件凑一起,总偏差快0.2mm。
这哪能装得上?
算上返工费、来回运费、客户的误工索赔,前前后后亏了12万。
就栽在个宽才6mm的键槽上。
别拿0.0几的偏差不当回事
好多人觉得键槽嘛,只要能把键塞进去,转起来不滑就行。
哪有那么简单。
现在车间里干键槽,主流就两条路线。
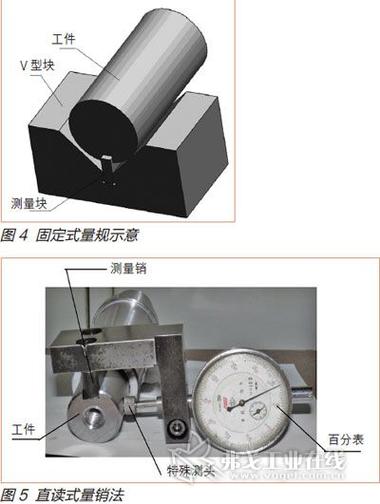
一条是老法子,立铣床上夹分度头,打表找正轴的中心,再走铣刀。设备便宜,小批量灵活,就是找正一次得15分钟,稍微手抖蹭到表针,偏差直接冲到0.08mm往上,干多了人扛不住。
另一条是加工中心路线,涨套夹好轴,程序里设好坐标,一次走刀成型。顺的时候,对称度能稳在0.03mm以内。就是这套带涨套的高精度夹具,一套就得两万多,小厂根本舍不得掏这个钱。
说到这就得提个行业里心照不宣的妥协。
图纸上明明白白标着对称度0.03mm,好多厂实际加工的时候,根本不打表验。只要键能塞进去,就当合格。尤其是赶交货期的时候,吃刀量放得比规定大一半,铣刀磨得快钝了也不换,最后出来的件,实际对称度能跑到0.1mm。
等装配的时候,拿锉刀慢慢修,修到能装进去就完事。
你说这是造假?
也不算。毕竟大部分普通工况下,偏一点也不会马上坏。只是等设备用个三五年,振动大了、噪音高了,没人会想到是当初键槽偏的那点偏差攒出来的祸。
哦对,之前测过一个进口的伺服电机轴,人家的键槽对称度,稳定在0.008mm。我们当时拿这个数跟车间的小伙子说,小伙子嘴都张成O型——毕竟我们平时干0.05mm的公差,都觉得已经够精细了。
不同行业的要求,差得能有十倍
别以为所有键槽的要求都一样。
说出来你可能不信,同样是开在钢轴上的键槽,有的厂拿个塞规塞进去不晃就算合格,有的厂差0.005mm都要整批报废。
就拿我们常接的两类活说。
一类是物流输送线的滚筒。
就是那种快递分拣线上转的粗滚筒,轴上开个键槽连联轴器。之前给本地一家物流设备厂做过一批,图纸上对称度标0.1mm就行。我们实际做的时候,偏差控制在0.08mm,对方的检验员连表都没掏,拿个普通平键塞进去晃了晃,直接签字收货。
为啥要求这么松?
那玩意转起来也就每分钟30转,负载才几公斤。偏一点顶多有个轻微振动,跑合半个月,接触面磨顺了,啥问题都没有。
另一类就是新能源汽车的驱动电机轴。
去年接的订单,给本地某车企做配套的输出轴,图纸上对称度直接标0.015mm。当时车间的老师傅看了图纸,直说这要求比我们之前干的重型减速机轴还严一半。
之前有个同行的厂,接了同款订单,抽检的时候发现有三件的对称度超了0.02mm,想着反正差得不多,就偷偷混在合格件里发出去了。
结果呢?
装到电机上台架测试,高速跑到8000转,键槽直接被挤裂,轴直接断在电机壳里。最后整车厂罚了他们300万,连后续一年的订单都给停了。
你说这差距大不大?
同样是键槽,在输送线上偏0.1mm没人管,在电机轴上偏0.02mm,就能砸掉整个厂子的饭碗。
现在的新规矩,藏着不少没说透的坑
这两年车间里的新设备是真多。
以前测键槽对称度,得拿百分表一点点打,测一件得五分钟。现在上了三坐标,把件往台上一放,一键出报告,半分钟就搞定。
快是真快。
但是藏的坑也是真多。
好多厂的检测程序,图省事,直接把轴的外圆当基准打对称度。根本不考虑外圆本身的圆度误差——要是外圆本身的圆度就有0.01mm,那测出来的对称度数值,根本不准。报告上印着”合格,0.02mm”,实际装到齿轮上,偏得一塌糊涂。
这是行业里没人愿意公开说的事。
毕竟换个基准重新编程,得多花十分钟。赶交货期的时候,谁愿意费这个劲?
还有现在喊得响的进口替代。
好多厂把之前用的进口铣刀、进口夹具全换成国产的,成本直接降了30%。但是国产铣刀的径向跳动,比进口的高了0.005mm,干出来的键槽,对称度的稳定性直接掉一个档次。好多厂为了压成本,就睁一只眼闭一只眼,反正短期用着不出问题,等客户投诉了再说。
更闹心的是现在的老标准。
还是十年前定的,推荐的对称度公差值,放到现在一万多转的高速电机上,连一半的安全裕度都不够。好多厂还是照着老标准检,真出了问题,都不知道是标准没跟上,还是自己加工的时候偷了懒。
我们车间干了32年的老张,总挂在嘴边一句土话。
“键槽偏一点,装配流鼻血。”
啥意思?
就是别总想着靠装配班拿锉刀修。加工的时候多花两分钟打个表,比装配磨俩小时强一百倍。
上次那个亏了12万的批次,现在还堆在库房角落当反面教材。新来的学徒工第一次学干键槽,老张就把人拉到库房,指着那堆歪歪扭扭的键槽说,别觉得这是小地方。
细节里的坑,能把你埋得连渣都剩不下。
对了,你们车间现在干键槽,是真按图纸公差一件件打表验,还是只要键能塞进去就算合格?
