上个月17号。
浙江某新势力供应链的李工,带三个品管堵在车间门口。
手里举着个切下来的焊缝样块——半米长的焊缝上,整整齐齐排了17个直径0.3mm的针孔,一测气密,直接漏到300Pa/Pa。全批320件,全部退。
当时操作那台新能源铝合金电池托盘激光焊接机的小周,站在旁边头都不敢抬。就前一天晚班换保护气的时候,他图省事,把流量计从25L/min调到15L/min,想着能省点氩气,结果直接捅了大娄子。
说起来好笑,这机器刚进厂的时候,大家都觉得是个“洋玩意”,比之前用的MIG焊贵了快十倍,结果用了三年才发现,它根本不是什么碰不得的祖宗,就是个需要顺着毛摸的犟驴。
干了20年,我才摸透这台机器的“脾气”
很多刚入行的年轻人,一上来就抱着说明书背参数,什么激光波长1064nm,焦斑直径0.2mm,背得滚瓜烂熟,真到车间里调机,照样焊出一堆废件。
现在市面上的机器,主流就两条技术路线。一条是振镜扫描式的焊接头,焊道扫完只要0.8秒,速度快得离谱,但是对装夹精度要求高,工件定位误差超过0.2mm,激光就直接扫到型材外面去了。另一条是传统的固定光路焊接头,速度慢一倍,单道要1.7秒,但是抗偏差能力强,哪怕装夹差0.5mm,也能兜住焊缝位置。
这里说个行业里没人愿意对外说的妥协。所有厂家的宣传册上,都标自己配的是4000W的连续光纤激光器,实际量产的时候,谁都不会把功率拉满。通常长期运行的功率都卡在2800W到3200W之间——为啥?因为满功率跑的话,激光器的泵浦源寿命会从标称的10万小时直接掉到4万小时,按现在的激光器采购价算,这折损的钱够给车间发三个月奖金了。
还有个更离谱的。宣传册上都写,焊接时用的是99.999%的高纯氩做保护气,实际量产车间里,气站供的大多是99.99%的普氩。就这0.009%的纯度差,氩气采购成本能降40%,一年下来,省的钱能抵半台设备的折旧。只要不是焊那种要求特别严的高等级气密件,根本没人纠结这点纯度差。
对了,现在量产用的标准参数,说穿了也简单:针对壁厚2.5mm的6061铝合金型材,要求焊缝熔深1.2mm,不能焊穿,焊接速度卡6m/min,保护气流量25L/min,就能保证大部分批次的合格率。
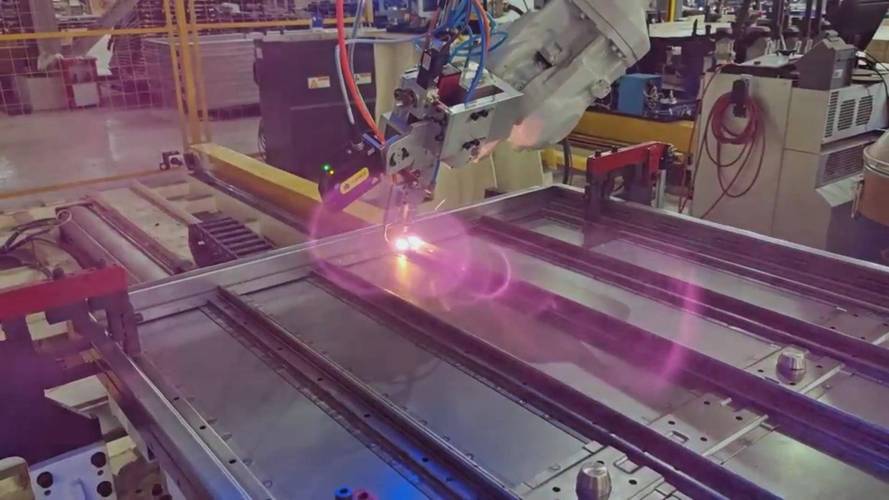
不同场景的活,真的不能拿一套参数通吃
不少客户买设备的时候,张嘴就问,你家机器能不能焊所有的托盘?我每次都笑,哪有万能的参数?不同行业的要求差得远了。
先说乘用电动车的场景。大家都拼轻量化,托盘型材的壁厚直接压到2.2mm,而且焊缝上面要直接叠电池模组,要求焊缝余高不能超过0.1mm,不然模组压上去受力不均,时间长了会漏液。去年给某头部新势力做项目,对方要求焊缝的气密泄漏率要小于10Pa·cc/s,比行业通用的50Pa·cc/s严了五倍。我们当时把焊接速度从6m/min降到4.2m/min,把保护气的出气角度从45度调到30度,连续磨了三批试片,才把泄漏率压到合格线以内。当时调试的王师傅连着熬了两个通宵,眼睛红得像兔子,下班的时候连楼梯都踩空了。
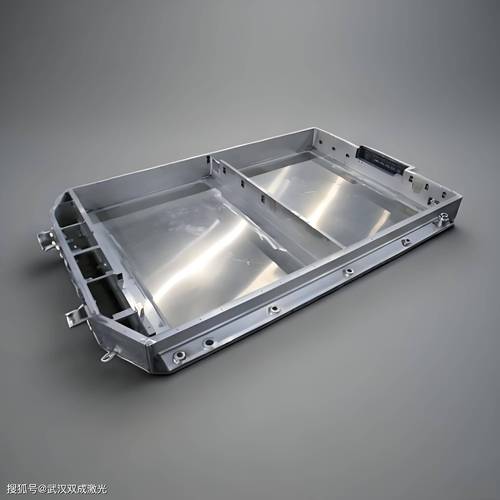
再说说商用车的场景,就是现在热门的重卡换电托盘。这场景的要求跟乘用车完全反过来:型材壁厚直接做到4mm,根本不在乎焊缝余高多少,甚至余高高点还能增加受力面积,核心要求是焊缝要能扛住10G的冲击加速度,不能裂。去年给某重卡企业做设备调试,我们直接把功率拉到3500W,熔深做到2.8mm,根本不管余高超不超差。跑冲击试验的时候,整个架子晃得哐哐响,焊缝一点没裂,客户当时拍着机器外壳说,就这靠谱程度,比之前用的MIG焊强太多了。
不过话说回来,也不是说贵的机器就一定好。之前有个小厂客户,非要买带进口振镜头的顶配机器,结果他们的产品是那种壁厚6mm的储能柜托盘,要求根本没那么高,花了双倍的钱,最后实际用的功率还不如普通配置的机器,纯属浪费。
现在的新动向里,藏着不少没人说的坑
这两年行业里的变化确实快。之前的振镜焊接头全靠进口,一个头就要32万,现在国产的同精度头只要8万,寿命差不了多少。还有现在新出的机器,基本都带了焊缝视觉追踪和熔池实时监测,以前需要工人盯着屏幕看有没有焊偏、有没有虚焊,现在机器自己就能识别缺陷,实时调整焊接位置,省了不少人工。
但是藏在这些光鲜变化下面的问题,真的没人愿意公开说。
第一个就是没有统一的焊接参数标准。同样是6061铝合金型材,不同铝厂挤出来的料,杂质含量差个0.2%,焊接参数就得重新调。现在大家都是各自攒各自的参数库,根本不会对外共享,新入行的厂家想摸透参数,至少得花个半年时间试错,废的铝材堆起来能有半人高。
还有个更要命的,就是现行的国标太滞后了。现在用的检测标准还是2019年出的,要求的气密检测方法还是静态保压,根本测不出来动态颠簸下的微泄漏。之前有个客户的托盘,静态保压全过,装到车上跑了三个月,电池包进了半盒水,最后查出来就是焊缝上有个针尖大的微裂纹——静态压的时候缝隙是闭着的,根本漏不出来,跑起来车一颠,缝隙张开,水就顺着进去了。就这问题,到现在也没个明确的检测规范要求。
说起来都好笑,我们做设备的,天天被客户追着要核心参数,真要把参数全交出去,第二天人家自己买个激光器就能攒出机器,谁还买我们的啊?
我们车间老主任干了快30年,常挂在嘴边的一句土话是,“焊铝的机器,三分靠设备,七分靠养”。
你天天不清理保护气嘴的飞溅,不检查光路镜片的污染,就算买个千万级的顶配设备,照样给你焊出一堆带针孔的废件。
不知道各位同行现在调试的时候,碰到最多的废件原因是啥?是参数没调对,还是铝材本身的材质拖了后腿?
