2026-10-21 18:02:58 分类:商机
上周三凌晨三点。
我被小周的电话薅起来的时候,枕头边的闹钟还没走到三点半。他声音抖得像冬天没捂热的铁件:”师傅,你快过来吧,新换的那台打磨机,把一批航空把手全磨穿了。”
我披着外套骑电动车往车间赶,风刮得脸疼。脑子里已经把上周来调试的厂家技术人员骂了八百遍——当初签合同的时候,他拍着胸脯说这套设备的力控精度能做到±2N,磨铝合金件绝对不会出贯穿伤。
推开车间门的时候,那堆废件就堆在工位旁边。二十多件刚铣完的铝把手,断面亮得晃眼,每一件的中心位置都被磨出了一个直径两厘米的穿洞。
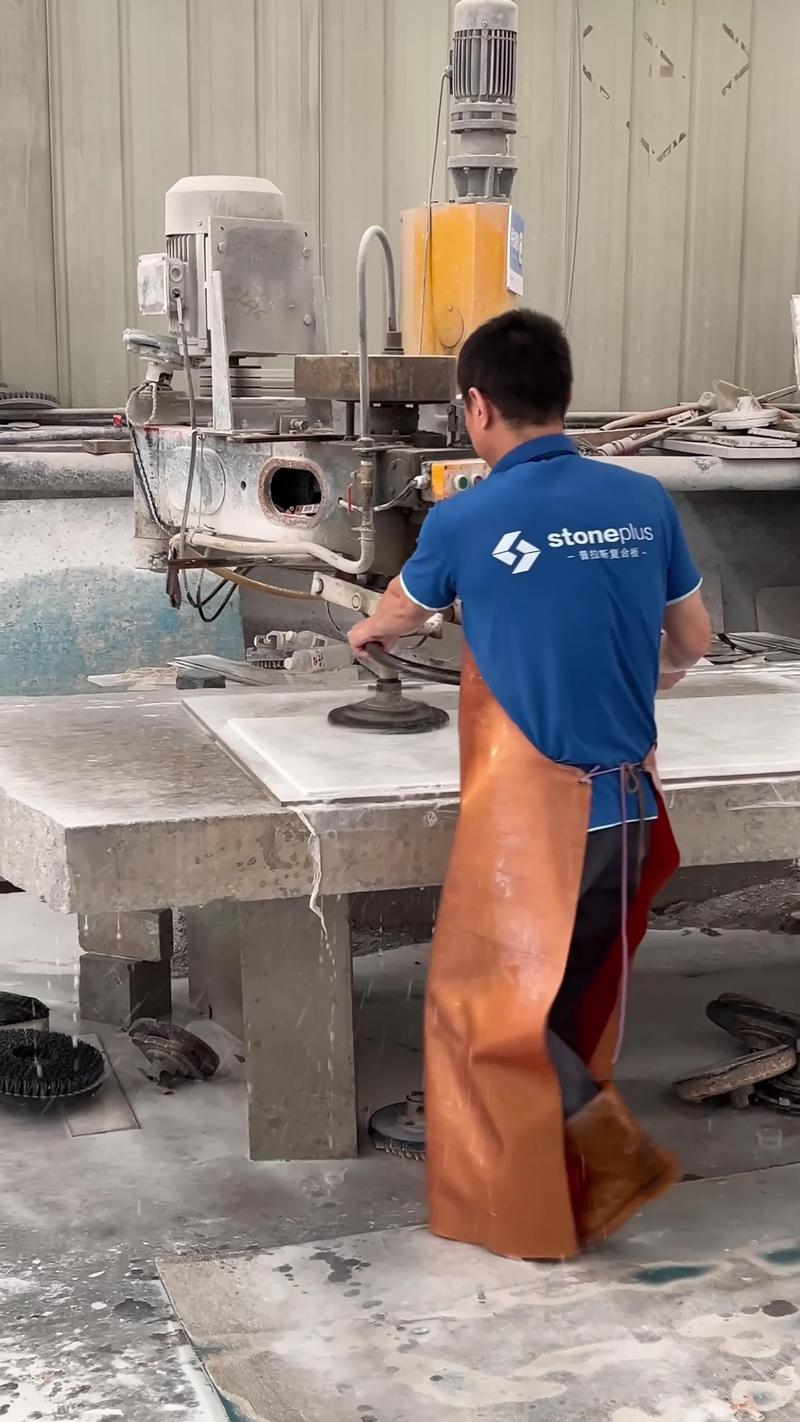 车间夜班打磨机械手磨穿铝合金工件现场
值班的师傅蹲在旁边抽烟,说这台设备从晚上十点开始跑,一开始参数都是对的,跑了两个多小时,机械手的进给量突然往上飘,一开始还以为是砂轮磨钝了,换了新砂轮还是往深了吃,等反应过来的时候,已经磨废了二十多件。
我伸手摸了摸机械手的浮动头,外壳烫得能煎鸡蛋。就这温度,传感器的信号早就飘到姥姥家了。
别信销售的嘴,参数里藏着厂家的小算盘
我在车间摸了二十多年的铁,手上的老茧比粗磨砂轮的粒度还细。见多了打磨机械手厂家的套路,说白了,核心就两个东西:主轴的同心度,还有力控的响应速度。
就拿参数来说,真正上机能用的数,从来不是销售给你看的宣传册上的数。普通碳钢粗磨的吃刀量,行业默认是0.12mm,精磨要压到0.03mm;磨铝合金件更娇贵,吃刀量不能超过0.05mm,不然稍微有点力控漂移,就会像那天晚上的废件一样,直接磨穿。
现在主流的技术路线就两种。
一种是恒力浮动主轴。结构简单,没有复杂的传感器,靠弹簧和气压的推力实现补偿,成本能压到力控方案的三分之一。缺点也明摆着,遇到曲面突然变化的位置,补偿误差能到±15N,磨那种曲率变化大的工件,表面粗糙度能差两个等级。
另一种是六维力传感器反馈的方案。靠传感器实时测打磨的接触力,调整机械手的进给速度和压力,精度能做到±2N,响应频率够高的话,哪怕砂轮突然崩了个缺口,机械手也能在1毫秒内收刀。
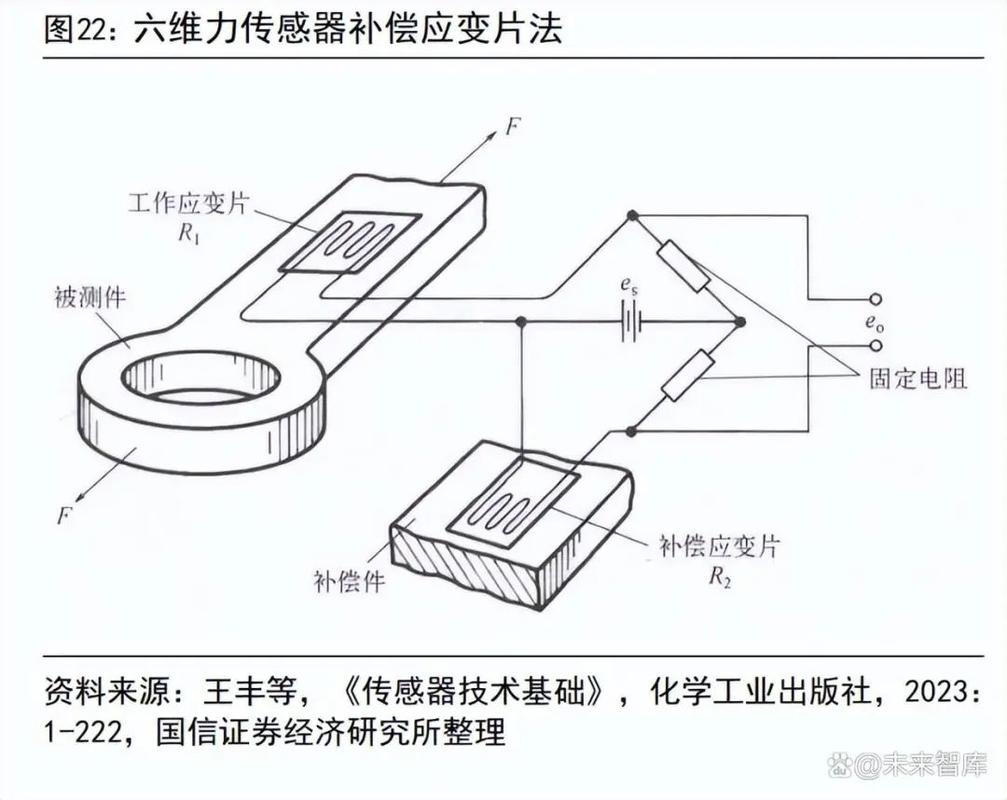 打磨机械手力控传感器内部结构拆解图
说到这就得提那个行业内没人明说的妥协。
好多厂家卖的时候吹自己是1000Hz响应的六维力控,实际出厂时偷偷把1000Hz的采样频率降到100Hz。为啥?因为高频的传感器贵啊,一个就要两万多,换成低频的,成本能省一大半。
客户买回去刚开始试机,都是慢走刀,工件数量少,根本发现不了问题。等连续跑上四五个小时,车间的金属粉尘顺着密封圈的缝隙钻进传感器里,采样频率越低,对接触力的感知就越迟钝,进给量慢慢往上飘,最后不是磨深了,就是把工件磨穿。
我去年碰到过一个同行,买了套号称高精度的打磨设备,连续跑了三个月,磨铸铁件的时候良率从98%掉到72%,拆了传感器才发现,里面积了厚厚一层金属粉,采样频率早就从标称的1000Hz降到了不到50Hz。
没有通用的万能方案,不同行业的需求差得离谱
好多厂家上来就跟你说,我们的设备能通吃所有打磨场景,纯纯的忽悠。
就说新能源行业的电池托盘打磨。那东西是铝型材拼焊的,焊缝要磨平,但是不能磨到型材表面的阳极氧化层——差0.02mm都不行,磨掉了氧化层,后续的盐雾测试根本过不了。
去年隔壁园区的新能源厂,前前后后找了三家打磨机械手厂家试机。第一家按普通铝件的参数设,吃刀量卡到0.1mm,跑出来的工件一半都把氧化层磨漏了;第二家倒是把压力降下来了,但是焊缝上的焊瘤磨不干净,客户根本不接收;最后是我们合作了八年的那个老厂家,专门把浮动头的工作压力降到12N,吃刀量卡死在0.04mm,连续跑了两周的试生产,良率才从一开始的62%爬到94%。人家也没吹什么黑科技,就是之前做过几十条同类的产线,知道这个参数往下调,不会踩坑。
再说说厨卫行业的铸铁龙头打磨。那铸件刚从砂型里拿出来的时候,表面粘了厚厚一层型砂,粗磨的时候要大进给、大压力,把型砂和飞边磨掉;到了精抛环节,又要把压力降到很低,换细砂轮把表面抛到能当镜子照的程度。
之前本地五金城的一个龙头厂,用的是通用型的打磨机械手,每次换不同粗糙度的砂轮,工人都要手动调30多组压力、进给、转速的参数,换一次砂轮要停40分钟,一天下来光调参数的时间就占了两个小时。后来找的厂家专门给加了个带芯片的快换法兰,砂轮装上去的瞬间,系统自动识别砂轮的粒度,匹配对应的力控和转速参数,现在换一次砂轮只需要3分钟,工人的劳动强度直接降了七成。
你看,哪有什么通用的万能设备?都是对着具体的工件,一点点把参数磨出来的。
国产替代的热潮里,藏着没人愿意戳破的暗礁
这两年找过来的打磨机械手厂家,十个有八个都在讲进口替代。之前一套进口的六轴打磨机械手,配带力控的浮动头,报价要六十多万,现在国产同配置的,只要十八万左右,三年就能收回成本,听着确实香。
但是这里面藏着个所有人都不愿公开的难题——没有统一的带载精度检测标准。
你说你的设备精度高,到底是空载的时候测?还是满负载连续跑200小时之后测?好多厂家的宣传册上的数,都是实验室里空载测出来的,连个砂轮都不装,测出来的同心度当然漂亮。等客户把设备拉回车间,连续跑上一个月,主轴的轴承磨了,密封圈漏了,传感器被粉尘糊了,精度直接飘出去十几微米,磨出来的工件表面粗糙度根本达不到要求。找厂家过来售后,人家一测,说你车间的粉尘浓度太高,是使用环境的问题,跟设备质量没关系。
还有那个标准滞后的坑。现在执行的打磨机械手安全标准,还是2018年出的,根本没考虑现在带力控反馈的设备的安全冗余。去年有个厂的设备,力控传感器突然坏了,机械手直接挥着臂把旁边的砂轮架撞飞了,半人高的砂轮架飞出去三米远,差点砸到旁边路过的工人。事后查原因,就是传感器坏了的时候,系统没有触发急停的保护机制,而现有的标准里,根本没要求厂家加这个保护。
我在车间待了这么多年,老师傅们常说一句话:”打磨的活,差一丝都不行,别信厂家吹的天花乱坠,跑合够120小时再谈参数。”
啥意思?就是设备刚拉到车间的时候,不管厂家说的参数有多好,你都得让它带着满负载的砂轮,连续跑够120小时,把所有该飘的精度、该漏的密封圈、该卡的位置都折腾一遍,再谈后续的生产参数。那些刚装完机就急着开产的,早晚要吃大亏。
对了,你们车间用的打磨机械手,最长多久没出过精度漂移的问题?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:干了20年机加工,我见过的打磨机械手厂家,坑都藏在你看不见的地方
文章链接:https://yxqcspc.com/18357/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
