上个月周三凌晨两点,我手机突然炸了,是隔壁汽配城的张老板打来的,声音哑得像砂纸磨:”李工,你快过来救命,我们这台冲床废了,今天要交的200套座椅支架,冲出来的孔全是歪的,折边裂了快一半,客户早上八点就要来拉货。”
我套上外套骑电动车过去的时候,车间里灯亮得晃眼。
张老板蹲在废料堆旁边,脚边扔了三四个烟蒂,地上散着的支架,折边位置的裂纹像干了的河床。我拿百分表靠在冲头滑块上,让操作工空走了三次行程,表针晃了0.12mm。
第一句话就问他:”这台机器是去年找哪家数控冲床厂家买的?”
他报了个名字,我当时就摇头。这厂家我熟,前年去他厂里看过,床身的焊接件焊完根本没做时效处理,放露天下晒俩月就拉过来喷漆组装,刚性根本不够。
机器好不好,从故障现场就能摸出厂家的底
我蹲在地上翻了翻报废件,断面的毛刺不是均匀的,是顺着冲头运动方向单边翘起来的。根本不是模具刃口磨钝的问题,是滑块下行的时候偏了,床身刚性不够,压到板的时候晃了。
张老板当时还不服,说买的时候销售跟他吹,这机器能冲6mm厚的碳钢,精度能到0.01mm。我当时就乐了。
参数表上的数字,能信一半就不错。好多数控冲床厂家,给你看的参数都是实验室里空载测的,真到车间里满负载干活,啥问题都出来了。
别光看参数表,出厂时的那点猫腻才是关键
我干了这么多年,选机器从来不看那些花里胡哨的宣传,就盯着三个硬指标卡。
第一是冲头跟下模座的平行度,公差必须控制在0.02mm以内。差半丝,冲出来的毛刺就能厚一倍,后面去毛刺的成本能把你赚的利润全吃掉。
第二是连续满负载运行8小时,床身的热变形量不能超过0.03mm。不然冲个俩小时,前面冲的孔和后面冲的孔位置能差出0.1mm,装配件的时候根本对不上。
第三是滑块导轨的预紧力,通常要调到12MPa。预紧力太小,滑块晃,压出来的件公差飘;太大的话导轨磨得快,用个两年就间隙大了,修都不好修。
现在市面上的机器分两种传动路线。一种是机械连杆传动,劲大,冲6mm的碳钢都稳,但是噪音大,站在旁边说话都要喊,换模也慢。
另一种是伺服液压传动,冲次快,换模灵活,冲1mm的薄板的时候效率比机械的高30%,但是密封件用个五六年就容易老化,压力掉得快,要经常换油封。
不过话说回来,大家都是要赚钱的,谁也不会把实话说透。
好多销售给你报参数的时候,说自己的机器最大能冲6mm厚的板,实际是冲头的最大力够,但是床身的刚性是凑数的——为了压成本,把原本25mm厚的床身钢板降到20mm,焊完也不做去应力时效,外面喷一层厚的防锈漆,你从外面摸根本看不出来。
你拿它冲6mm的板,头十次可能没问题,冲个一百次,床身被冲得微微变形,公差直接飘到0.1mm以上。到时候你找他,他说你操作不当。
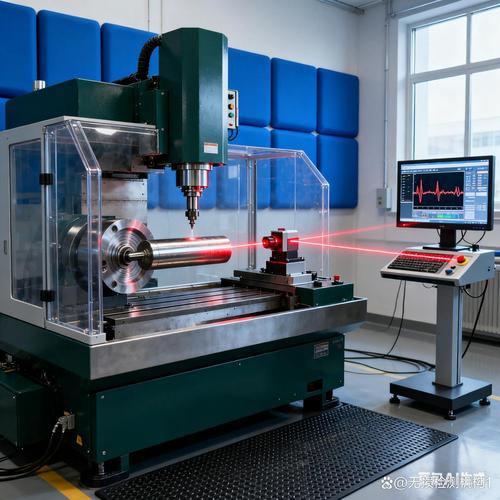
就这招,行业里用了快十年了,坑了不少刚入行的小老板。
适合自己的活,才是选厂家的核心标尺
我接触过的客户,没有哪个是靠通用参数选对厂家的,全是要匹配自己的生产场景。
之前给本地做低压开关柜的王总做选型,他们天天冲1.5mm的冷轧板,板上要开的孔有安装孔、通风栅、穿线孔,加起来一块板上有一百多个不同大小的孔,换模频率特别高。
之前找的那家数控冲床厂家给配的是固定转塔,换一次模要15分钟,一天下来光换模就要耗两个多小时,机时浪费得心疼。后来我们换了个带24工位自动转塔的机型,换模时间直接压到1分钟以内。
上个月王总给我算,这一下一个月省了120多小时的机时,多接了三批低压柜的订单,算下来多赚了小八万。
还有个做新能源电池托盘的厂,他们冲的是2.5mm的铝合金板,对毛刺的要求高到离谱——因为后面要在孔的位置打密封胶,毛刺超过0.05mm,胶打上去就有缝隙,装在车上漏液就是大事故。
之前他们找的厂家配的冲床,冲出来的孔口翻边毛刺有0.1mm,没办法,只能加一道去毛刺的工序,每片板多花3块钱的人工和耗材,一年下来光这道工序就花了20多万。
后来找的厂家专门给他们改了参数,把冲头的刃口角度从常规的90度调成60度,又在模具旁边加了个高压吹屑装置,冲出来的毛刺直接压到0.02mm以内,直接省了整个去毛刺的工位。
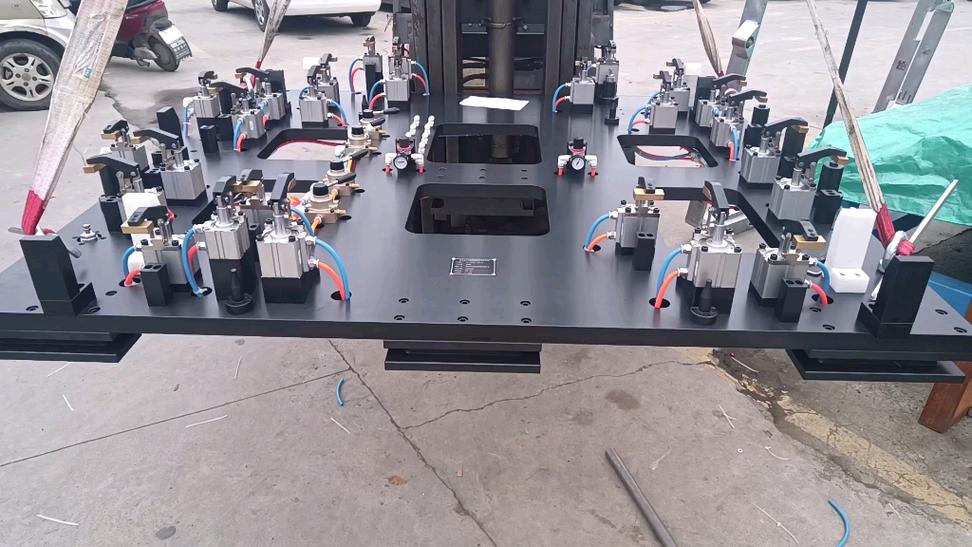
这两年好多数控冲床厂家都在喊”进口替代””智能制造”,说自己的机器能连MES系统,能远程调参数,能省多少电。
我去年去上海参展,有个厂家的销售拉着我,把他们的机器吹得跟花似的,说空载冲次能到1000次/分钟,比日本阿玛达的机器还快。我问他,你拿这机器连续冲1小时0.5mm的镀锌板,孔位公差能稳在0.05mm以内不?
他愣了半天,说我们的参数是空载测的。
嗨。空载。你空载冲10000次/分钟又有啥用?车间里干活的谁看你空转的效率?
说个行业里没人愿意公开说的事,现在好多号称国产高端的数控冲床厂家,核心的冲压压力补偿算法根本是拿的公版系统改的皮。遇到常规的冷轧板可能没问题,一旦换了高硬度的镀锌板、带涂层的铝板,压力补偿的逻辑就不对了,要么把板冲穿,要么压不住毛刺,一致性差得很。
还有现在推的绿色制造,说自己的机器比老款节能30%,实际就是把待机的时候的电机转速降了,真到冲压做功的时候,能耗跟原来的机器没差多少。你要是信了销售的话,把账算错了,最后亏的还是自己。
更坑的是现在的行业标准还是2015年出的,只考核机器刚出厂的时候的静态精度,根本不考核连续运行半年、一年之后的精度保持性。
好多厂家的机器刚拉到你厂里,测的公差全是达标的,用个一年半载,导轨磨了,间隙大了,床身变形了,公差飘了,你找售后,人家拿当初的出厂检测报告一摆,说我们出厂的时候是合格的,现在出问题是你保养不当。你连说理的地方都没有。
我在车间摸了20年的机床,从来不信那些花里胡哨的宣传。之前跟车间的老班长一起选机器,他有句土话,我记到现在:”选数控冲床厂家,别听他吹得能上天,你就站在机器旁边,用手推一下床身,晃不晃;开机冲十张板,摸一下冲头温度稳不稳。中看不中用的花架子,跟虚浮的人一样,早晚要掉链子。”
对了,你们厂里的数控冲床,当初是找哪家厂家买的?用了这么久,踩过哪些没处说的坑?
