2026-10-22 00:15:58 分类:商机
那天早上的车间,冷得打颤。
Z轴哐当一声。
小李的脸瞬间白了。
我当时正拿着游标卡尺测昨天刚出的那批铝件的孔位精度,听见动静回头的时候,就看见铁屑顺着导轨槽往外飞,刚夹好的三个铝壳体被崩飞的铣刀蹭得全是深沟,连装夹的平口钳都歪了半公分。
他蹲在机床边摸了摸发烫的主轴,烟蒂烫到手指都没反应——这台用了6年的国产立加,上个月就开始出问题,Z轴上下移动的时候有涩感,找厂家报修,对方说要收上门费,张口就是八千,采购张姐当时就把电话挂了。
这下好了。
一整批给新能源车企的电池壳体,直接报废小两万。
机床的好坏,从来不是参数表上的数字说了算
我在车间摸机床摸了22年,什么厂家什么德行,上去开半小时空运行就门儿清。
别被那些印在宣传册上的漂亮数字忽悠。
合格的新立加,出厂时主轴端面径向跳动必须≤0.003mm,跑满8小时热机后,跳动值不能涨超过0.002mm。
硬轨机型的导轨面淬火深度要到2mm以上,表面硬度HRC58-62,不然开粗个一年就磨出凹坑。
做精密铝件的话,刀库重复换刀定位精度要≤0.008mm,不然换刀后接刀痕能把表面粗糙度拉到Ra3.2以上。
现在市面上的立加,基本就是两条技术路线在卷。
线轨机型快,最高快移速度能到60m/min,换刀顺,适合跑轻切削的铝件、塑料件,缺点是扛不住重切削,径向载荷超过2000N就容易变形。
硬轨机型慢,快移一般最多24m/min,但是刚性足,开粗吃10mm的量都不抖,适合模具、钢件加工。新机器买回来要先拉荒跑合72小时,不能上来就重切削,不然导轨的接触面没磨开,用个两年就出问题。
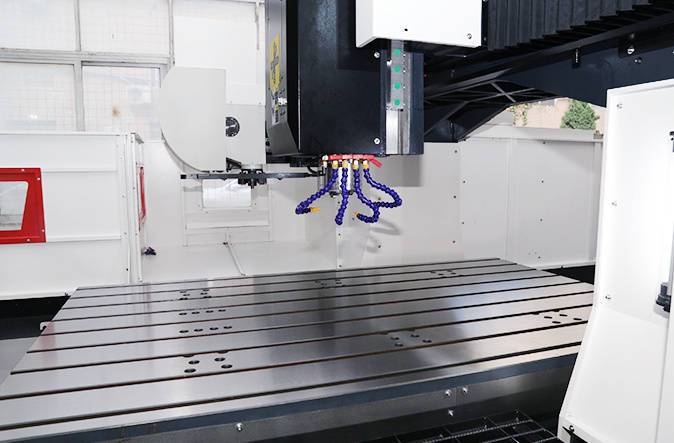 立式加工中心硬轨与线轨结构对比示意图
这里就得说句行业里没人愿意公开的实话。
很多小厂家为了平衡成本和参数,给硬轨机型的导轨淬火只做到HRC45,比标准低了13个硬度点。
刚开始用的时候跟正经硬轨一样,跑18个月,导轨面就磨出深浅不一的沟,精度直接掉0.03mm。
卖的时候根本不会提这茬。等客户发现的时候,早过了一年的质保期,上门维修又是一大笔钱。
还有更绝的。
本来硬轨要靠人工铲花,让导轨面的接触点达到每25平方毫米12个点以上,现在很多厂家为了省人工,直接在导轨面贴一层聚四氟乙烯软带,刚开始跑起来顺得很,等软带磨薄了,精度直接垮一半。之前有个客户的机器,跑了一年半,软带磨破了,一开机就抱轴,拆开来一看,导轨面连个铲花的印子都没有,全是机床厂出厂的时候刷的防锈漆。
你问他为啥不铲花?
人工贵啊。
一个熟练的铲花师傅,一天工资就八百多,一台机器光铲花就要花3天,成本多出来快一万。
不同行业抢机床,从来不是越贵越好
机床这东西,没有万能的。
你拿个做模具的硬轨机器去跑3C铝件,一天的节拍能把你急死。
你拿个高线轨速度的机器去开粗钢件,不出三个月就得换导轨。
先说新能源汽车配件的加工场景。
现在做电池托盘、电机壳的客户,最在意的就是节拍。
一天要出120件,每件的加工时间不能超过4分钟,这就要求刀库换刀时间必须在1.2秒以内,快移速度不能低于48m/min。
去年隔壁厂买了两台某台资厂的立加,专门跑电池托盘,刚开始算的账特别好,结果实际生产的时候,换刀经常卡壳,每天少出20件。
找厂家过来查,才发现刀库的凸轮机构用的是库存了三年的旧备件,单台机器省了两百块的成本,最后厂家赔了三万块的延迟交付款,才把这事了了。
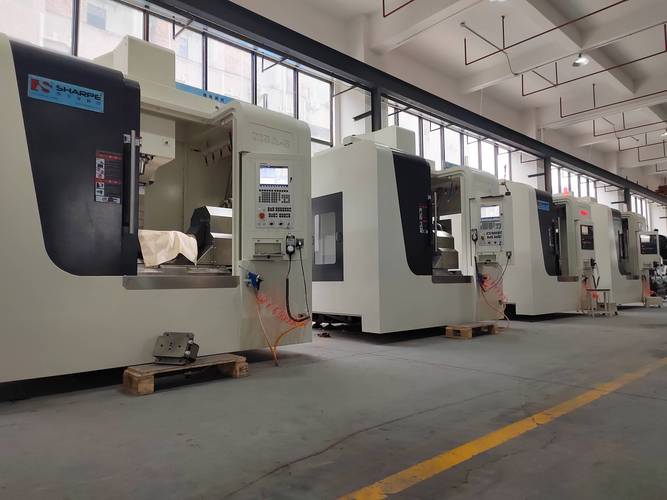 立式加工中心加工新能源汽车铝壳体现场
再说说模具加工的场景。
做汽车覆盖件的压铸模,材质是P20钢,开粗的时候吃刀量能到8mm,这时候没有硬轨的刚性根本扛不住。
之前有个客户贪便宜,买了台标称高刚性的线轨立加,开粗的时候Z轴直接往下掉0.1mm,模具的型面直接歪了。
返工花了八万多,找厂家说理,对方说你吃刀量太大,超出机床设计范围。
你说上哪说理去?
宣传册上明明写着”重切削专用”,结果真上了量就掉链子。
喊了几年的进口替代,坑比你想的多
 喊了几年的进口替代,坑比你想的多
这几年去机床展,满场都是喊着”对标德玛吉、赶超马扎克”的厂家。
说自己的精度能达到进口机的80%,价格只有人家的30%。
真的是这样吗?
我去年拆过一台某网红厂家的高端立加,主轴是日本的,系统是德国的,导轨是台湾的,拼起来就说自己是纯自主研发的高端机型。
核心部件的适配根本没做好。
系统跟主轴的增益不匹配,跑个整圆,出来的圆度误差能到0.02mm,比人家进口机的三倍还多。
这里就得说个行业里没人愿意公开的难题。
现在大部分国产立加的热稳定性,跟进口机差的不是一点半点。
同样是连续跑8小时,进口机的主轴温升是1.5度,国产很多机型的温升能到4度,热伸长量就差了0.012mm。
做公差要求0.01mm的精密零件,这个误差直接就超差了。
为啥不解决?
热补偿系统要做大量的测试,一台机器光测试就要花两个多月,成本多出来快两万。
很多厂家舍不得这个钱,随便在主轴上贴个温度传感器,就算有热补偿功能了。
说出来你可能不信,现在的立式加工中心精度检验标准,还是2008年版的。
根本没提热稳定性的考核要求,也没要求做1000小时的连续精度保持性测试。
很多厂家的新机床,出厂的时候测的精度全是达标的,连续跑三个月,精度就掉了一半。
客户想追责?
拿不出标准依据啊。
回到车间。
那台崩刀的立加,后来厂家的售后终于来了,拆了镶条重新刮研,换了新的主轴轴承,前前后后花了快两万。
小李蹲在旁边递扳手,说早知道当初多掏八万买大厂的货,也不至于遭这个罪。
我干了22年机加工,常跟徒弟说一句土话:
买机床跟找老伙计搭伙干活一样,别光看他穿得光鲜亮丽(参数好看),得看他能不能天天跟着你熬大夜啃硬骨头,出问题的时候会不会第一时间站出来。
最后问一句。
你们厂里现在用的立式加工中心,是哪个厂家的?
有没有过那种半夜机床出故障,售后打了十遍电话都没人接的糟心经历?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:跟了机床22年,我见过的立式加工中心厂家,靠谱的真没几个
文章链接:https://yxqcspc.com/18371/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
