上个月周三凌晨两点,车间值班的徒弟打我电话,声音都慌了。
隔壁电子车间的老化线,突然停了。
320块刚焊完的车载电源板,整整齐齐码在传送带上,烘箱温度从设定的85℃,半小时掉到了27℃。客户是给头部新能源车企供配件的,晚交一天罚2万,这批货要是因为老化温度不够报废,算上返工费、违约金,小10万就没了。
我套上工作服往现场跑,拆了传动段才发现,链条涨紧轮的固定螺栓断了。当初装这条线的时候,找的是报价最低的那家老化线厂家,合同里写的是10.9级高强度螺栓,实际装的时候,用的是普通8.8级的,连防锈处理都没做。
车间主任当时蹲在地上骂,说当初省那3000块的差价,现在赔进去快10万,真的是捡了芝麻丢了西瓜。
那些藏在选型表里的实诚参数
干了这么多年设备,我太清楚老化线厂家的那套路数了。你去考察,销售把参数表给你递过来,字儿都写得漂亮。链速精度多少,温度均匀性多少,全是实验室里空载测出来的最优值。
真不是我抬杠。
正经做了十来年的厂家,链速公差能控制在±0.5m/min以内,跑满3年不会有明显的跳齿、拉长问题。要是碰到偷工减料的厂,链速公差能飘到±3m/min,同样的工位长度,不同位置的产品老化时间能差15%,你都不知道哪段的货是真的老化到位了。
再说说烘箱段的温度。国标要求的空载温差是±5℃,做的好的厂家,靠合理的风道设计,能把温差压到±1.2℃。差的厂呢?风道随便开个孔,风机对着吹,空载测的时候看着数值挺好看,等你把货塞满了,靠近排风口的位置比中心低12℃都有可能。
还有链条的抗拉载荷,每节至少要扛住1200N的拉力,才能扛住24小时连续运转的交变载荷。
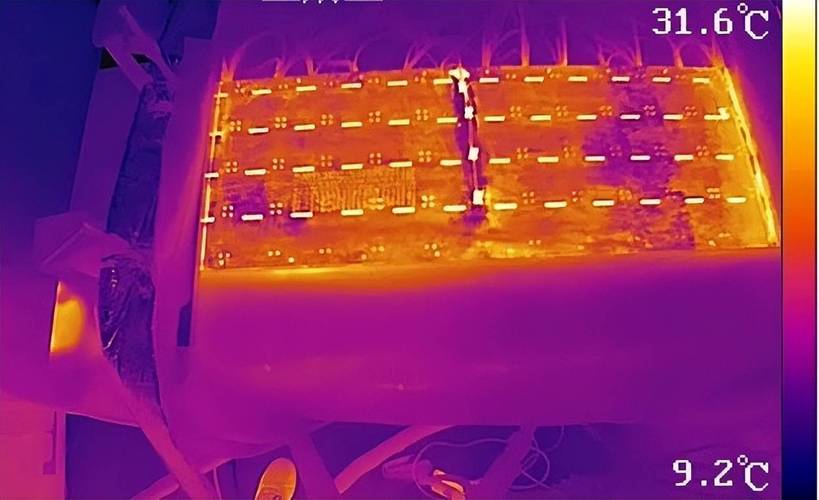
现在行业里主流的两种加热路线,我都用过。一种是热风循环电加热,温度稳,不会出现局部过热的问题,对那些怕热冲击的塑封件、电子模块特别友好,就是能耗高,每10米的线体,一年要多掏快2万的电费。另一种是红外辐射加热,升温快,从常温升到85℃只要12分钟,比热风的快了28分钟,但是温度飘得厉害,烤久了容易把塑封的外壳烤变形。
说个行业里没人会主动跟客户提的妥协吧。几乎所有厂家给你报的温度均匀性数据,都是空载状态下测的。谁都不会主动告诉你,等你把线上的货堆得满满当当,实际的温差能比空载的时候翻3倍。合同里也不会写“满载状态下温差不超过多少”,毕竟写了,成本就上去了,价格就拼不过别家了。
不同行业的老化线,根本不是一个逻辑
别以为老化线都是长得差不多的铁架子,换个温度就能通吃所有行业。真不是。
先说新能源行业的需求。给动力电池PACK做配套的老化线,第一要求是防爆。整个线体的电气元件都要换成隔爆型,烘箱里的热风循环风机要装防静电叶轮,连传送带的导轨都要单独做静电释放接地,半点儿火花都不能有。毕竟电池漏液遇着静电火花,轻则烧线,重则起火。去年有个做储能柜的老板,一开始图便宜找了做普通电子老化线的厂家,第一次试机的时候,一节电池漏了点电解液,静电打了个小火星,差点把整个烘箱烧穿,后来光防爆改造就多花了18万,折腾了俩月才通过安评。
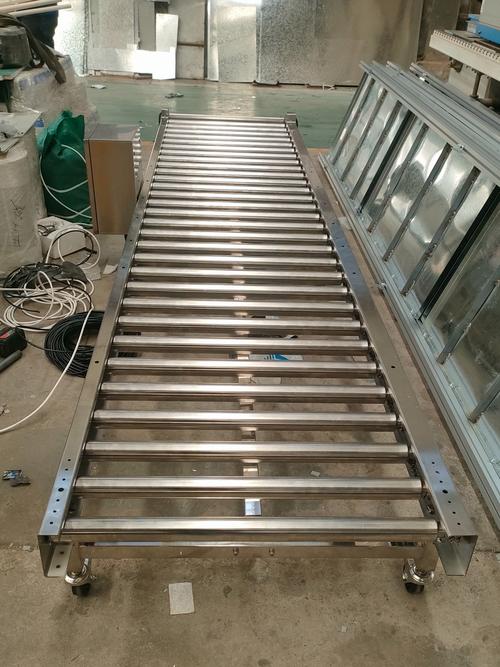
再说说食品行业的需求。就拿做坚果、烘焙食品的熟化老化线来说,要求跟电子行业完全反过来。不能用掉漆的普通碳钢,不能让润滑油滴到产品上,所有跟食品接触的部位都得用304不锈钢,还要配负压排味系统,不然线上飘的机油味串到腰果、月饼里,整批货都得报废。前年有个做夏威夷果的老板,一开始找的是做工业老化线的厂家,线体用的是普通碳钢,跑了3个月,钢板掉的锈渣混在坚果里,被客户退了两个柜,赔了40多万。后来换的专门做食品配套的老化线厂家,连链条的润滑油都是可食用级的,才把问题彻底解决。
这行藏着的暗礁,没人会主动跟你提
这两年大家都在喊智能制造、绿色制造,老化线厂家也跟着蹭热度。你去看他们的宣传册,全是“智能互联”“节能30%”“进口核心部件”的字样。
实际啥情况?很多小厂所谓的“智能互联”,就是从批发市场买个几十块钱的采集模块,往PLC上一接,就能把温度、速度的数据传到你办公室的屏幕上。根本没做抗干扰设计,车间里的变频器一启动,信号就飘,你看着屏幕上的温度是85℃,实际现场的传感器早就跳到95℃了,等你发现的时候,货都烤变形了。
还有所谓的“节能型”线体,很多厂家就是给风机装个变频器,就敢说自己比普通线节能30%。正经要节能的话,烘箱的保温层得做到100mm厚,用高密度的硅酸铝棉,热损失能少60%。但是加厚保温层,一米线体就要多花好几百块,厂家才不会主动给你加,毕竟保温层藏在壳子里面,客户看不见。
说个行业里没人愿意公开说的难题吧。现在老化线根本没有统一的强制验收标准。你合同里写“温度均匀性满足生产要求”,啥叫满足?是空载测还是满载测?测几个点?每个点测多久?全是模糊的。上次有个开电子厂的朋友跟厂家打官司,说线体温度不均匀,烤坏了他十几万的货,厂家直接拿出一份空载状态下的检测报告,说我完全符合国标,你自己装了货之后的问题,跟我没关系。最后折腾了半年,法院也没判赢,因为国标本来就没要求满载状态下的参数。
还有大家说的进口替代,以前进口的老化线,一条顶国产三条的价格,确实质量稳。现在国产的核心部件也能做的差不多,但是很多厂家为了打价格战,把当初合同里写的进口温控模块,换成了批发市场拿的杂牌子。外观跟进口的一模一样,用个两三年就开始出问题,你找他售后,他就说你车间环境差,跟产品没关系。
说实话,我在车间摸了22年设备,从来不信销售嘴里吹的那些漂亮参数。
我们车间老辈人常说,买老化线,别光看表面的漆亮不亮,你就蹲在厂家的焊接车间,看他们焊架子的时候用的是啥焊条,看他们给你配的螺栓是不是8.8级以上,看他们做保温层的时候敢不敢让你掀开外壳看厚度。这些藏在壳子里面的细节,比十页参数表都靠谱。
对了,你们厂里现在用的老化线,跑了几年没出过跳齿、温差过大的毛病?当初选的是哪家的厂家?
