2026-10-31 19:28:00 分类:商机
上个月老周蹲在工厂车间地上拍大腿的样子我现在都记得——他找的那家报价比市场价低15%的插齿工艺厂家,交过来的200件行星轮,齿面粗糙度比图纸要求高了两个等级,更绝的是,内花键的累积齿距偏差超了0.08mm,装到变速箱里一跑,齿轮啸叫声能把驾驶室的人震得太阳穴疼。退货?人家摊着手说“我们是按你给的图纸做的,偏差在国标通用范围内”。翻合同,当初签的时候没把具体的公差带、检测报告要求写进去,扯皮扯了半个月,最后这批货当废铁卖了,耽误的主机厂交付违约金赔了12万。
说实话,干机械加工这行跑了快十年,见过太多类似的坑。很多人找插齿工艺厂家的时候,上来就比谁的报价低,根本不管对方能不能达到自己要的精度,等出了问题才后悔。
别光看销售吹的牛皮,这几个判断维度一测就知道靠不靠谱
先摸设备的实底。别光看官网拍得锃亮的设备展厅,那地方摆的都是门面,跟你实际要加工的工位半毛钱关系没有。要查他有没有在役插齿机的实时校准记录。怎么查才不踩坑?别收他发的盖着红章的校准证书扫描件——那东西P起来比你朋友圈修图还简单,找个做图的二十块钱就能给你做一套带防伪标的。直接打视频过去,让他把镜头对准你要用来加工你零件的那台设备,找设备侧面贴的计量校准标签,看上次校准的日期是不是在12个月有效期内,再让他当场把工作台的防护罩拉开,看看导轨面上的油垢——常年稳定干精密件的设备,导轨边的油垢都是嵌在金属缝隙里的,擦都擦不亮,那种导轨面擦得反光的,要么是刚买的新设备没干过几个活,要么就是临时擦干净了等着给你看的。
别信。
那些把翻新老设备擦得一尘不染给你展示的厂家,大概率连上次换插齿刀是什么时候都记不清,等你拿到零件发现齿距偏差超差的时候,他只会摊着手跟你说“设备老了,凑合用呗”。
光看设备还不够。得问他手里有没有和你需求匹配的加工经验。要让他拿出过去半年有没有接过3个以上和你同精度要求的同类零件订单的实锤。别要那种跨品类的报告——比如你要做的是模数2.5、精度等级6级的汽车变速箱内齿轮,他给你发个做农机大模数齿轮的检测报告,那跟你要的东西根本不搭边,就像你找个做家常菜的厨师给你做法式甜点,手艺再熟也不对路。甚至你可以提个有点“得罪人”的要求:去车间转的时候,拉着当班的操作工问一句“你平时干这个模数的件,一个班能出多少合格的?” 操作工说的数,比销售吹的产能准10倍——毕竟天天跟设备打交道的人,最知道这个精度的件干起来有多费劲。
 插齿加工行星轮齿面检测现场实拍
还有个容易被忽略的判断点:看他的质检环节是不是真的独立。很多小厂为了省成本,把三坐标测量机塞在办公室的角落,由行政或者财务兼职操作,连个恒温房间都没有。靠谱的厂家,一定会有独立的三坐标检测工位,而且这个工位是恒温的,常年控制在20±1℃——别觉得这是矫情,金属零件的热胀冷缩是实打实的,夏天车间35度的时候测出来的尺寸,拿到20度的环境里能差出去0.02mm,这种条件下出的检测报告,再漂亮都是废纸。
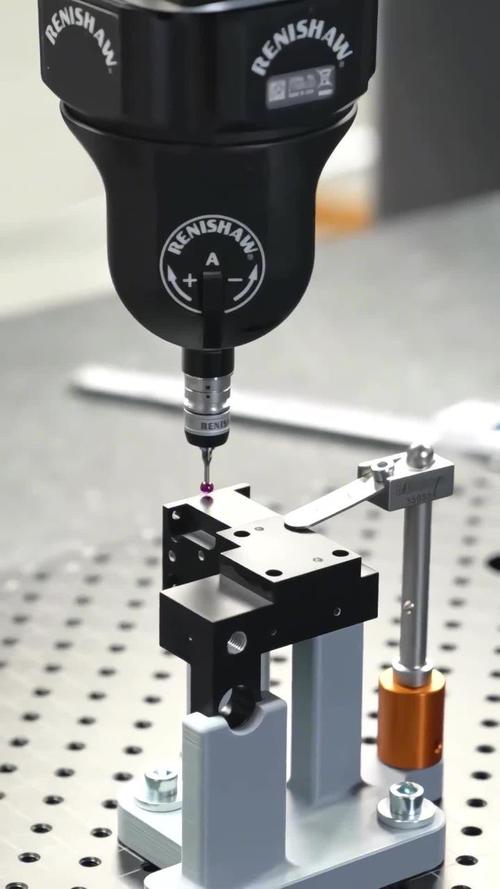 恒温车间内三坐标测量插齿零件精度实拍
真正靠谱的插齿工艺厂家,根本不会天天打低价广告
见过太多把“智能工厂”“行业标杆”挂在嘴边的厂家,真到要做个6级精度的齿轮,连合格的插齿刀都备不齐。反而那些闷头干活的厂家,合作起来最省心。
比如之前在浙江慈溪接触过的一家小厂,老板老陈之前就是国营机床厂的插齿工,干了二十多年才出来自己开厂,厂里一共6台插齿机,没有专门的销售团队,所有订单都是合作了五六年的老客户转介绍。上次我去他厂里,他正蹲在机床旁边,手上沾着机油,跟操作工调插齿刀的进给量,见我来了也没起身握手,就抬手指了指旁边的板凳让我坐,说“你要的那个行星轮的首件我测完了,你看看数对不对”。
这种厂家有几个特别明显的共性:第一,从来不会报低到离谱的价格吸引你,第一次询价的时候,他会直接跟你算成本——“你这个零件要做6级精度,插齿刀的损耗率是多少,检测要花多少时间,单件成本就是这个数,你要是能把公差放宽到7级,我能给你省12%的费用”,绝对不会等你签了合同生产到一半,再找你说“这个精度我们做不了,要加钱”。第二,设备虽然不是最新的进口货,但都是保养得发亮的国产一线品牌,每台设备旁边都挂着个磨得起毛的小本子,记着每天的加工参数、刀具的磨损情况、当天加工的零件精度数据。第三,从来不会跟你扯什么“我们的插齿工艺是行业顶尖”,他只会跟你说“你这个要求,我去年给XX主机厂做了3万件,没出过一次退货”。
签约的时候把丑话说在前面,能避开80%的扯皮
不同采购规模,签约的策略真的不一样。
如果你是小批量采购,一次就几十件的量,别一上来就跟厂家画“长期合作”的大饼——人家手里排着几千件的大订单,根本不会把你这点小活当优先级。你就直接把所有的精度要求、表面处理要求、交付时间,一条一条写在报价单的备注里,第一次合作的话,预付款别超过30%,等厂家把首件的全尺寸检测报告发你,你核对完所有参数都符合要求了,再付尾款安排发货。真没必要把全款一次性打过去,等你拿到货发现超差的时候,你连跟人谈判的筹码都没有。
要是你是大批量采购,一次要几千甚至上万件,那说什么都要去现场蹲一天。别去了就被老板拉到会议室喝茶,聊什么行业发展、未来规划,你就直接去车间,看首件的加工过程,跟当班的操作工聊两句,看看他对加工参数熟不熟。合同里一定要加一条核心条款:每批次交付的零件,必须附带对应批次的全尺寸检测报告,累计齿距偏差超差率超过2%的话,你有权直接退货,所有往返运费由厂家承担。
还有几个避坑的小提醒,都是之前踩过的坑攒下来的:
别信什么“插齿工艺比滚齿精度高两个等级”的鬼话。工艺就是个实现加工目标的工具,最终的零件精度好不好,靠的是设备的保养、操作工的经验、质检的严谨度,跟你用什么工艺没有半毛钱关系。
别为了省几毛钱的单价,找那种连固定刀具库都没有的小作坊。上次老周踩的那个坑,就是找的小作坊连对应模数的成型插齿刀都没有,拿个磨得快平的旧刀硬蹭,做出来的齿面全是深浅不一的刀痕,装到变速箱里一跑,啸叫声能盖过发动机的声音。
签合同的时候,别只写“符合图纸要求”这几个字。你得把最在意的几个核心参数——比如齿面粗糙度、累积齿距偏差、内花键的配合间隙,单独列出来,写清楚允许的偏差范围,不然到时候扯皮,人家拿国标通用范围当挡箭牌,你根本说不过他。
真的。找插齿工艺的厂家,从来不是找最便宜的,也不是找规模最大的,是找那个跟你一样,把零件精度当回事的人。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:找靠谱的插齿工艺厂家?别被低价单坑得连退货邮费都掏不起
文章链接:https://yxqcspc.com/18871/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
