上个月在苏州做新能源结构件的老周找我喝酒,喝到一半拍桌子骂娘。
啥原因?
赶某头部新势力的急单,为了省两万块工装钱,找了个报价比市场价低40%的小厂做了两套铣削夹具。货拉到车间当天装上去,铣完第一批次的800件铝壳,三坐标一测,定位面的位置度超了0.12mm。整批零件全废。
光铝料的成本就17万。加上交期延误的违约金,前前后后赔了快25万。
他说当时那个厂家拍胸脯保证精度能到0.02mm,结果连个正经的热处理工序都没做,夹具的底板用了俩礼拜就因为内应力变形,整个定位面歪了。

能筛掉80%坑货的选厂标尺,全是真金白银砸出来的
别信那些销售吹的“我们行业排名top3”“我们精度能到微米级”的鬼话。你真要考察,就抓三个最实在的点,半点儿水分都掺不了。
第一个,别光看精美的样品册,直接要他们近3个月给同行业客户做的首件全检报告+量产过程中的抽检记录。
要原始数据,不是那种PS得漂漂亮亮的PDF宣传页。得是三坐标设备直接导出的检测文件,或者影像仪带时间戳的原始截图。我之前遇过个厂家,嘴上说自己给航空件做夹具,精度能到0.003mm,结果我要检测记录,支支吾吾半天说“客户涉密不能给”。后来托同行打听,他们车间连台正经三坐标都没有,所有精度全靠游标卡尺量。这种厂家,你敢把几十万的零件交给他做夹具?
第二个,别跟着销售走提前铺好的参观路线,自己绕到车间的在制工位看。
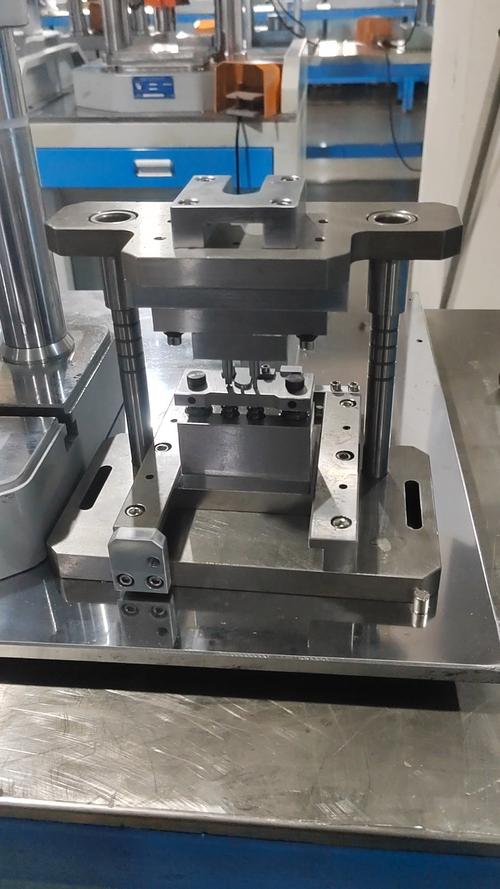
销售带你看的,全是提前摆了半个月的展示样品,连边角的毛刺都给你磨得光溜溜的。你得趁他不注意,看看正在加工的工装半成品:定位块的倒角有没有做?夹紧机构的螺丝有没有装防松垫圈?焊接的位置有没有做去应力处理?要是连这些基础细节都做不到位,那做出来的工装,装你机床上用俩月就得松,根本扛不住连续十几个小时的量产节拍。
第三个,别跟销售扯售后,直接问售后响应的兜底人是谁。
销售签完单就会把你推给售后部门,真出问题的时候,400热线转三圈都找不到能拍板的人。你就直截了当问:“如果我工装用了三个月,夹紧块磨损了,替换件多久能寄到我厂里?能不能给我个技术负责人的直接联系方式?”要是对方跟你打太极说“我们有完善的售后体系”,别犹豫,直接下一家。
真能长期合作的厂家,根本不会吹自己是行业龙头
我前后跟快40家工装夹具厂家打过交道,能合作超过5年的,全是那种“不像正经厂家”的存在。
比如无锡那个开了12年厂的老陈。
他之前是某老牌柴油机厂工装车间的组长,40岁才出来自己开厂,整个厂连前台都没有,总共23个工人,一半是之前跟着他在老厂干的师傅。没有花里胡哨的官网,朋友圈一半是车间里沾着切削液的工件照片,一半是给老客户发物流的运单截图。
他从来不会主动给陌生客户打骚扰电话,接的单80%都是周边300公里内的老客户转介绍。说实话,这种厂家根本不会跟你玩那些虚头巴脑的套路。之前我找他做一套新能源电机壳的铣削夹具,他看完我给的零件图,直接跟我说:“你原来想的那个夹紧方式不行,量产的时候会把薄壁夹变形,我给你改个浮动压块的结构,不加钱。”
这种厂家的好处是,老板本身就是干了十几年工装的老技师,不会为了抢单给你瞎报结构。知道啥结构能扛量产,啥结构中看不中用。
反过来,那些啥活都敢接的厂家,你一定要躲远点。
你问他能不能做汽车焊装线的夹具,他说能。你问他能不能做医疗植入件的精密铣削夹具,他也说能。甚至你问他能不能给你做个车间用的置物货架,他都能给你报个价。不过话说回来,也不是说接多领域订单的厂家就一定不好,至少得在某个领域扎个三五年,有实打实的量产案例才行,这种啥都接的厂家,本质是啥活都不精。工装这东西,差0.02mm都可能导致整批零件报废,他连你产品的加工应力方向都摸不清,做出来的东西能靠谱才怪。
不同采购量的签约策略,真的能帮你省出一辆车钱
别拿着一套模板跟所有厂家谈,采购量不一样,踩坑的逻辑完全不一样。
要是你是小批量采购,一次就做个两三套工装,总预算也就几万块。别非得挤破头找那种行业头部的大厂,人家大厂光开机费就要收你两万,根本不会把你的小单当回事,派个刚毕业的小徒弟给你画图,做出来的东西根本不接地气。你就找刚才说的那种二三十人的小厂,老板自己盯着你的活,性价比高,售后还快——上次我朋友做个小批量的阀类零件夹具,找大厂报价8万,找老陈的厂做,3万2搞定,现在用了三年了一点问题没有。
要是你是大批量采购,一次要做几十套工装,总预算大几十万甚至上百万。别一上来就把全合同款打过去。先付30%的预付款,让厂家先做两套首件,你把这两套拉回自己的车间,用你平时量产的机床、切削参数跑满200个循环,测一下精度稳定性。要是没问题,再按进度打款。要是测下来精度飘,直接止损,别被销售说“你再给我点时间我调一调”就忽悠住——工装这东西,首件就飘的,后面批量做的根本好不到哪去。
这里面的避坑点,我给你列得明明白白:
第一,签合同的时候,一定要把精度保证的期限写进条款里。比如“自交付之日起12个月内,正常使用状态下,工装定位精度衰减不超过0.02mm,否则厂家免费上门维修更换”。别信口头承诺,空口无凭的东西,出了问题人家根本不会认。
第二,那种报价比市场价低30%以上的厂家,别碰。工装的成本是明摆着的:钢材钱、加工费、师傅的工时费,报价低那么多,要么是给你用回收的废钢做底板,要么是省掉了热处理去应力的工序,用俩月就变形。算下来你因为零件报废赔的钱,比你当初省的那点工装钱多十倍都不止。
第三,验收的时候,别光在厂家的车间里试。一定要把工装拉回你自己的车间,用你自己用了五六年的老机床试装。厂家车间的机床都是新的,导轨精度高得很,换你自己的老机床,台面有磨损,说不定工装的定位孔根本对不上。我之前就踩过这个坑,工装在厂家那装得严丝合缝,拉回厂里折腾了半个月才调好,耽误的交期都够我再买一套新的了。
说穿了,挑工装夹具厂家,别找那种最会说的,要找那种最会干活的。毕竟你买的不是个摆着看的样品,是能帮你在量产线上扛住十万次循环的生产工具。
