去年深秋的那个周三,我到现在都记得。
给长三角某新能源车企供的一批电机端盖,装上去的密封漏率超了3倍,客户直接把整批件打回来,拉着我们质量部的人在测量室门口蹲了半宿。
我们自己拿卡尺、内径千分尺测的内孔,全在公差范围内啊。
最后调三坐标打全形,才发现端盖的止口圆度飘了0.023mm——就这一点点,密封环压上去根本贴不实,漏是必然的。
当时守机器的张师傅,干了快30年测量,叼着半根烟靠在门框上骂:“多少人觉得三坐标是花钱摆着的祖宗,真出了事才知道,手测的数,隔着一层皮呢。”
别信销售吹的参数,三坐标的门道全在没人说的地方
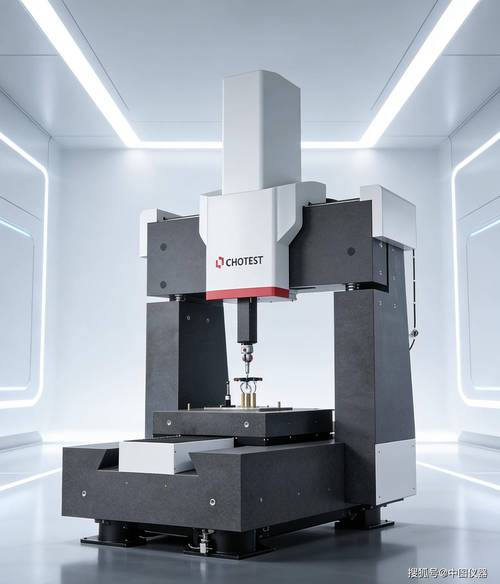
说穿了这机器原理一点不复杂,就是测头在X/Y/Z三个轴上顺着导轨跑,碰到工件表面就记下坐标值,攒够一堆点,再跟数模比对,算出尺寸、形位公差的偏差。
但真选设备的时候,销售给你推的两个主流路线,水就深了。
一种是花岗岩横梁配空气轴承,石头的稳定性好,温度变了变形极小,就是死沉——1米行程的光横梁就快200公斤,跑快了横梁晃得厉害,测量速度上不去。另一种是铝合金横梁配直线导轨,整体轻,跑速能到800mm/s,比花岗岩机型快一倍,缺点也明摆着:温度每变1℃,1米长的铝梁就飘2.3μm。
国标里桥式三坐标的单轴示值误差,本来是按(1.7+L/300)μm算的,L是测量行程,单位毫米。听着挺严谨对吧?
行业里通常不说、但实际都在做的妥协是什么?太多中小厂买机器的时候,明明算过建恒温测量室要花十几万,转头就把三坐标塞到生产车间的角落,靠旁边的工业空调吹着,美其名曰“就近测量省转运时间”。
夏天下午车间温度飙到28℃的时候,测出来的数根本不准。但大家都心照不宣——反正客户要检测报告的时候,提前半小时把空调开到最大,等温度凑到20℃上下,赶紧打报告出件就行。
你说这是骗自己?真不是,预算就那么多,总不能为了买台机器,把整个车间的恒温系统都换了。只是每次碰到这种事,我都想起张师傅说的,机器精度再高,架在错的地方,跟个大摆设没区别。
不同行业用三坐标,根本不是一套玩法
别以为三坐标测什么都一样,不同行业的要求,差得能有十万八千里。
就说新能源汽车零部件吧,我们之前给某新势力供电池托盘,一开始用普通桥式三坐标测,一次测完整件要40分钟,客户那边生产线等件,催的电话都快把我们打烦了。后来换了带旋转测座的机型,一次装夹把所有安装孔、法兰面、边距都测完,时间直接压到12分钟,完全能跟上生产节拍。
但这里的坑也够疼的——之前就是为了赶时间,省了旋转测座的角度校准步骤,一批20件的侧面孔位超差,返工件加上客户的罚款,前前后后花了快8万。汽车零部件测量要的就是快,批量大,精度卡在公差线上就行,没人跟你抠头发丝级的偏差。
换去测航空发动机的高压压气机叶片,玩法直接全变。
之前接过某航企的外协活,一开始我们用普通触发测头,一个叶片采200个点,把型面轮廓、榫头位置测完就算交差,结果对方的质量员过来一看,直接摇头——人家要求每个叶片至少采12000个点,把整个型面、缘板、安装边全覆盖,测一片要2个多小时,哪怕有个0.005mm的加工凹坑,都要在报告上精准标出来。
这时候你要是还追求快,根本过不了审。航空件要的就是准,点要密,哪怕测一次花大半天,精度卡到极致才是硬要求。
现在喊得响的国产替代,藏着没人说的硬伤
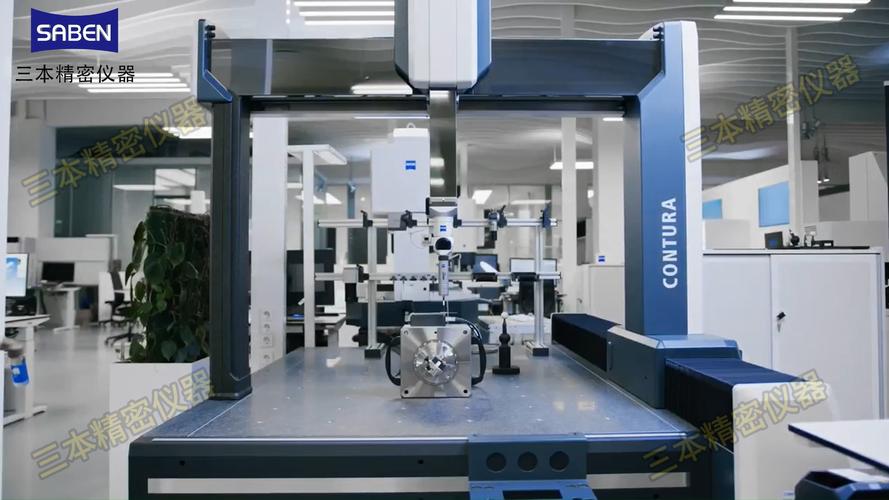
这几年国产三坐标确实卖得火,价格比同行程的进口机型便宜快一半,还能免费上门做恒温改造,很多大厂都开始批量换国产设备。更有甚者,把测量单元直接集成到生产线上,零件加工完直接送进测量舱,不用拉到测量室,省了转运的时间。
但行业里不愿公开的难题,也真的存在。
很多国产机器的参数表,跟进口机型写的一模一样,实际连续跑8小时,示值误差就开始往上飘。为啥?温度补偿的算法是照着进口机器抄的,根本没适配国内车间那种忽高忽低的温度环境——夏天车间开一天空调,中午休息的时候停俩小时,温度跳个三四度,机器根本反应不过来。还有那个红宝石测针,进口的用个三五年都不会掉红宝石,国产的磨个两三个月就开始掉镀层,换一根大几百到几千块,销售卖机器的时候,根本不会提后续的耗材成本。
更麻烦的是标准滞后。现在新能源、航空领域的部件公差,比10年前严了快一倍,但是三坐标的校准规范还是老版本,拿着老校准证书的机器去测新的高精度部件,出了质量问题,到底是机器不准,还是校准不对,根本扯不清。
说实话,我从来不是抵制国产的老顽固,这几年国产设备的进步我们一线看得到。但总不能让我们这些天天摸机器的人,拿着参数表当实际精度用吧?之前试过某新出的国产机型,标称示值误差1.5μm,我们拿标准球连续测了12次,最大值跟最小值差了4μm,你说这数敢给客户出正式报告吗?
张师傅在车间干了一辈子,常挂在嘴边的一句土话是:“三坐标不是神仙,你对它多上心,它就给你多准的数——你要是嫌麻烦不恒温、不校准、测针沾了铝屑都不擦,它分分钟给你捅个大娄子。”
干我们这行的都知道,书上写的精度参数都是理想状态下的,真到了车间,温度飘了、测针脏了、地基震了,哪一样都能让测出来的数跟实际差十万八千里。
对了,你们车间用三坐标的时候,有没有碰到过那种明明参数全对、所有流程都走完,测出来的零件却在客户那儿装不上的情况?最后都是怎么解决的?
