去年七月的一个周二,我刚把刚磨完的蜗杆从数控机床上拿下来,手机就震得嗡嗡响。
是江苏那个做桥式起重机的老客户,嗓门大到我把听筒拿开半尺。
说你们上周发的那台12吨减速机,装上去吊了两卷钢板,刚升到3米高,就开始卡,齿面磨得跟拉过荒似的。
我当天下午就扛着百分表、塞尺赶过去,拆开机壳的瞬间,我就知道问题出在哪了——蜗轮齿面那圈亮闪闪的拉痕,混着已经变了黑褐色的润滑油,蹭在我手背上,黏糊糊的。
很多人觉得蜗轮副就是减速机里一个不起眼的小零件,真等它出问题,整条线能停三天。
为啥同样模数的蜗轮副,有人能用10年有人半年就磨穿
别信样本上印的那些漂亮参数。
样本都是实验室恒温20度、连续跑1000小时测出来的数。
车间里夏天油温能冲到70度,润滑油粘度掉一半,额定载荷打八折都算给你面子。
导程角小于3度29分的时候,蜗轮副是完全自锁的——这是所有搞机械的人都背过的数,但真到车间里,没人会严格卡着这个阈值做,毕竟导程角越大,传动效率越高,发热越少。
现在车间里做蜗轮,主流就俩材料选项。
一种是锡青铜ZCuSn10Pb1,减磨性是真的好,配淬硬磨削的蜗杆,跑合的时候几乎不会刮伤齿面,就是贵,现在一吨料快12万。
另一种是铝铁青铜ZCuAl10Fe3,硬得跟熟铁似的,耐磨是真耐磨,就是脾气犟,配稍微软一点的蜗杆,跑合阶段直接把蜗杆齿面拉出深沟,一吨料才3万出头。
说个行业里没人愿意公开讲的妥协。
很多接低价订单的小厂,嘴上跟客户说用的是正规锡青铜,实际成分里的锡含量从标准要求的10%往下压,降到5%甚至4%,反正客户不拿光谱仪打,根本查不出来。
跑合工序更不用说,出厂前在试验台上只跑15分钟,就敢打包装箱发走。
正经的重载蜗轮副,跑合得从空载开始,每12小时升一档载荷,从25%到50%再到75%、100%,满打满算得跑48小时,最后齿面的接触斑要达到沿齿高60%、沿齿宽70%,才算合格。

真别觉得这是吹毛求疵。
接触斑差一点,实际接触的齿面面积就少一块,单位面积的压力翻几倍,不磨穿才怪。
我之前碰过一个同行做的件,接触斑才到沿齿高30%,装上去跑了俩月,蜗轮的齿直接被压碎了,差点从减速机壳里掉出来。
换个应用场景,原来的经验全是错的
干这行久了就知道,没有放之四海而皆准的工艺参数。
起重设备上的蜗轮副,核心要求就是自锁。万一突然停电,吊在半空的钢板不能往下滑,导程角必须卡到自锁阈值里。
之前有个同行图传动效率高,把导程角做到4度,结果一次车间临时停电,3吨重的钢卷顺着钢丝绳滑下来半米,直接砸穿了车间的水泥地面,前前后后赔了20多万。
这个场景下,你追求高效率,就是拿安全开玩笑。
换个场景呢?
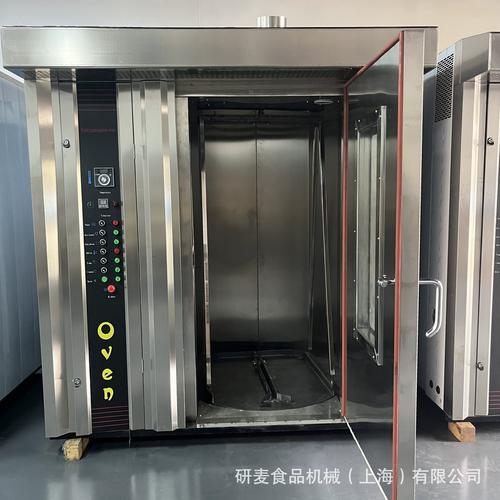
就说我们合作了快8年的那家做商用旋转烤炉的客户。
他们那台烤炉内部的工作温度能到200度,根本不需要自锁,反而要求摩擦力小、传动效率高,不然摩擦生热叠加上烤炉本身的温度,直接把齿面的润滑脂烤成炭。
刚开始接这个订单的时候,我还犯过傻,拿起重设备的工艺参数直接套,按自锁的要求做了一批发过去。
结果不到俩月,客户打过来电话,说蜗轮的齿全磨秃了,转篮卡停,一炉刚烤好的可颂全废了。
去现场拆了才反应过来——铜的热膨胀系数是钢的1.5倍,按常温调的0.2毫米侧隙,到200度的时候直接胀成零,齿面没有任何间隙,硬磨,不抱轴才怪。
后来我们给这个客户改了工艺,侧隙放大到0.4毫米,蜗杆表面做软氮化处理,润滑脂换成耐250度的食品级款,现在那批件已经跑了3年,拆下来检查,齿面的磨损量才0.03毫米。
说实话,刚入行的时候总觉得,只要把模数、压力角、导程角算对,就能做出合格的件。
现在才明白,脱离使用场景的参数,全是纸上谈兵。
现在的新动向里,藏着没人愿意说的暗礁
这两年行业里喊进口替代喊得响。
原来德国进口的6级精度蜗轮副,卖我们多少钱?一套配11KW电机的减速机,报价快2万。现在我们自己做,一样的精度等级,成本才6千。
但是这里头藏着个没人愿意在行业会上提的问题。
我们现行的蜗轮副精度标准,还是1988年修订的版本。
里面的检测项目,根本没覆盖现在客户提的低噪音、长寿命要求。比如智能仓储堆垛机上用的蜗轮副,要求运行噪音不能超过55分贝,按老标准检测合格的件,装上去噪音能到68分贝,客户根本不认。
大家都在私下里调整齿形修形的参数,但是谁也不愿意把自己的调整方案公开,更没人提老标准该更新的事——毕竟标准一升上去,检测成本就得涨,报价就没竞争力了。
还有现在搞绿色制造,大家都在换可降解的合成润滑油。
很多人觉得这是好事,环保,还能降摩擦。但是很少有人说,原来的蜗轮副齿面粗糙度,是按传统矿物油的润滑要求设计的,合成油的分子链不一样,油膜的吸附力差一截,换了之后反而容易出现边界润滑,磨损失效比之前用矿物油还快。
去年我们试了一批换合成油的客户,有三分之一的件,跑了不到半年就出现了齿面胶合,最后不得不重新把齿面的粗糙度从Ra1.6调到Ra0.8,才把问题解决。
当然也有让人惊喜的事。
我们车间去年试了一批3D打印的铜合金蜗轮,材料的致密度比传统铸造的高20%,同样载荷下的磨损量能降40%,就是现在价格太贵,是传统铸造件的3倍,也就高端医疗设备上愿意用,批量上不去。
我师傅在车间干了一辈子,临退休的时候跟我说过一句土话。
“蜗轮副好不好,别光看报告,摸油温。”
啥意思?就是装好的减速机,连续跑俩小时,你伸手摸机壳,温温的,手能贴住不烫,那就是间隙、接触斑、润滑全调对了。要是手放上去一秒都待不住,不管检测报告写得有多漂亮,早晚要出问题。
干了这么多年,我是真信这句话。
毕竟图纸是死的,车间里的温度、手上的跑合手感、润滑油的粘度,全是活的,哪一样都比样本上的参数靠谱。
对了,你们车间碰到过最离谱的蜗轮副失效是什么情况?是跑合偷工减料,还是材料掺了假?
