上个月刚泡好的茉莉花茶,还没喝到嘴,就听见钣金区哐当一声。
小周举着三块皱巴巴的钢板冲过来,脸涨得通红:“陈工!你快看这堆板!昨天调的30度折角,今天出来全是31.4度!”
那批是给储能厂做的电池柜侧板,差0.5度都卡不住模组,算下来要赔八万多的料钱。
我当时就火了。
围着机器转了三圈,参数都对,后挡料的位置也没动,最后拆了伺服阀一看,里面卡了个0.1毫米的铁屑。
说真的,这种破事,我在钣金车间摸了20年的折弯机,见得太多了。
别光看参数表,拆过阀才知道的猫腻
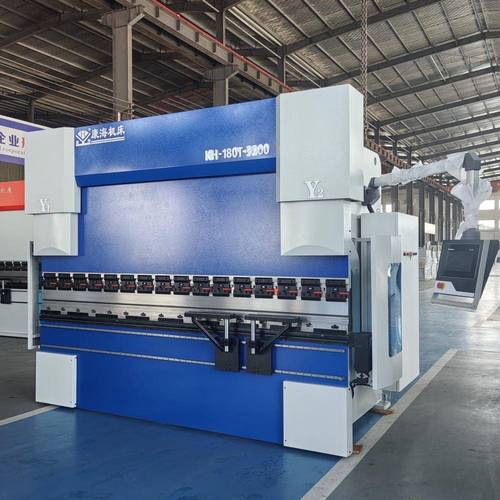
很多人买数控伺服液压板料折弯机,就盯着参数表上的吨位、速度看。
真不是吹,参数表上的数字,有一半是厂家在理想环境下测出来的,跟实际车间用起来根本两码事。
就说现在主流的两条技术路线,一种是传统的集中电液伺服阀控,一种是最近几年火的直驱伺服泵控。
阀控的优点是稳,大吨位的机器比如500吨以上的,用阀控的结构,精度能压得很死。伺服阀的响应时间只有10毫秒,比普通液压阀快8倍。滑块重复定位精度能稳定在0.02毫米。
可阀控的毛病也大。怕脏。液压油里只要混一点杂质,直接堵阀。去年有台机器,换油的时候徒弟图省事,没过滤就直接加进去,三天堵了三个阀,拆出来洗了整整两天。

直驱泵控就不一样了。每个油缸配一个伺服电机直接带小泵,不用集中的阀组。响应更快,空载能耗能比传统阀控机低70%。
不过话说回来,直驱的贵。同吨位的机器,比阀控的贵30%。而且500吨以上的大吨位直驱机,市面上还没经过十年以上的稳定性验证,买回去就是当小白鼠。
这里说个行业里从来不会摆到台面上的妥协。
很多厂家的宣传册上写着“全伺服配置”,实际拆开看,只有主油缸的进给是伺服控制,后挡料还是便宜的步进电机,定位精度差了0.1毫米。要想换成伺服后挡料,得额外加两万块。这事儿销售绝对不会主动跟你说。
不同行业的活,根本不是同一种机器能干的
别以为买台大吨位的伺服折弯机,什么活都能接。不同行业的要求,差得能有十万八千里。
就说新能源储能行业的侧板。去年接的那批活,1.5毫米的冷轧钢板,2.5米长,要求折角公差控制在±0.2度以内,折弯线的直线度不能超过0.1毫米。
之前用老的液压机折,拼起来的柜子缝能塞进去半张银行卡,客户直接拒收。后来换了带自动挠度补偿的伺服折弯机,调了一次参数,连续折了100片,角度差最大的才0.15度,客户拉回去直接过检。
还有做电梯的客户,要求更挑。3毫米的拉丝不锈钢轿厢壁板,表面连个划痕都不能有。
之前用普通的钢下模,折出来的边压痕深得能摸到,客户说装在轿厢里,人一抬头就能看见,太难看。后来给下模套了2毫米厚的聚氨酯护套,把滑块压料的速度调到0.3米/分钟,折出来的板亮得能照见人,连个印子都没有。
你看,同样是折钢板,储能行业要的是精度,电梯行业要的是表面质量,机器的配置差老远了。
现在喊得凶的智能制造,藏着没人说的坑
最近几年到处都在说,数控伺服液压板料折弯机要上MES系统,要连工业互联网,要实现无人化生产。
说实话,我们车间去年也上了两台带联网功能的机器,能自动上传加工参数,能远程调程序。可实际用起来,大部分功能都是摆设。车间里的师傅还是习惯手动调参数,毕竟换个板厚,调个压边力,比在系统里点半天快多了。
还有现在喊得响的进口替代。原来阿玛达、通快的进口机器,价格是国产的两倍还多。现在国产的伺服折弯机,精度真的能打平进口货,维护成本还低70%,坏了配件三天就能到,进口的要等半个月。
可这里有个行业不愿公开的难题。现在的折弯机精度检测标准,还是2013年定的,要求滑块重复定位精度0.03毫米就算合格。可现在新能源行业的要求,已经到了0.01毫米。标准早就跟不上生产要求了。
更坑的是,厂家给的检测报告,都是在恒温25度、空载运行的理想状态下测的。实际车间夏天38度,液压油稀得像水,冬天零下5度,油稠得像蜂蜜,那精度直接掉一半。你要是不懂行,光看报告买回去,根本达不到生产要求。
还有些厂家吹的“自动挠度补偿”,实际是靠手动调的垫块。每次折不同厚度的板,还要自己垫铁片,根本不是宣传的一键搞定。
车间里的老伙计都知道,伺服折弯机娇贵,不能像老液压机那样造。你得按时换油,换油的时候必须用10微米的过滤器滤三遍,开机先空跑5分钟,别上来就压厚板。
老话说得好,“三分机器七分养,剩下九十分靠眼力”。再好的伺服折弯机,你要是不按时保养,不出半年精度就得跑光。
对了,你们厂里的伺服折弯机,用了三年之后,精度还剩多少?有没有遇到过那种宣传和实际配置差很多的情况?
