上个月三号早班。
河北来的客户堵在质检室门口,脸拉得能挂油瓶。
他拉着我看刚拆包的高铁接触线夹,表面那层飞边厚得能刮下指甲盖,说之前订的三批货,每批超差率都在12%上下,再出问题就把全年300万的订单转给邻县的锻造厂。
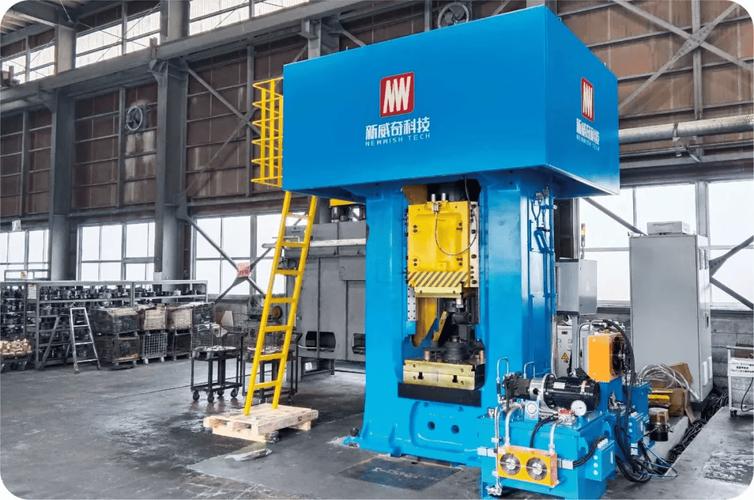
车间主任急得满头汗,拍着刚进厂三个月的那台新机器喊,把剩下的2000件全在这台伺服直驱螺旋压力机上打,测完不合格,我自掏腰包赔你损失。
结果出来的时候,客户半天没说话。
整批件的飞边超差率0.3%。
别信销售吹的”黑科技”,拆开看就是把以前的糊涂账算明白了
干了这么多年锻造,我太懂老摩擦压力机的毛病了。
就是从电机到飞轮那根长长的传动链上,串着皮带轮、摩擦盘、联轴节、轴承套,每一个环节都在偷能量,有时候你看着电机转得嗡嗡响,实际传到飞轮上的能量,连一半都不到。整体能量损失能到30%,打出来的件能量飘,有时候重15%把模具打崩,有时候轻10%欠压出飞边。
伺服直驱螺旋压力机说白了,就是把中间那堆偷能量的零件全砍了,伺服电机直接连飞轮,没有多余的传动环节,能量传递效率能到92%以上。
最实在的参数是打击能量重复精度能稳定在±1%——啥概念?就是你打一万件,每一次砸下去的能量,和你设定的数值差不超过1%,再也不会出现今天废十个、明天废三个的糊涂账。连带的好处是换模时间从老机器的45分钟压到12分钟,配了模具快夹之后,一个人十分钟就能搞定,不用两个人抬着撬棍拧半天。
现在市面上的伺服直驱螺旋压力机,拢共就两条技术路线。
一条是永磁同步伺服直连飞轮,响应快,0.1秒就能把飞轮从静止拉到额定转速,省电,精度高。就是贵。而且夏天车间温度飙到42度的时候,电机里的磁钢会慢慢退磁,一年退个1.5%不稀奇,用个三四年,原来±1%的精度,能掉到±3%。
另一条是异步伺服加变频直驱,比永磁的便宜20%,不怕高温,耐造,就是响应慢半拍,要0.3秒才能达到额定转速,打薄的铝件的时候,经常因为启动慢了半拍,材料没充满模腔就停了。
这里说个行业里不会摆到台面上的妥协:所有厂家给你发的选型手册上,精度参数都是按永磁电机在25度恒温车间,连续空打100次测出来的数值,没人会跟你提,车间夏天40度以上连续生产的时候,这个精度会打几折,也没人跟你说,退磁之后的电机更换成本是整机价的1/5。更有甚者,为了赶交货期,根本不让客户做3000次的跑合工序,新机器到厂就直接满负荷打,用个半年就容易出现主轴抱轴的毛病。

两个完全不搭边的行业,用这台机的要求差了十万八千里
别以为买了伺服直驱螺旋压力机就能通吃所有活,不同行业的要求,差得能让你以为是两台完全不同的机器。
就说刚才提到的高铁接触线夹,材质是铝青铜,要挂在350公里时速的高铁接触网上,最怕的就是内部有微裂纹,万一掉下来就是重大事故。这个场景下,设备的核心要求是打击能量稳,保压时间能精确调到0.2秒,让流动性差的铝青铜完全充满模腔,不能留内裂。之前那个河北客户,用老摩擦机的时候,每批件都要做超声波探伤,探伤废品率8%,换了这台机器之后,探伤废品率直接降到0.4%,去年一年光省探伤费就12万,现在逢人就夸我们选的设备靠谱。
隔壁县有个做镁碳砖的耐火材料厂,和轨道交通八竿子打不着,他们对这台设备的要求完全反过来。
他们要打1500吨的镁碳砖,用来砌炼钢炉的炉壁,核心要求是砖的密度均匀,密度差超过0.05g/cm³的话,在1600度的炼钢炉里,就会出现局部掉砖,直接影响炉龄。这个场景下,他们根本不在乎那1%的精度差,要求的是设备行程够长,能按设定的程序自动分三次打击:第一次轻打排掉模腔里的空气,第二次重打成型,第三次补打保证密度均匀。去年他们换了两台2500吨的伺服直驱螺旋压力机,现在每块砖的密度差能控制在0.03以内,炼钢炉的平均炉龄从之前的1200炉升到1870炉,去年少停了三次炉,多赚了快200万。
全行业都在吹进口替代,没人提藏在水下的那块石头
现在全行业都在喊进口替代,喊绿色制造,说伺服直驱螺旋压力机能比老摩擦机省30%的电,能连MES系统做智慧车间,这些我都认。去年我们那台1000吨的机器,光电费就比同吨位的老摩擦机省了18万,确实香。
但没人愿意提那个藏在水下的暗礁。
现在执行的验收标准,还是2013年定的老规矩,测精度的时候全是空载,根本不模拟连续带负载冲击的工况。很多厂家的伺服系统是从通用变频器厂外购的,根本不是针对螺旋压力机的冲击负载调的参数,空转测的时候精度完美,等你连续打4小时,电机温度上来了,时不时就报个过载故障,停机十几分钟,耽误生产。找厂家来修,人家张口就说你车间电压不稳,跟设备没关系。
更扯的是,标准里压根没规定永磁电机的年退磁率上限。很多客户买回去用个三四年,精度掉了一大截,找厂家,人家说质保期过了,换个电机8万,你换不换?
我们车间干了30年的老班长,每次给新工人讲设备,都不说那些参数表上的数。
他总说,好设备不是销售吹出来的,是你连着打8小时,手摸机身的温度不烫手,听飞轮转的声音不发闷,换模的时候不用两个人抬着撬棍拧,这就是靠谱的机器。
对了,你们车间换伺服直驱螺旋压力机的时候,有没有遇到过用个两三年精度就掉得厉害的糟心事?最后是怎么解决的?
