2026-11-03 21:23:59 分类:商机
上个月中旬,外协班的张磊攥着一摞废曲轴冲进办公室,额头上的汗把安全帽带浸出一圈黑印。
“王工你快看!这批给汽配厂供的45钢曲轴,淬火层深度差了0.3毫米,人家质检直接整批打回,扣了三万块质保金!”
张磊急得跳脚。
我没接话,跟着他走到淬火工位,摸了摸设备的散热片,又调出近一周的功率记录,发现逆变桥的输出值比额定值低了12%——是上次换的功率模块被供应商掺了拆机货,才导致整批曲轴的淬火温度低了40度,硬层深度直接掉了0.3毫米。
就这破事,换十年前用老电子管高频炉的时候,根本不会出。那玩意儿笨是笨,块头大的占半间房,但是功率稳啊。现在换的这台固态高频感应加热淬火设备,看着小巧,触摸屏亮闪闪的,实际上娇贵得很,稍微有点参数飘,出的废品能把人亏哭。
拆了八台设备,才摸透的技术底牌
很多人说固态设备就是把老的电子管换成IGBT模块,其实根本不是那回事。
我拆过八台不同厂家的同功率设备,光谐振方案就有两套完全不一样的路子。
一套是沿用了几十年的并联谐振回路。老设备基本都是这个方案,空载损耗能到15%,也就是说发100度电,有15度是白白耗在电容和回路上的,费电是真费。但是架不住耐造啊,哪怕感应线圈不小心碰到工件短路,功率模块顶多跳个闸,根本不会直接烧穿。
另一套是最近十年火起来的串联谐振回路。空载损耗只有3%,算下来一年能省大几万的电费,很多厂家卖设备的时候,把这个数字印在宣传册最显眼的位置。但是这个方案娇贵得很,线圈稍微碰一下工件,产生的尖峰电压直接能打穿IGBT模块,换一块全新的IGBT模块要八千块,换一次能把人肉疼半天。
这里有个行业里从来不会跟客户明说的妥协。
现在所有主打串联谐振方案的设备厂,为了打节能的卖点,把软开关的参数做到了理论极限值。但是真到车间里用,夏天水温飙到40度,电网电压飘个正负10%,那个理论极限根本撑不住。
我跑过不下三十个车间,但凡用串联谐振设备的班组,大家都把输出功率压到额定值的70%用。
看着空载损耗低,实际跑起来,因为功率打折扣,整体能耗和老的并联谐振设备差不了多少。
还有个参数是新手最容易搞错的。不是功率越大越好,是频率要和工件尺寸匹配。比如淬直径20mm的45钢轴,250kHz的频率对应的有效淬硬层深度刚好是1.2mm到1.5mm,你要是把频率降到100kHz,硬层能直接扎到3mm,工件一受冲击直接脆裂;要是频率升到400kHz,硬层只有0.5mm,磨两下就露软层,根本不耐用。
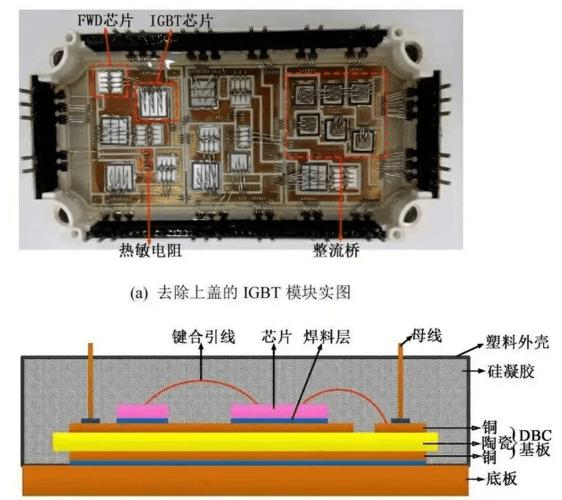 固态高频感应加热淬火设备IGBT模块拆解图
两个行业的活,从来不是一套参数能打天下的
经常有小老板找我,说王工,我买个100kW的固态高频设备,是不是什么活都能干?
我每次都给他泼冷水。真不是。
第一个场景是汽配行业。就拿变速箱里的同步器齿圈来说,要求齿部硬、心部韧,淬硬层绝对不能过齿根,不然淬火应力攒在那,打挡的时候直接裂。去年给山东一个汽配厂改设备,他们之前用80kW的设备淬齿圈,冬天车间温度低,设备刚开机的时候水温低,频率飘得厉害,淬出来的齿要么硬层太浅,磨两下就露软层,客户跑高速的时候打齿,赔了不少钱。
后来我们给加了个独立的水冷恒温循环,把设备的出水温度稳定在32度,连续跑了三个月,废品率从1.2%直接降到0.1%。
第二个场景是矿山机械行业。就拿凿岩机的钎尾来说,那玩意儿要在岩石里反复冲击,太硬了脆,容易断;太软了磨两下就扁,根本不耐用。之前湖南一个矿机厂,用老的电子管设备淬钎尾,表面硬度能到HRC58,看着亮堂堂的,实际下井用三个班就断。后来换了固态高频设备,把频率从250kHz降到80kHz,淬硬层深度控制在4mm,表面硬度压到HRC52,现在一根钎尾下井能用12个班,整体成本直接降了三分之二。
你看,同样是固态高频设备,汽配厂要的是频率稳、硬层浅,矿机厂要的是频率低、硬层深,参数差一点,出的活根本用不了。
 固态高频感应加热淬火设备加工汽车齿轮工位图
现在吹得凶的新动向,藏着没人敢说的暗礁
这几年行业里的风刮得很大。
什么智能制造,设备联网,远程监控,客户在手机上就能看到设备的运行功率、水温、频率;什么进口替代,以前一台德国进口的固态高频设备要一百多万,现在国内同功率的设备只要三十多万,很多大厂都把进口设备换成了国产的。
这些都是好事。我也盼着国产设备能越做越好,不用再被国外厂商卡脖子。
但是有个事,我憋了好几年,不吐不快。
现在根本没有统一的固态高频设备强制性能效标准。
厂家给的铭牌参数,全是在理想实验室条件下测出来的——25度恒温,电网电压零波动,空载跑半小时测出来的效率,动不动就标96%、98%。真拉到车间里,夏天水温40度,电网飘个5%,带额定负载测,实际效率能到85%就烧高香了。
去年有个客户抬了台号称96%效率的新设备来找我测,我们接好负载,开了一个小时,实际算下来效率只有82%。找厂家理论,人家说我们的测试条件是严格按照实验室标准来的,你车间达不到这个条件,我们不负责。
还有更坑的。很多小厂把十年前的老电子管设备拆了,换个IGBT模块,接个触摸屏,就敢叫“全新全固态高频设备”。里面的电容还是库存了五六年的老货,刚买回去的时候测着参数都对,用个一年半载,电容容量衰减30%,功率直接掉下来,淬出来的活全是次品。找厂家售后,人家就说你车间电网不好,把锅甩得一干二净。
我在车间蹲了22年,见过太多为了追参数、追节能、追噱头踩的坑。
老班长以前跟我说过一句土话:“淬火不看水温,等于白跑一轮”。
真的是这样。很多新手调设备,上来就拧功率旋钮,盯着屏幕上的参数死磕,根本不伸手摸一下感应线圈的出水管温度。水温差个5度,淬硬层深度能差0.5毫米,这个是任何说明书上都不会写的经验。
对了,你们车间用固态高频感应加热淬火设备的时候,碰到过最离谱的参数漂移问题是什么?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:蹲车间22年:固态高频感应加热淬火设备那些没人明说的门道
文章链接:https://yxqcspc.com/19022/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
