我记得那天车间地面还留着半根化了的老冰棒棍。
销售扛着个纸箱子冲进来,后背的工作服全湿得贴在脊梁上。
“王工,快看看!这批给徐工供的12根液压杆,人家装机跑了200小时就抱轴,拆下来表面全是细密的轴向划痕,索赔单都打出来了。”
我们把杆夹在偏摆仪上测,粗糙度打出来Ra0.18,比图纸要求的Ra0.2还优一截,表面亮得能照见人脸上的痣。
怎么就坏了?
查了三个小时的生产记录才反应过来——那周交期卡得死,精磨完的件,直接打包发货了,把滚压光整那道12分钟的工序,给临时跳了。
你以为滚压就是拿个钢球压两下?
好多人觉得滚压光整就是拿个硬头在工件表面蹭,抛个亮面。
真不是。
精磨完的表面,看着光溜溜的,放大100倍看,全是密密麻麻的微观尖峰,像没铲平的小土坡。
滚压的时候,硬质合金或者陶瓷的滚头,以120-180MPa的接触压强,压在跟着车床转的工件表面,那些尖峰不是被磨掉,是被直接压得发生塑性变形,平贴在基体上。
压完的表层金属晶粒被挤得密不透风,表层残余压应力能到400MPa以上,零件的疲劳寿命,能直接提3到10倍。
这才是滚压光整的真本事,不是为了好看。
现在主流的滚头就两种,硬质合金的,陶瓷的。
硬质合金的好处是耐造,掉个小渣,拿油石磨一磨还能接着用,一片才几十块。缺点是压到硬一点的碳钢,容易粘铁屑,压完的表面会出细细的拉痕,跟猫抓的似的。
陶瓷的就金贵了,硬度比硬质合金高两个档次,压完的表面能到Ra0.05,一点不粘屑。但是脆啊,车间里飞个小铁屑砸个小坑,整个滚头就废了,一片顶12片硬质合金的价。
行业里通常不说但实际在做的妥协是什么?
好多厂明着宣传自己的高端件全用陶瓷滚头加工,实际批量的普通碳钢件,还是偷偷换硬质合金滚头,把进给量调小一半,压强再加个10MPa,表面粗糙度差不了多少,但是成本能降60%。
只要客户不拆了零件测表层的塑性变形层深度,根本发现不了。
说实话,这也不算啥天大的罪过,毕竟成本摆在那,几千件的批量,光滚头成本就差出小几万,换谁都得算算账。
不过话说回来,要是做的是风电、核电的核心受力件,谁敢这么凑数?那是要出大问题的。

不同行业的活,滚压的路数根本不一样
别拿一套工艺打天下,真的。
就拿液压行业的活塞杆来说,要求跟别的件完全不一样。
活塞杆要焊端部的接头,所以滚压的深度必须严格卡在0.15-0.2mm,不能太深。
之前我们给一个做随车吊的客户做配套,一开始把滚压深度设到0.3mm,客户拿回去焊接头,焊缝周围全是微裂纹,探伤一探一个准,赔了人家十几万的料钱。
后来把接触压强降了20MPa,把有效滚压深度调到0.18mm,再也没出过裂纹。
人家要的是表面的疲劳强度,不是越硬越好,硬到焊不动,有啥用?
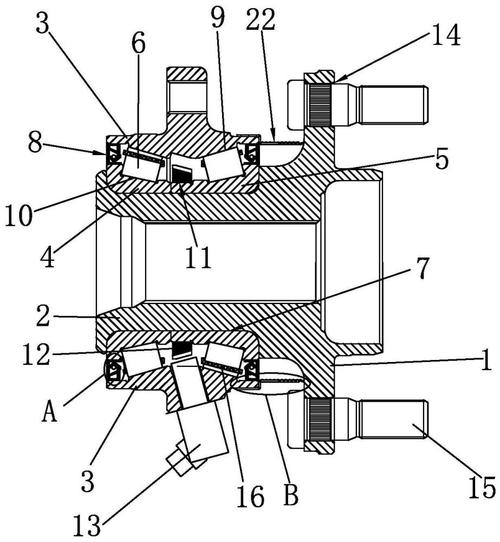
再看汽车轮毂轴承的滚道,要求就反过来了。
轴承滚道是常年受交变载荷的,根本不在乎你后期要不要焊接,就怕表层的残余应力不够,转个十万公里就出点蚀。
这种件的滚压深度哪怕到0.3mm都没关系,甚至特意要把残余压应力拉到500MPa,表面粗糙度哪怕比精磨的差一点,只要强度够就行。
前几年给一个做轮毂单元的厂做工艺优化,他们原来的滚道全靠精磨,额定寿命才到设计值的60%,后来加了道滚压工序,寿命直接超了设计值40%,连最后的研磨工序都给砍了,现在每年给我们下12万件的配套量,省的加工费都够养两个老师傅了。
现在大家都在吹智能滚压,藏着的坑没人说

这两年去展会,满场都是吹智能滚压的。
什么带实时压力传感器的数控滚压刀,能根据工件的硬度自动调压强,批量件的一致性比原来老师傅手拧调压好太多。
还有之前被进口品牌垄断的陶瓷滚头,现在国产的质量上来了,之前进口一片要卖800块,现在国产的120块就能拿下,寿命差不了20%,好多厂都换了,进口替代的账,算得门清。
但是没人说的是,滚压光整到现在,根本没有统一的国家标准。
所有的工艺参数,全是每个厂自己在车间摸出来的。
有的厂说滚压层深度0.1mm就算合格,有的厂说要到0.3mm才够,客户验收的时候,拿着粗糙度仪打个Ra值达标,就觉得没问题了。
谁能想到,同样的Ra0.1的表面,有的滚压层深0.2mm,用个十年都不坏,有的滚压层才0.05mm,跟没压差不多,用个一年就出疲劳裂纹。
上次有个做风电法兰的客户,找了三家供应商做滚压,三家报的表面粗糙度全到Ra0.1了,实际装机跑了半年,最早坏的那个,拆下来测滚压层深度才0.04mm,比没压强不了多少。
常规的检测手段根本测不出来这个深度差,全靠供应商自己拍胸脯。
说真的,这才是最坑的地方。
你花了钱上了滚压工序,要是参数不对,甚至因为压强太大,表层产生了微裂纹,反而比原来精磨的件坏得更快。
但是没人管啊,标准跟不上,所有的技术参数都是各家的商业秘密,客户就是想较真,都不知道拿啥当依据。
我师傅当年在车间干了30年,退休前跟我说过一句土话。
“滚压不是抛光,不是越亮越好。”
他传下来的经验法则也简单:压完的件,别光拿眼睛看亮不亮,拿个铜棒轻轻敲一敲。
声音发闷的,就是压透了,金属晶粒挤实了。
声音跟原来的坯料一样脆的,就是压强没够,白忙活半天。
我用了十几年,真的没错过。
对了,你们厂里做滚压的时候,最头疼的是粘屑,还是压完尺寸跑差?
