去年深秋的一个周二,我刚端起保温杯准备泡枸杞,手机就炸了。
江浙的新能源客户,品控经理的嗓门快把听筒震破:”你们供的3批电池托盘,气密检测全卡0.03MPa的泄漏临界值,是不是故意掺次品?”
我当天坐最早的高铁赶过去,蹲在他们的检测工位旁边,看年轻的工艺员攥着记录表,额头上的汗滴在打印纸的格子里,洇出小圈。
他说调了三次压紧力,换了两批密封胶条,还是时好时坏。
我伸手摸了摸检测枪的进气硬管,冰得扎手。
隔壁车间的气保焊枪刚好同时点火,我盯着墙上挂的气压表,指针”唰”地往下掉了8格。
别拿压力表的数字当圣经
很多人以为气动系统只要主管道气压够,就万事大吉。
错。
我们车间干了这么多年,摸出来的硬标准:每个连续工作的气动工位,3秒内的压力波动幅度不能超过±0.02MPa,超过这个数,不管你是压合、检测还是打螺丝,精度全飘。
现在行业里解决波动就两条路:要么在离工位3米以内的位置加个10L的小型缓冲储气罐,靠罐子里存的压缩空气补瞬时耗气的缺口;要么在主管道上串带蓄能器的精密调压阀,靠阀的响应速度稳压力。
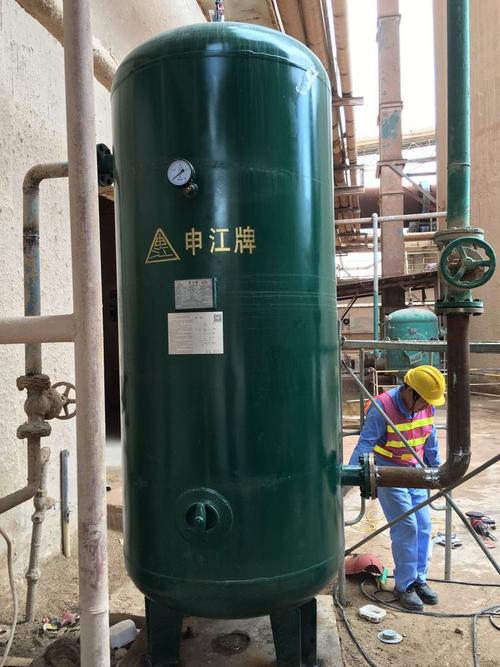
两种方案算下来,单工位成本差快3倍。
10L的缓冲罐带安装接头,全套下来才118块。带蓄能器的精密调压阀,光阀体就卖360块,还要定期换滤芯调弹簧,一年维护成本快赶上罐钱了。
说实话,我自己干了这么多年,更愿意给客户推缓冲罐——结构简单,没活动部件,哪怕进点粉尘积水,排个水就能用,根本不挑环境。
这时候行业里没人说的妥协就来了——
大部分中小厂的采购,根本不会给每个工位配缓冲罐。他们就买个几十块的普通减压阀拧在主管道上,标称稳压精度±0.01MPa,贴个标签就敢说满足工艺要求。
谁不知道这玩意儿没用?
普通减压阀的响应时间是0.7秒,遇到隔壁焊枪、大扭矩扳手这种瞬时耗气量120L/min的设备一开,压力直接掉0.06MPa,等阀反应过来补压,工件都压完了。
说穿了就是拿静态标称值骗验收,真到生产的时候出了问题,再换阀也来得及——反正采购已经把钱花完了,后面的维护成本算生产部的。
不同行业的波动要求,根本不是一回事
别拿一套稳压标准套所有行业。
我前两年碰过两个完全相反的案例,说出来你都觉得离谱。
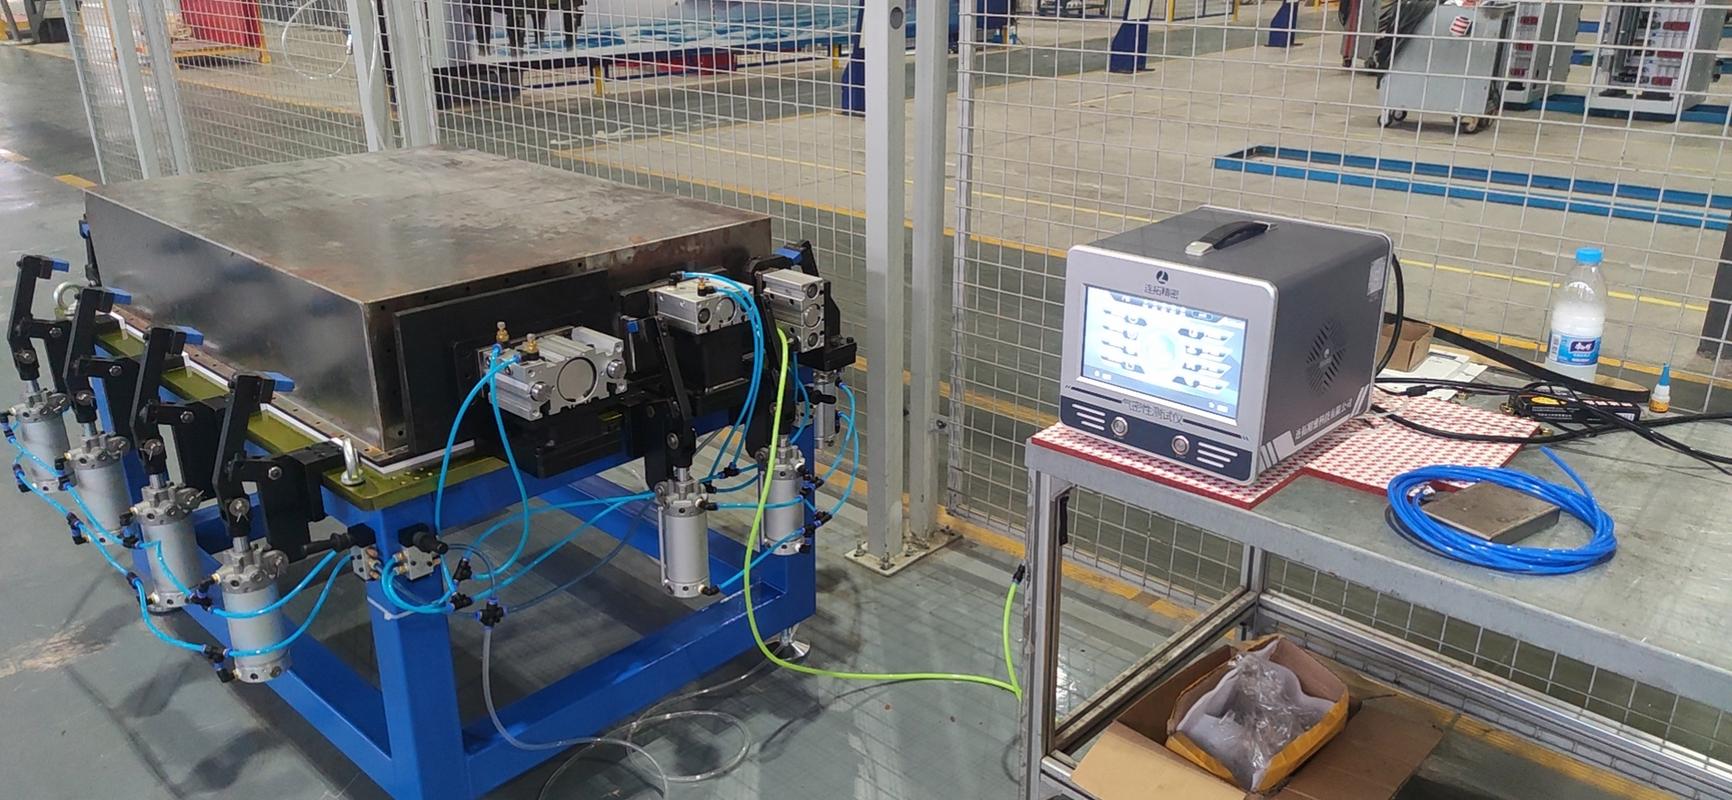
第一个就是开头找我麻烦的新能源电池厂,他们要测的是电池壳的气密性能,合格线是整个5秒检测周期内,内部压力降不能超过0.02MPa。
这时候的气动波动,直接决定检测结果的真假。
之前他们隔壁焊枪工位一开,检测端的气压掉0.08MPa,相当于检测枪的压紧力直接降了12公斤,密封胶条没压到位,空气从缝隙漏进去,仪器当然会显示”泄漏超标”。
后来我们给他们每个检测工位旁边加了个10L的小缓冲罐,又把气管从原来的6mm内径换成8mm,3天之后,误判率直接从37%降到0.2%。
另一个是山东的味精厂,去年找我们改包装线的气动系统。
一开始他们的设备工程师照着汽车零部件的标准,在每个下料口装了精密调压阀,要求稳压在±0.01MPa。
结果用了不到三个月,所有的阀全坏了。
为啥?
车间里飘的细味精粉,顺着气管的缝隙钻进去,粘在调压阀的弹簧上,阀芯直接卡得动不了。
我们过去一看,直接把那堆精密阀全拆了,每个下料口装个20L的缓冲罐,稳压要求放宽到±0.05MPa。
你猜怎么着?
用了两年,除了每个季度排一次罐底的积水,半次故障都没有。
毕竟他们要的就是下料嘴开合的力够稳,哪需要什么微米级的压力精度?
现在的新潮流,藏着没人说的坑
这两年大家都在搞智能制造,气动系统也要上物联网,要把所有压力数据传到MES里,要做数字孪生。
听着挺高级。
我上个月去一个苏州的智能工厂参观,他们的气动系统花了两百多万,每个管道节点都装了压力传感器,屏幕上的曲线平得像直尺。
我拉着他们的设备主管,在一个压装工位旁边站了10分钟,等旁边的自动锁螺丝机启动的瞬间,我指着他屏幕上的曲线——那曲线根本没动。
他愣了。
为啥?
他们的传感器全装在主管道的出口,离工位还有8米远,中间的气管有三个弯头,还有个手动球阀半开着。
主管道的压力是稳的,到工位端的波动早就翻了倍,传感器根本测不到。
我当时跟那个设备主管说,你这两百多万的系统,还不如我花两百块买个手持气压表,天天去工位上测一遍来得实在。他尴尬得直搓手,说上面要的就是这个好看的大屏。
这就是现在行业里没人愿意公开的难题:
所有现行的气动系统验收标准,全是测静态的稳态压力,从来没有要求考核”距离工位3米以内、连续10个生产周期的瞬时波动幅度”。
大家都把主管道的平稳数据,当成整个系统的平稳。
至于进口替代的事,说句实在话,现在国产气动件的价格确实香,比进口的便宜一半还多。
但你要是拿标称的响应速度去算工艺参数,大概率要踩坑。
我去年对比过同规格的进口和国产精密调压阀,进口的响应时间实测是0.18秒,国产的标称0.2秒,哪怕刚装上去的时候跑合得再好,实际测下来是0.52秒。
差的那0.3秒,刚好就是大耗气设备启动的那个瞬时缺口,压力能掉0.04MPa。
没人会把这个实测数写在采购报告里,毕竟国产替代是硬任务,只要静态参数达标,动态的事,等出了故障再说。
我在车间摸了20年的气动管路,总结出来一句传了三代机修工的土话:
远表不算数,近罐才靠谱。
别总盯着机房里的总压力表看,那玩意儿离你干活的工位远得很,中间漏多少、掉多少,根本没人算。
真要把气动波动的问题解决了,别搞那些花里胡哨的数字孪生,先去每个工位旁边摸一摸进气管的温度,拿手持表测测连续10个生产周期的波动值,比啥都强。
对了,你们有没有碰到过那种翻遍了图纸、换遍了零件,最后发现就是气动波动搞出来的质量问题?
