“刚下线的3台起重机制动器,空载试抱轴都晃!”
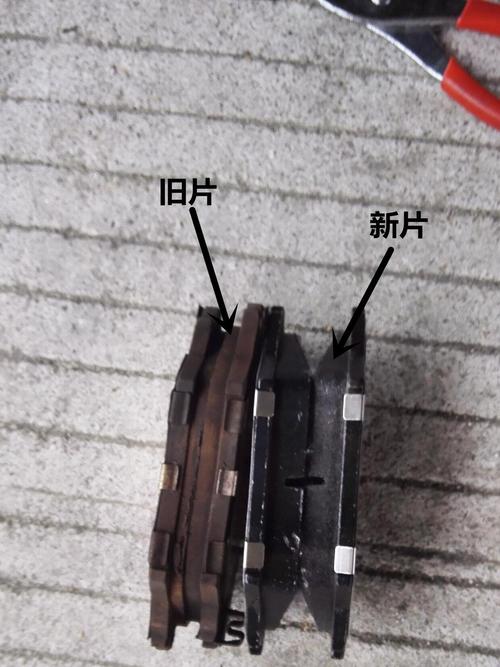
拆开来一看我就火大。新换的摩擦片磨得跟薄饼似的,边缘还烤得发蓝。哪来的高温?
哦,前一天下午客户临时提要求,要把制动响应时间从0.3秒压到0.15秒。采购没换高耐温的摩擦材料,就把锁紧弹簧的预紧力硬生生拧大了2圈。
你说气人不气人?为了赶交期,连最基本的磨损匹配参数都不调,新件装上去不卡才怪。
你以为的磨损,根本不是磨薄了那么简单
好多刚入行的小孩觉得,制动器磨损不就是摩擦片越磨越薄,到限位了换就行?
扯。
我给你算个实账。我们现在常用的干式盘式制动器,正常跑合阶段的磨损率是0.02mm/万次制动,要是超过0.15mm/万次,那肯定是参数拧错了。之前做过温度梯度试验,摩擦面温度一旦超过320℃,磨损率会直接跳12倍——高温下树脂粘结剂碳化,摩擦层直接掉渣,跟砂纸磨铁块似的。
现在行业里主流的摩擦材料就两条路线。
半金属片便宜。单片才42块。摩擦系数稳,0.38上下浮动,用了几十年都没大问题。就是磨下来的细铁屑,容易卡制动钳的导向销,拆一次要花20分钟。
陶瓷基的贵。单片118块。耐温能到520℃,高温下摩擦系数掉得少。就是娇气——刚换上的前3000次制动,摩擦系数会从0.42掉到0.21,得专门低速跑合,不然第一次满负荷抱轴就会打滑。
说实话,90%的中端供货都不会用全陶瓷摩擦片。大家都是把和制动盘接触的那层3mm厚的摩擦层用陶瓷材料,背衬全换成成本更低的半金属,整套成本能压下来60%。谁也不会把这个分层结构印在样本上,毕竟客户以为自己花的是全陶瓷的钱。
不同行业的磨损要求,差到能让你怀疑人生
别拿一套参数打天下。不同场景对磨损的容忍度,能差出10倍去。
先说港口岸桥的起升制动器。人家要的是“抱得住”,哪怕磨快一点都没关系。去年给宁波港做的那批货,我们给配的就是高摩擦系数的半金属片,允许的磨损阈值是8mm,比通用款高了3mm。为啥?港口的吊具动不动吊几十吨的集装箱,就怕制动的时候溜钩,哪怕半年换一次摩擦片,客户都愿意。毕竟溜一次钩的损失,够买10套制动器。
再说说光伏行业硅片切割机的进给轴制动器。这个要求就完全反过来——绝对不能掉磨下来的粉。前年我们给江苏一家光伏厂配的制动器,一开始用的普通半金属片,磨下来的细铁屑飘在切割腔里,粘在硅片表面,良率直接掉了7%。后来换了无树脂的陶瓷摩擦片,磨下来的粉是浅灰色的,我们专门在制动器壳上加了个带吸尘口的防尘罩,把磨屑直接抽走,良率才拉回原来的水平。
现在的新趋势里,藏着没人敢说的坑
这两年大家都在喊进口替代。之前我们做的高端制动器,摩擦片配方全是参考德国某品牌的公开资料,人家样本上写的寿命是100万次制动,我们照着做,测出来才62万次。差在哪?后来拆了人家的原装片做成分分析,才发现里面加了2%的芳纶纤维,能把摩擦层的抗撕裂强度提上去40%。我们之前为了降本,把这部分换成了普通玻璃纤维,谁也不会在内部报告里写“我们偷换了材料”,毕竟对外说的是“实现100%国产化替代”。
还有现在车间里新上的智能产线,都给制动器配了磨损传感器,实时把磨损厚度传到MES系统,听着高级吧?
坑也在这。现在的国标里,对磨损传感器的测量误差要求是±0.5mm,但是实际车间里的振动、油雾,会让传感器的读数飘1.2mm。经常出现“摩擦片还剩3mm就报该更换”的误报,工人嫌烦直接把信号线拔了。没人提这个事儿,毕竟传感器是各个厂家自己配的,没有统一的车间环境校准规范,真要追责都找不到对应条款。
干了20年车间,我常跟身边的小孩说,制动器磨损这事儿,“三分靠设计,七分靠拧螺丝的手感”。
你弹簧预紧力拧多了半圈,摩擦面温度高50℃,磨损率涨3倍;跑合的时候没按规定低速磨半小时,上来就满负荷跑,摩擦面有硬点,磨出来的沟能卡得住硬币。
书本上的参数是死的,车间里的油雾、振动、工人的操作习惯,是活的。
你们车间有没有碰到过,明明按样本参数选的制动器,刚上线3个月就磨穿的怪事?
