上个月夜班的事,现在想起来还窝火。
质检台扔过来一摞渗碳后的齿轮,是给新能源客户做的减速器行星轮。三坐标测出来的齿形偏差超了0.03毫米,客户的采购在电话里声音大的全车间都能听见,说要扣整整8万的货款。
我趿着劳保鞋跑过去,指尖蹭过齿面,凉得扎手。
不是磨齿的锅。
是滚齿那道工序的余量歪了。
查机台日志,晚班的小伙子刚上岗两周,把轴向窜动补偿值设成了0.012——那是新机出厂的默认值,我们这台老机跑了快10年,实际窜动早磨到0.027了,他拿说明书的参数硬套,不翻车才怪。
说实话,那天我把小伙子骂了一顿,转头就给他塞了根烟。毕竟谁刚上机的时候没踩过坑呢?
别光看参数表,机台的脾气比参数重要
好多人刚接触数控滚齿机,上来就翻说明书的参数,觉得转速越高、精度越细就是好机台。真在车间待久了就知道,机台是有脾气的。
我们这台跑了12年的老Y3180数控改造款,主轴转速范围是30-300r/min,干m=3的硬齿面,吃刀量一般设0.8mm,换刀后必须跑合15分钟,不然前20件的齿面全是不规则的刀痕,根本没法给客户交差。
现在行业里的滚齿机分两条路走,一条是进口品牌主打的高速干切路线,配涂层硬质合金滚刀,不用切削液,滚刀转速能到1200r/min,单件节拍能压到45秒。好处是省了切削液的处理成本,车间里也没有满地的乳化液。坏处是真贵——一把进口涂层滚刀要1200块,干硬料的话寿命只有800件,而且夏天车间温度超过32度,主轴的热变形直接把齿向偏差带偏0.02,补参数都要算半天。
另一条是国内厂现在主流的湿切路线,用普通高速钢滚刀,配乳化液冲屑,转速也就200多r/min,单件节拍120秒。但是滚刀自己在车间磨,一把刀成本不到200块,寿命能到3000件,车间温度飘一点,冲下来的偏差也就0.01,手动补一下就好。
这里说个行业里没人明说的妥协。好多厂买进口机的时候,宣传册上写的定位精度是0.001mm,实际安装的时候,为了赶投产进度,地基的防震沟只挖了30厘米深(国标要求是80厘米),机台垫铁的水平度只校了个大概,根本没到0.02mm/m的标准。跑个半年精度掉一半,最后还是要靠操作工凭经验补参数,和国产机没差。
不同行业的齿轮,根本不是一个活法
别觉得滚齿机是通用设备,换个行业的活,参数能差出去十万八千里。
就说新能源汽车减速器的配套活,之前给一个新势力的供应商做行星轮,m=2.25的模数,要求齿面接触斑点在齿高中部,偏差不能超0.015mm,每一件都要附三坐标检测报告。我们一开始拿原来做工业减速机的参数上机,滚出来的齿向带点鼓形,人家直接打回来整批返工。后来我们调整了径向进刀补偿,把机台连续跑3小时的热变形量提前算进去,连续跑了800件,抽检的偏差全在0.01以内,人家才签的长期协议。
新能源的活精,差一丝都不行。
矿山的活糙,差一厘都没所谓。

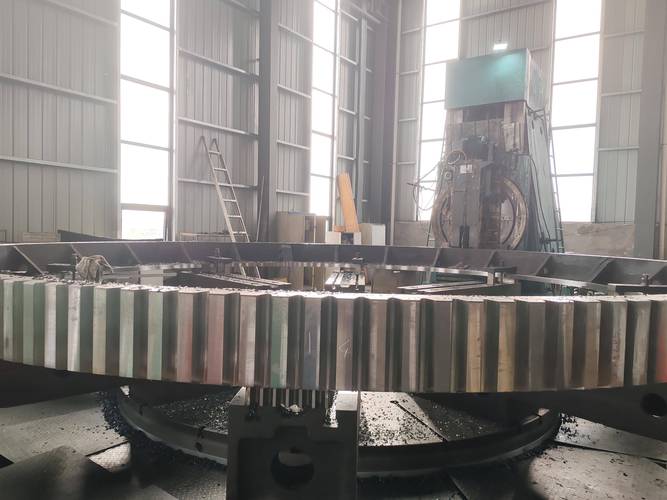
就像去年给山西矿机厂做的那批球磨机大齿轮,m=12的模数,客户根本不管什么齿形偏差0.01的要求,只要齿面没有崩刀,强度扛得住100吨的冲击载荷就行。我们当时直接把滚齿机开最大吃刀量,一次走刀留0.5mm的磨量,根本不用精滚第二刀,一把滚刀干20件,比之前精滚两遍的效率高了3倍,客户拉回去连探伤都不做,直接装机用。
说穿了,你要是拿做新能源的精度要求去做矿山的活,成本能翻两倍,客户根本不会要。反过来拿做矿山的糙活去给新能源做配套,分分钟要吃巨额罚单。
现在吹得凶的智能制造,藏着不少没说透的坑
这两年跑客户,一进车间就看见墙上挂着“智能滚齿车间”的大牌子,机台全联网,稼动率、废品率全在大屏上跳,看着是真高级。
我们厂去年给两台老机加了在线测量头,滚完一件直接测齿形,偏差超了自动补参数。之前每班次要抽10件拿千分尺量,现在系统自动抽,人力省了一半,废品率从2.1%降到0.8%,说实话,这钱花的是真值。
但是别信销售吹的“全无人滚齿车间”。这里有个行业里不愿公开的难题:现在的在线测量系统,能补齿形的偏差,但是测不了滚刀的实际磨损。一般干到400件,滚刀的后角就磨掉0.2毫米了,这时候再怎么补参数,齿面的粗糙度都会掉两个等级,最后还是要人上去换刀,哪来的24小时无人生产?我上次陪朋友去买进口干切机,销售说能全无人,我当场看了下他的自动换刀库,只放了3把滚刀,按每把刀干800件算,24小时要干2880件,换3次刀都不够,这不是纯纯忽悠人嘛。
还有个标准滞后的坑。现在新上的高速干切机,国家的精度检测标准还是10年前的,只测冷态下的主轴精度,根本不测连续跑8小时后的热变形精度。好多厂买的新机,冷态下测全达标,跑一上午温度上来了,精度掉了0.03,找厂家售后,人家拿盖了章的检测报告说符合国标,你根本没处说理去。
那些买了新机就想当甩手掌柜的老板,最后多半要在车间蹲到凌晨,等夜班的操作工把攒了半筐的不合格齿轮挑出来,再算清楚返工的成本到底比省下来的人工贵多少。
我们车间老师傅常说,滚齿机是个倔脾气,你摸透它的脾气,它给你出好活;你拿书本参数硬套,它就给你掉链子。
最后问一句同行:你们厂里的老数控滚齿机,现在实际的轴向窜动值是多少?有没有碰到过新机刚装完精度全达标,跑上半年就得靠操作工补参数凑活的糟心事?
