上周三早班刚到车间,就听见调漆组的小李蹲在地上骂娘。
整批1.2吨聚氨酯色浆全退了。
给东莞做高端沙发革的客户供的货,喷出来表面有针尖大的颗粒,人家裁好的皮面全废了。
查了一上午,工艺参数全对,原料批次也没问题——最后拆开三辊研磨分散机的中辊座,才发现轴承游隙超了0.03毫米。
就这0.03,差点把我们车间这个月的奖金全赔进去。
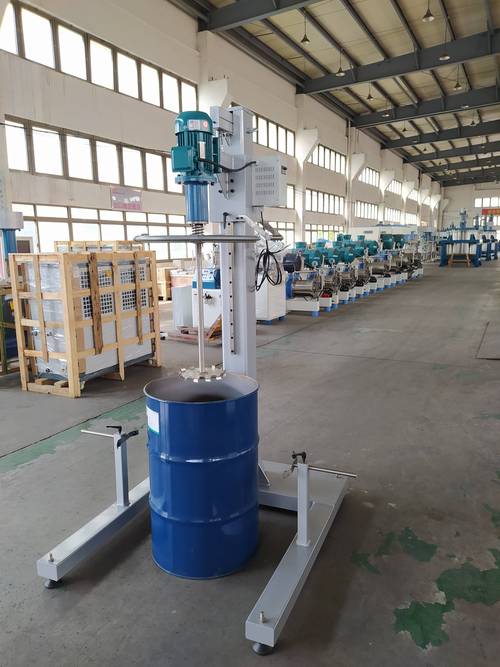
很多人觉得三辊机是车间里最不起眼的设备,平时安安静静转着,谁都能上去拧两下辊缝螺丝,真出了问题,才知道这东西的脾气有多难摸。
别信厂家的参数表,辊子的脾气才是核心
说实话,刚入行的时候我也被厂家的宣传册忽悠过。
说什么三辊机的剪切力是砂磨机的5倍,细度能到1微米以下,买回去才知道,全看你怎么调辊缝,配什么材质的辊子。
三个辊子的转速差是核心。我们车间用了二十年的固定配比,后辊108转/分,中辊36转/分,前辊12转/分,三倍的速差,剪切力刚好够撕开树脂包裹的颜料团聚体,又不会把料磨得升温超过40度。
辊缝的调整更有讲究,粗磨的时候吃刀量0.15毫米,精磨的时候压到0.02毫米,差0.01毫米,出来的细度能差5微米。
现在市面上的辊子主要分两种,冷硬铸铁辊和碳化钨喷涂辊。
冷硬铸铁辊一根才1.8万,硬脆性够,磨普通的建筑涂料色浆完全够用,就是不耐磨,要是磨钛白粉含量超过60%的高填料色浆,三个月辊面就会被硬颗粒拉出一道道沟,磨出来的料细度忽高忽低。
碳化钨喷涂辊一根要8万,耐磨度是冷硬铸铁的15倍,辊面抛到镜面之后,磨出来的料没有金属残留,就是脆,要是不小心掉个螺栓进去,直接能崩掉一块辊面,换一根就是小十万。
这里面的猫腻,行业里没人会主动跟客户说。
很多厂家卖碳化钨辊的时候,对外宣称辊面硬度能到HRA92,实际喷的涂层厚度才0.2毫米,硬度也就HRA85,光这一项,成本能降40%。
客户刚买回去的时候测,硬度够,用个一年多,涂层磨薄了,硬度直接掉下来,跟铸铁辊没区别。你要是不拿着硬度计挨个测辊面,根本发现不了。
换个行业用,三辊机的脾气完全不一样
不过话说回来,三辊机不是万能的,换个行业的物料,就得重新摸脾气。
去年给上海做食品软包装的客户改工艺,人家之前一直用砂磨机油墨,印在饼干袋上经常有针尖大的黑点,过不了食品厂的验厂。
我们去看了现场,发现砂磨机的锆珠磨损会掉微屑,混在油墨里根本筛不出来。换了三辊机之后,把辊缝压到0.015毫米,前辊通18度的冷却水,防止树脂遇热粘辊,磨出来的油墨细度稳定在3微米,过300目筛一点残留都没有,客户验厂一次就过了。
还有个做新能源导热硅脂的客户,前年找过来的时候,磨出来的硅脂装到IGBT模块上,经常因为有硬颗粒刮伤导热垫,出了好几起售后。
一开始我们以为是辊面精度不够,换了新的冷硬辊上去试,还是有残留。后来才想明白,导热硅脂里的氧化铝填料硬度高,普通辊面磨久了出细划痕,就会藏颗粒。
换了镜面碳化钨辊之后,先空跑48小时跑合,把辊面的细微凹凸全磨平,再磨料,过200目筛一点残留都没有。现在客户每条生产线上都配了两台三辊机,专门磨高导热填料的硅脂。
现在的三辊机,藏着两个没人敢明说的坑
这两年车间里的三辊机也慢慢变样了。
原来全靠老师傅用手摸出料的状态调辊缝,现在新换的两台机器,加了自动辊缝调整,还有在线细度检测,数据直接上传到MES系统,不用人盯着,省了两个操作工的人力。
进口替代的趋势也很明显。原来我们车间用的德国进口三辊机,一台要两百多万,现在国内厂家做的同参数设备,用了国产的高精度轴承和伺服电机,价格只要六十万,磨出来的细度稳定性差不了5%,很多中小企业都开始换国产设备了。
但是这里面的坑,真的没人愿意公开说。
第一个就是在线细度检测的水分。很多厂家宣传的在线闭环控制,用的是光电散射的检测原理,不同粘度的物料测出来的数值偏差能到20%。同样是10微米的真实细度,高粘度的色浆测出来显示7微米,低粘度的油墨测出来显示12微米。
真要靠这个数据调辊缝,出来的货十有八九要出问题。我们车间现在哪怕有在线检测,还是每半小时抽一次料,用刮板细度计手动测,对吧?
还有个更要命的问题,就是安全标准滞后。现在执行的三辊机安全防护标准还是2010年的,只要求装个固定挡板加急停按钮,根本没强制要求装红外安全光幕。
很多厂为了接料方便,直接把挡板拆了,省了两千多块钱的光幕成本。去年邻省的一个涂料厂,就是操作工的袖子被卷进辊缝里,整条胳膊都绞伤了,现在查下来,就是因为拆了挡板,没装光幕。
干了二十年车间,我从来不信那些吹得天花乱坠的理论参数。
我们车间老班长常说一句话:三辊机是喂出来的,不是调出来的。
啥意思?就是你天天守着这台机器,摸它的辊温,摸它的出料手感,知道今天的原料粘度高了半度,知道轴承用了三个月会有点间隙,比你对着一百页的工艺手册管用一百倍。
上次那个轴承游隙超了0.03毫米的故障,要是换个刚入行的操作工,可能磨个半年都发现不了,等客户投诉到家门口才反应过来。
你们车间用三辊机的时候,遇见过最邪门的质量问题是什么?
