上周三凌晨两点。
张工拍我工位的铁皮桌子,安全帽带全是汗渍。
刚下线的32块铝合金电池托盘,焊缝全是细密气孔——主机厂的QC早上八点准时到,这批货赶的是某新势力的SUV配套,晚交一小时违约金够我们全组发半个月奖金。
那台转了三年的新能源铝合金电池托盘激光焊接机还在嗡嗡转,红通通的焊头对着6系铝型材呲光,旁边废托盘摞得快到我腰了。
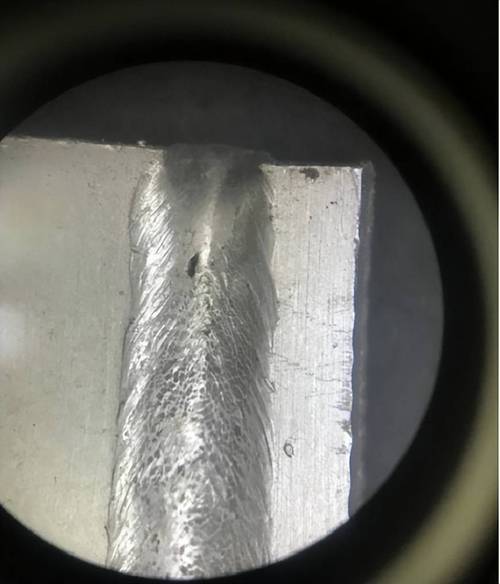
我当时爬起来摸了下保护气管子,好家伙,氩气流量飘到了30L/分钟,之前调的18L/分钟的参数,被上夜班的小年轻觉得”气大点焊得更牢”,直接拧到最大,气吹的焊缝位置的保护罩全乱了,空气全钻进去,不生气孔才怪。
调了二十分钟,把流量拧回正常值,重新试焊了三块,探伤过了,才敢让张工把之前的废件拉去重铣焊缝。
别光看参数,机台的“脾气”都是试出来的
干了这么多年,我最烦采购拿着厂家的宣传册跟我抬杠,说人家的机台焊接速度能到5米/分钟。
别信。
那上面的参数,全是在实验室里拿最好的料、最严的装配精度试出来的。到了车间,差一点都不行。
我们现在固定用的参数,是磨了三年摸出来的实底:焊接速度3.2米/分钟,离焦量固定在+2mm,保护气用99.999%的高纯氩,流量卡18L/分钟。三个数,差一个,焊缝的质量就要打折扣。
现在行业里跑的机台,说白了就两条技术路线。
一种是振镜扫描焊,焊头不用移动,靠振镜偏转激光束走焊缝,速度快,节拍能压到1分钟焊完一块托盘,但是对工件的装配间隙要求特别苛刻——间隙超过0.3mm,焊缝就容易出现咬边、塌陷。
另一种是固定光轴的焊接头,焊头跟着焊缝走,速度慢,但是容错率高,装配间隙到0.5mm也能焊透,不容易出废品。
说实话,很多刚入行的采购,光看振镜的参数表就觉得这东西高级,买回去才知道,自己厂的铝型材加工精度根本达不到要求,焊出来的东西全是废品。
不过话说回来,行业里有个大家都不说的妥协:很多厂为了赶节拍冲产量,把振镜的焊接功率从标称的4000W硬提到5500W,看起来速度涨了40%,但是焊缝内部的气孔率悄悄涨了3倍。平时做抽检探伤根本测不出来,等用户的车开个三五年,焊缝密封失效渗了水,那就是要召回的大麻烦。
不同的活,真不是同一台机台能通吃的
别觉得买一台新能源铝合金电池托盘激光焊接机就能接所有的活,差远了。
我们厂现在两个机台,一个专门跑乘用电动车的订单,一个专门跑储能电站的订单,参数根本没法通用。
就说乘用电动车的电池托盘,要求的是啥?
焊缝的气密性要做到100%氦检,漏率低于1e-6 Pa·m³/s——毕竟托盘是要装高压电池的,万一进点水,就是短路起火的大事。
去年给某新势力做的800V高压平台托盘,壁厚才2.2mm,我们一开始照搬之前4mm壁厚的焊接参数,焊一块穿一块,废了快两百块料。后来调了整整三天,把焊头的摆动幅度从0.5mm调到0.8mm,把峰值功率降了300W,才把焊穿的概率从12%降到0.1%以下,交期差点拖黄。
再说到储能电站的电池托盘,要求就完全反过来了。
储能的托盘要扛户外的极端温差,从零下40度的东北到零上60度的新疆,壁厚普遍要到5mm,对气密性的要求没乘用车那么极致,但是焊缝的抗疲劳强度要够,不能冻个几年就裂了。
去年给南方某储能项目做的第一批托盘,我们一开始直接套乘用车的焊接参数,跑了两周的盐雾测试,焊缝全出现了微裂纹。后来把焊接速度降到1.8米/分钟,焊完立刻送进时效炉做200度的去应力处理,连测了三批,才顺利通过测试。

大家都在喊国产替代,藏着的坎没人愿意说
这几年行业里的变化确实大。
早个七八年,我们车间用的全是德国进口的机台,一台带全套夹具的设备要280万,售后还要收每年10%的服务费,出点故障等工程师过来,至少要等一周,耽误的产能损失根本算不过来。
现在国产的同配置机台,全套下来才80万,精度差不了多少,工程师打个电话两小时就能到现场。我们去年把三台老进口机台全换了,跑合了三个月,稳定性跟之前的进口机台比,真没差多少。
但是有个事,全行业的人都在装看不见:现在的焊接参数,全是各厂自己摸出来的”土经验”,根本没有统一的行业标准。
同样是6061的铝型材,不同批次的氧化膜厚度可能差个0.02mm,之前调好的参数就全废了。我们上个月换了一批新供应商的铝料,光调参数就花了两天,浪费的料头攒了小半推车。
还有更扯的,很多厂家宣传自己的机台是”全自动无人焊接”,实际上到了生产车间,还是要配两个老师傅盯着,稍微有点型材错位,就得手动补焊。哪来的全自动化?真要做到无人,首先得把铝型材的加工精度、材料批次的稳定性拉齐,现在离那步,差得远呢。
我在车间摸了二十多年机床,常跟徒弟说一句话。
焊铝不擦氧化膜,等于瞎忙活。
不管机台的参数调得再漂亮,激光功率再高,保护气纯度再好,焊前一定要用不锈钢丝刷把焊缝位置的氧化膜刷干净,不然你费多大劲,焊缝里全是细密气孔,最后堆一堆废件,全是白干。
说穿了,这台看着金贵的新能源铝合金电池托盘激光焊接机,从来不是什么靠参数就能搞定的新鲜玩意,本质还是跟我们之前焊碳钢、焊不锈钢的老机床一样,得靠人磨、靠人试,那些藏在参数表背后的细节,才是真正值钱的东西。
对了,你们厂现在焊铝合金电池托盘的时候,碰到不同批次的铝型材,都是怎么快速调整参数的?有没有什么压箱底的小技巧?
