上个月凌晨两点,我被车间值班的小周电话喊起来,说3号冲压线的机械手又掉料了。
一整批0.8mm的冷轧板,直接砸在模具刃口上,崩了半块硬质合金刀口。算下来光修模加停线的损失,小两万没了。
小周蹲在地上挠头,声音都带着哭腔:”张工,上次厂家过来调的参数我没敢动,昨天换了批厚点的料,就成这样了。”
说真的,平时在车间里,没人会特意注意这个挂在料道上的机械手——它安安静静伸臂、抓料、送料,像个不用睡觉的老工人。可真掉链子的时候,你才会反应过来,当初选的冲压机械手厂家靠不靠谱,直接决定了你每个月的利润能不能落袋。
别听销售吹,选厂家先扒这几个硬参数
别听销售张嘴就报参数。重复定位精度这东西,静态测的数全是虚的。行业里能做到连续12小时满负荷运行,精度漂移不超±0.05mm的冲压机械手厂家,全国内数得过来的不超过12家。
好多厂家把机械手架在恒温恒湿的实验室里测出来的数,拿到你满是油污、温度波动能到15℃的冲压车间,根本不算数。
再说负载。别光看铭牌上印的额定20kg,那是静态举着的重量。你要看动态负载——就是机械手在0.5秒伸出去、抓料、缩回来的完整循环里,实际能带的重量。
我见过最离谱的,铭牌标20kg,实际高速运行的时候,抓个8kg的料,小臂晃得都能让真空发生器误判吸料状态。
还有个容易被忽略的点:气爪的夹持力,要能在车间气压突然掉0.2MPa的时候,还能稳稳抓住10kg的料不打滑。就这一个要求,能筛掉一大半凑数的小厂家。
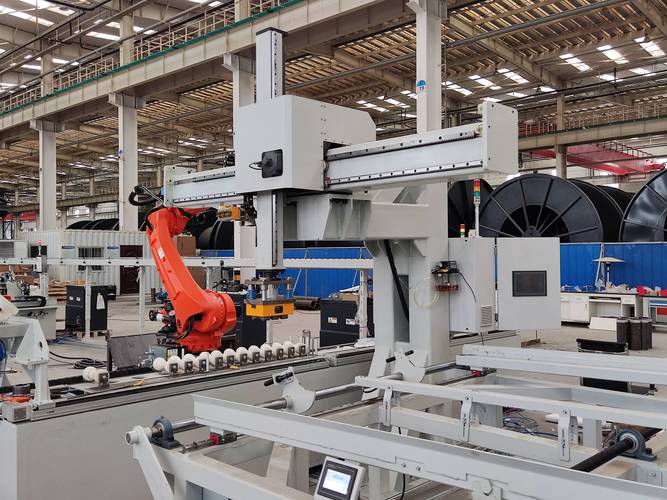
现在主流的冲压机械手,就两条技术路线。桁架式的,刚性好,跑高速的时候振动小,成本低,单台冲床连线的话,造价比六轴关节臂便宜40%都不止,缺点是灵活性差,换个料道、改个工位,基本要重新拧导轨、调水平,折腾大半天。
六轴关节臂的灵活,能跨三四个设备上下料,甚至能帮着把料翻个面、摆个位置,缺点是刚性弱,冲床旁边的振动全是高频的,用个两三年,减速机的间隙磨大了,定位精度直接掉一个档次。
这里有个行业内通常不说但实际都在做的妥协——大部分中小冲压机械手厂家,给六轴关节臂配的减速机,根本不是宣传册上写的那一款进口货。我去年拆过一个用了14个月的机械手,拆开小臂端盖一看,减速机的原厂钢印都被磨掉了,找对应的厂家问,人家支支吾吾说”不同批次配置有微调”。
啥微调?就是把标称的日本进口减速机,换成了国产的同尺寸替代品,单台成本直接砍一半。短期用根本看不出来,跑个两三年,间隙大了,送料偏个几毫米,最先遭殃的就是你花几万块做的模具。
不同行业的活,真不是随便哪个厂家都能接
别觉得机械手装上去就能用。不同行业的活,对厂家的要求天差地别。
就说家电钣金行业,做冰箱侧板、洗衣机内筒的,料都是0.8-1.2mm的冷轧板,单张5-8kg,节拍卡得特别死——单冲次要在8次/分钟以上,慢一秒,整条线的产能就打折扣。
之前我们找过一个专做汽车零部件的厂家来报方案,人家拍胸脯说他们的机械手能扛100kg负载,刚性绝对够。结果装完跑起来,因为手臂自重太沉,惯性大,节拍最多做到5次/分钟,根本达不到要求。
后来换了个专做家电钣金配套的厂家,把手臂的非受力部位壁厚减了3mm,去掉没必要的刚性冗余,一下就把节拍冲到了9次/分钟,精度还稳。你说为啥?人家做了十几年这个行业的活,知道你要的是快,不是能扛多重的料。
再说汽车结构件行业,做底盘悬挂、防撞梁的,料都是4mm以上的高强度钢板,单张二三十公斤,有时候还要机械手把料翻个面,做二次拉伸。
之前听隔壁汽配厂的老周说,他们图便宜找了个做3C电子的机械手厂家,装完之后抓20kg的钢板,手臂伸出去的时候晃得像荡秋千,第一次送料就偏了3mm,直接把模具的导柱撞弯了,停线修了三天,损失十几万。那个厂家的工程师还委屈,说”我们之前都是搬手机壳的,单重才几十克,哪知道钢板这么沉”。
你说找厂家的时候,要是不先问清楚人家之前做过啥行业的活,光比价格,那纯纯是等着交学费。我之前见过最离谱的,一个做五金小配件的厂,图便宜找了个做光伏硅片搬运的机械手厂家,装完之后,因为车间的油污太大,机械手的视觉相机一个月就糊得看不清料,厂家过来拆了擦,擦完没半个月又糊了——人家那相机本来是给无尘车间设计的,哪扛得住冲压车间的油雾啊。

现在行业里的新动向,藏着不少没人说的坑
这两年大家都在说智能制造,几乎每个冲压机械手厂家的宣传册上,都印着”对接MES系统””数字孪生””预测性维护”的字样。我跟几个厂家的技术总监私下聊过,这里面的水分真的不小。
说个行业内不愿公开的难题——现在整个冲压机械手行业,根本没有统一的通信协议标准。你找A厂家买的机械手,想接到B厂家做的MES系统上,人家根本不给你开放底层接口。要接也行,加钱,一次收个三五万的接口费就算良心的。
就算你花了钱把线接上,能拿到的数据也全是表面的——无非是”机械手运行中””故障停机”这种状态提示,至于什么减速机的实时间隙、伺服电机的电流波动、导轨的润滑状态这些核心数据,人家根本不开放。
之前我们厂上MES系统,之前合作的机械手厂家就咬着不开放底层数据,折腾了俩月,最后花了4万多做了个中间网关,才勉强把运行状态传上去,至于宣传里说的”提前7天预测易损件更换时间”,根本实现不了。
还有现在炒得很热的绿色制造,好多厂家在推全伺服的节能机械手,说比传统气动机械手省30%的电。我算过实际的账,确实能省,但是全伺服的机械手比同负载的气动款贵60%,对于那种一年开不了300天的小冲压厂,要靠省下来的电费把差价赚回来,得跑五六年才能回本,根本不划算。
至于这两年的进口替代,好多厂家说自己的核心部件全是国产的,价格比进口品牌便宜一半,我拆过几个用了两年的国产机械手,确实部件都是国产的,但是平均寿命比进口的差个3-4年。不过话说回来,对于那种做低端五金件的小厂,本来模具的寿命也就两三年,机械手用个三四年就够本了,倒也不是不能用。
昨天下午我去车间转,看到上次修的3号线已经正常跑了,小周在旁边盯着机械手的运行,手里攥着个小本子记数据。
我干这行22年了,见过太多厂家把参数吹得天花乱坠,也见过太多人因为图便宜,最后吃了大亏。
老车间里有句传了几十年的土话:机械手好不好,拉到料道跑三遭,掉料一次都算孬。
别管他是进口的还是国产的,别管他宣传的参数有多好看,你让他把设备拉到你自己的车间里,拿你自己的原料,跑满两个小时,看看精度稳不稳,看看会不会掉料,看看连续运行的时候有没有异常振动,比啥都靠谱。
你们车间选冲压机械手厂家的时候,遇到过什么糟心的事?评论区唠唠?
