凌晨两点半,硫化车间还亮着灯。
老周把刚拆下来的模具往工作台上一摔。“来看看,这飞边能当刀片使。”
我凑过去。一圈O型圈,分型面位置长出一层薄薄的胶边,厚度大概0.15毫米。客户装不上,整批退货。
模具是外地一家橡胶模具厂家做的。报价便宜,交期快。问题出在哪?分型面配合间隙大了。钳工装配时没研死。硫化一上压,胶料钻进去,飞边就出来了。
橡胶模具厂家这行,平时没存在感。出了问题,第一个被骂。

模具不是铁疙瘩,它是橡胶的“鞋楦”
很多人以为橡胶模具就是一块钢,挖个坑。错。
橡胶不是塑料。它受热会膨胀,硫化会收缩。收缩率多少?看胶种。天然胶1.5%到2.5%。丁腈胶1.8%到3%。硅胶能到3.5%甚至4%。
模具厂家要是不问胶料,直接按图纸开,基本等着扯皮。
关键参数就那几个。模温,150到170摄氏度。压力,平板硫化机每平方厘米30到50公斤。排气槽深度,0.02到0.03毫米。深了跑胶,浅了憋气。
别小看排气槽。一个密封圈模具,型腔64个,排气槽开错方向,废品率能从3%跳到20%。
主流路线两条。一条是模压模具,钢料用45#调质,或者P20,硬度HRC28到32。便宜,适合小批量,结构简单。另一条是注射模具,钢材用718或者S136,硬度能到HRC48以上。贵,但效率高,飞边少。
选哪个?看订单量。月需求低于5万件,模压划算。高于10万件,注射模具省人工。
行业里通常不说但实际在做的妥协——新模具第一次试模,不用新胶料。用回收胶、边角料。为什么?新胶贵,试模要打几十模。老板心疼。结果呢,回收胶流动性不一样,试出来的参数不能直接用。这事,模具厂知道,客户也知道。大家装糊涂。
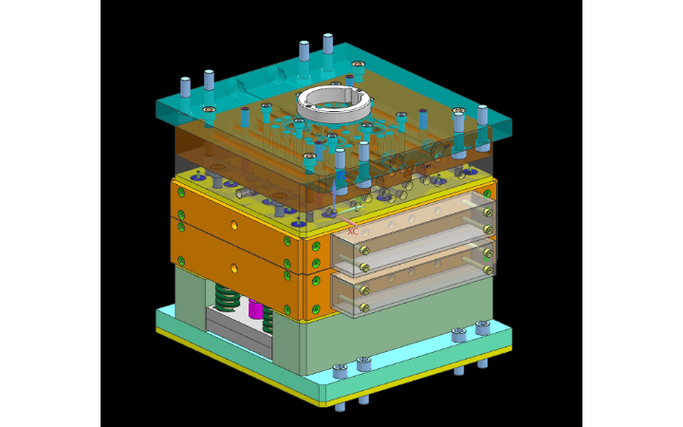
汽车密封圈和医疗硅胶件,要求天差地别
先说汽车行业。
发动机密封圈,耐油、耐温、耐压。模具要能承受160摄氏度连续生产。钢材不能软。型腔尺寸公差控制在正负0.05毫米。客户验模具,拿三坐标测。超差?返工。
有个真实案例。某新能源车冷却水管密封圈,模具厂交了模。试模时产品缺胶,拐角处总是填不满。查了半天,排气槽没开对位置。模温从150提到165,缺胶少了一半。又把排气槽从0.02改成0.035,才彻底解决。客户已经急得要换供应商。模具厂老板连夜开车送模,守在现场调了三天。
再说医疗行业。
硅胶喉罩、导管、面罩。要求更狠。不能有飞边。分型面要研磨到几乎没有间隙。抛光到镜面,Ra0.2以下。钢材还得防锈,S136或者2316。车间要洁净,模具不能有油污。
有个做硅胶面罩的客户。他们的模具,分型面用红丹合模,一点点检查。工人说,合模时手感要像吸住一样。有间隙?用油石慢慢推。一副模具修了半个月。产量不高,但单价高。模具厂赚的是手工钱。
汽车件拼效率,医疗件拼细节。同一家橡胶模具厂家,未必都能接。设备一样,人不一样。
智能、绿色、进口替代,暗礁在哪
这几年,模具厂也在上MES,装模内传感器。温度、压力、时间,全记录。听着高级。实际呢?很多小厂买不起。一套传感器比模具还贵。
绿色制造喊得响。废胶回收、无卤脱模剂。但回收胶掺多了,产品性能下降。客户不认。模具厂夹在中间。
进口替代是真事。以前高精密橡胶模具,日本、德国一副要30万。现在国产能做到8万、10万。寿命呢?进口模50万模次,国产模20万模次。差距在钢材和热处理。但很多客户用不到20万次。所以够用。
行业内不愿公开的难题——模具寿命没法承诺。合同写30万模次,怎么算?胶料腐蚀、工人操作、硫化温度波动,都能让它提前报废。模具厂说按标准保养,客户说按实际生产。扯皮。
标准滞后更麻烦。橡胶模具的排气槽深度,没有统一国标。每个厂按经验来。老师傅走了,图纸上没写,新人就抓瞎。同样一副模具,换个人修,效果完全不同。
还有一个风险。模具钢以次充好。客户要S136,供应商拿718冒充。光谱仪打出来成分接近,差一点。价格差三成。装到模具上,短期看不出。半年后生锈、磨损。客户已经付了尾款。

老师傅的土话,比手册管用
我师父以前说:“橡胶模具,三分设计,七分修。”
图纸画得再漂亮,钳工手不稳,白搭。
他还说:“排气槽是模具的命。深了跑胶,浅了憋死。宁可浅一点,让钳工慢慢修。”
手册上写0.02到0.03。实际呢?看胶料。硅胶流动性好,0.015就够。天然胶黏度高,得0.03。谁能一上来就知道?试。
试模废料率,最能看出一个厂的水平。废料率低于5%,算优秀。高于15%,别接精密件。
现在我问你一句:你们厂试模时,第一模敢用新胶料吗?还是继续拿回收胶凑合?
还有,模压模具到底要不要淬火?淬了,寿命长,但容易裂。不淬,好修,但容易塌。各位同行,你们怎么选?
