电话响的时候,我正蹲在喷房边上抽烟。凌晨两点十七分。
那头是合作了八年的一个轮毂厂老板,声音都劈了。一整班的产品,附着力过不了,指甲一抠,漆皮跟雪花似的往下掉。三百多只轮毂,全堵在线上。
他第一句话不是问怎么办。他说:“你们这设备是不是有问题?”
我当时就笑了。设备在那儿跪着呢,二十四小时没停过。问题在后面——前处理最后一道纯水洗,电导率飙到 320 μS/cm。正常值多少?我们要求 30 以内。
那槽水,三周没换了。省下的水费,赔掉的钱够买两台泵。
这就是涂装设备厂家的日常“存在感”。平时没人提你。出事了,第一个电话打给你。
那三个数字,才是真爹妈
干了二十年,我越来越不信“我们的设备能喷一切”这种鬼话。设备就是一堆铁,参数才是活的。
挑几个数字说。
膜厚。汽车外饰件,25 到 35 微米。工程机械、钢结构这些,干膜厚度能干到 120 到 200 微米。差了六倍。你在汽车件上喷到 120,漆膜内应力大,一磕就崩。你在挖掘机上喷 30 微米,半年就返锈。就这一个数,能定死你整条线的节拍、烘箱长度、喷房数量。
旋杯转速。静电旋杯,通常三万到四万五千转每分钟。转速低一点,漆雾粒径大,橘皮就上来了。转速拉太高,溶剂挥发跟不上,又会流挂。这个窗口窄得吓人。
喷房风速。0.4 到 0.6 米每秒。低了,漆雾倒灌,工件上落灰;高了,漆雾还没落到工件上就被抽走了,上漆率白白掉一截。
还有环境。温度 23 加减 3 度,相对湿度 60 加减 5 个点。听着啰嗦,湿度一超,水性漆立马给你脸色看。
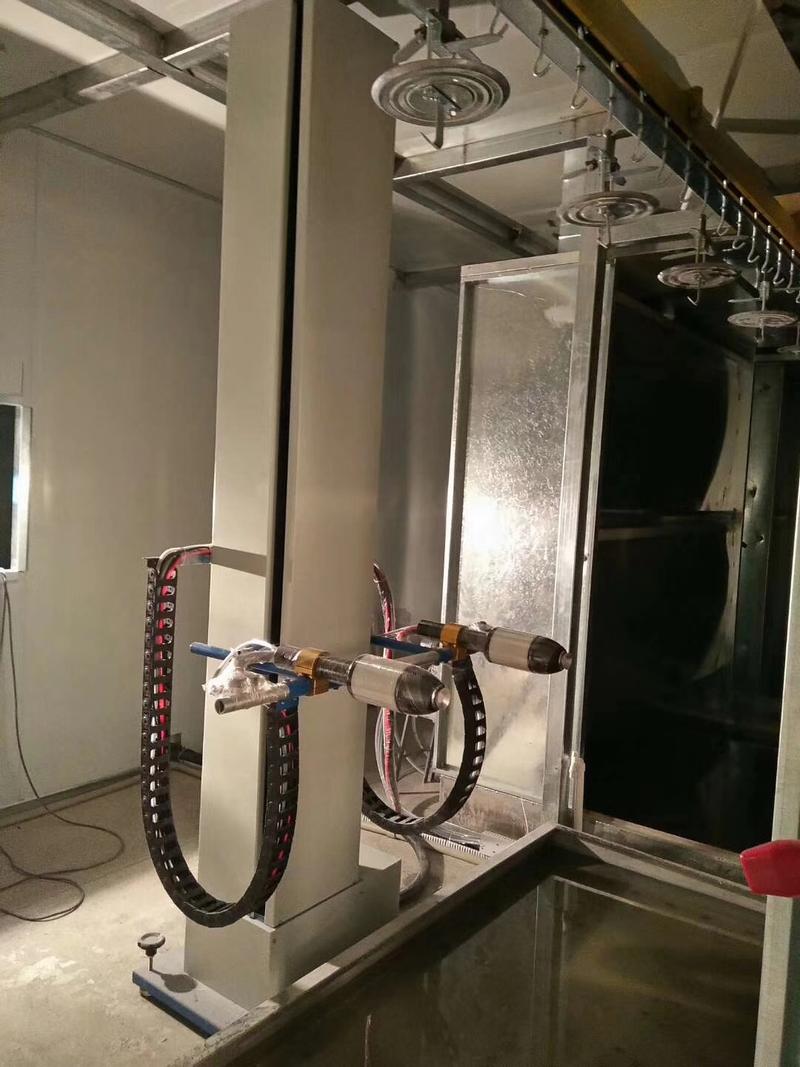
现在说两条主流路线。空气喷枪,和静电旋杯。
空气喷枪便宜、好调、换色快。但上漆率——说实话——三成到四成。剩下全进了水帘柜,变成漆渣,还得花钱当危废处理。
旋杯呢?理论上能到七成。前提是漆的电阻率合适、工件挂得对、成型空气配得好。你要是拿一台旋杯去喷形状复杂的异形件,边边角角照样喷不到。
所以,行业内不太说、但实际都在做的妥协,我给你抖两个。
一个是粉末喷涂的回收粉。宣传册上写得漂亮,闭环回收,零浪费。实际呢?回收粉掺新粉,掺多少?看客户抠不抠。掺三成算良心,掺五成是常态。掺多了,粉末流动性差、上粉率下降、涂层耐候性打折。你测不出来,除非做几百小时的老化试验。
另一个是前处理的换水周期。设计书上写一个礼拜,实际三周。为什么?换水要停机,停机就是钱。这笔账,很多老板算得比我还清楚,只是不说。
轮毂和挖掘机,根本不是一回事
有人问,涂装设备不都差不多吗?差远了。
拿铝合金轮毂来说。这活儿的关键词是“面子”。色差、橘皮、光泽度,客户拿手电筒斜着照。多色换色,一个班换五六次,换色阀岛和管路清洗必须快、必须干净。轮毂是一件一件挂,节拍快,输送链速经常压到 2 米每分钟以上。
我见过一个真实的坑。某轮毂厂赶订单,换色时的清洗时间从 90 秒压到 40 秒。结果下一色开喷,头两百只轮毂边缘全是杂质点。返工。省下的那 50 秒,赔进去三天。

再看工程机械。挖掘机动臂那种大件,几米长,几吨重。关键词一下变成了“抗造”。前处理得酸洗或者抛丸,膜厚往 150 微米以上走,边角和焊缝的覆盖是老大难。挂具怎么设计?工件怎么转?烘箱得塞得进去,还得热风均匀,不能这边干了那边还黏手。
一个客户做港口机械,海边用的东西。他们的返锈从来不是大面积,都是从焊缝的针孔开始。为什么?喷的时候角度不对,边角“吃”不到足够的漆。机器换色换得再快,人不会拐弯,白搭。
智能、绿色、进口替代——牌是好牌,别打早了

这几年跑展会,满耳朵都是机器人喷涂、视觉检测、数字孪生。听着是真热闹。
我的态度:能上,但别指望它救你。机器人解决的是稳定性,不是原理。你前处理的水脏了,机器人照样给你喷出一堆废品,只是废得很均匀。
绿色这块更实在。水性漆替代溶剂型,VOCs 下来了,可车间湿度得控住,否则闪锈、流挂一起来。粉末替代液体漆,涂料利用率高,但换色慢、烘烤温度高、能耗反而往上走。
进口替代,是眼下最热的词。国产旋杯、齿轮计量泵、换色阀块,价格能砍掉一半。这个方向我举双手赞成。但有个行业里不爱公开的难题:便宜换来的往往不是省钱,是停线。进口件跑两年的密封,国产件可能一年就开始渗。齿轮泵的计量精度一年后飘 5%,颜色就出偏差。售后慢一天,你的线就多停一天。
还有个更隐蔽的。标准滞后。
你拿划格法去测 150 微米的重防腐涂层,本身就容易误判,厚膜该上拉拔法。可多少厂家还在用划格法盖章出厂?再说水性漆,改线之后的老管道、老泵体,腐蚀速度比你想的快得多,两年不到就开始结垢堵枪。这套经验,标准里写得含糊其辞。
环保督查一来,有些厂家拍胸脯说“都能过”。真到现场,RTO 的天然气表转得你心疼。谁都装看不见。
摸水、闻味、听声
回到车间。
我师傅教过我一句土话,用到现在:“漆是怕脏的,人是怕懒的。”
设备买回来是死的,参数是活的。图纸上那些数字,只是起点。
每天上班第一件事该干嘛?不是看屏幕。去摸一把前处理最后一槽的水,滑不滑。闻一下烘干炉出来的味儿,有没有溶剂残留。听一下输送链的声音,有没有抱轴的前兆。这些脏活,比任何看板都靠谱。
再补一个小经验:烘箱的温度表,一年至少拿标准热电偶校一次。我见过太多厂,表上显示 180℃,实际只有 160℃。差这 20 度,固化度就不够,附着力就飘。你调半年参数都调不明白,因为表本身在骗你。
最后留个问题给同行:
你们厂的烘箱温度表,上一次拿标准热电偶校准,是哪天?
