那批活,毁在一把“看着还能用”的刀上
凌晨两点,三号线的操作工小赵把电话打到我宿舍。
“师傅,孔又大了,通规过不去。”
我赶到现场,地上摆着二十多个刹车盘。卡尺一量,孔径比上限大了0.04毫米。不大。但客户不要。车床还在转,刀尖在外圆上拉出一道发亮的白印。拆下刀片,后刀面一条黑带,亮得刺眼。放大镜一看,磨损带宽度已经接近0.35毫米。
小赵说,这刀“看着还能用”。
这就是刀具磨损最坑人的地方。它不喊,不叫,不报警。它只是慢慢把尺寸、粗糙度、铁屑颜色一起带偏。等你发现,活已经干废了。客户投诉单也到了。
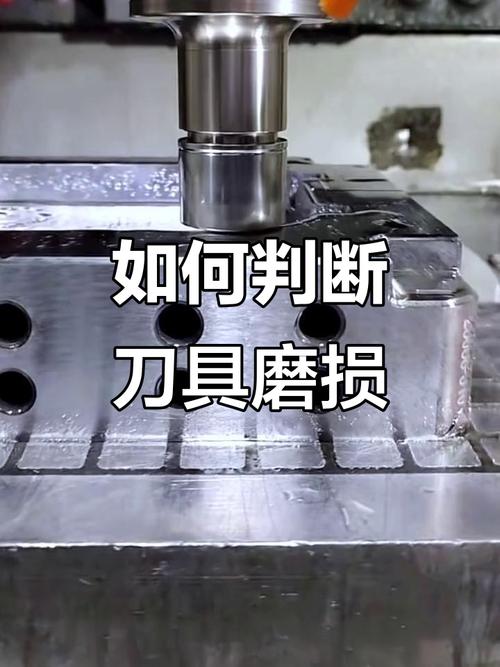
刀尖不是磨没的,是“热”和“力”合伙拆的

很多人以为磨损就是摩擦。太浅了。刀尖干活时,前刀面顶着切屑,后刀面蹭着已加工表面。三股力:剪切、挤压、摩擦。温度呢?切削区能到800到1000摄氏度。硬质合金红硬性好,可也不是铁打的。
磨损分几种。磨粒磨损,像砂纸慢慢蹭。粘着磨损,积屑瘤掉了,带走一小块涂层。扩散磨损,高温下钴从基体跑到切屑里。还有氧化、崩刃、热裂纹。每种死法,对应不同的参数。
磨损曲线分三段。初期跑合,几十秒到几分钟,后刀面磨掉0.05到0.1毫米。正常磨损,慢,稳定。剧烈磨损,一旦到了,温度、力、振动全上来,刀尖像被啃掉。
拿车削45钢举例。线速度180米每分钟,进给0.25毫米每转,切深2毫米,这是常用组合。线速度再往上提20%,刀具寿命可能直接掉一半。别问为什么。问就是温度。
吃刀量大了,切削力涨,振动大,崩刃风险高。吃刀量小了,反而在硬化层里蹭,磨粒磨损更快。别不信。
选刀怎么选?两条路。一条是涂层硬质合金。PVD、CVD,氮化钛、氮铝钛、氧化铝,一层层往上堆。便宜,通用,抗冲击还行。另一条是陶瓷或CBN。硬度高,耐热好,线速度能拉到400米以上。可它脆。机床刚性差一点,崩给你看。
行业内通常不说,但实际在做的妥协:为了降成本,把基体牌号悄悄降半档,涂层厚度报3到5微米,实际薄一点。再把后角加大,前期切削轻快,寿命曲线好看。可到了磨损后期,刃口强度不够,直接崩。用户骂娘,供应商说“工况不符”。对吧,都懂。
汽车刹车盘和航空叶片,刀子的死法完全不同
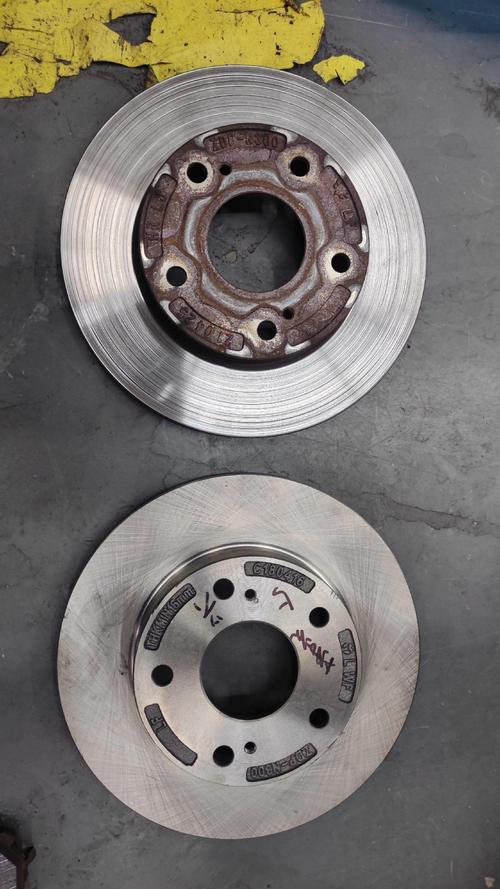
先说汽车刹车盘。灰铸铁,大批量,节拍快。一天几千件。刀具磨损要求是什么?尺寸稳定、粗糙度稳定、换刀可预测。这里不怕慢,怕停线。一把刀从400件换到260件换,整条线节奏全乱。
有个真实案例。某刹车盘客户,原来每把刀加工420件。突然降到260件。查参数,没变。查机床,没变。查来查去,毛坯硬度从190HB涨到230HB。铸铁里的珠光体多了,刀具后刀面磨损快,工件表面出现振纹。客户不认,说毛坯按标准来的。标准?标准只卡范围,不卡上限。这就是扯皮。
再看航空发动机叶片。钛合金、高温合金。这批活,刀具磨损不是换不换刀的问题,是表面完整性的问题。磨损0.15毫米,切削力可能涨30%。颤振一来,叶片型面超差,表面烧伤,甚至金相组织变化。直接报废。一个叶片多少钱?不说了,心疼。
有回铣钛合金叶轮。操作工说声音不对。我让他停机。刀片后刀面才磨了0.12毫米,看着还行。可切削温度已经上来了。换刀。继续干。声音立刻干净。要是再撑十分钟,这把叶轮可能就废了。
所以同样叫刀具磨损,汽车行业要的是寿命可预测,航空行业要的是磨损不许越界。一个算经济账,一个算安全账。
智能监控、绿色切削、进口替代,暗礁在哪

现在都在讲智能制造。主轴功率、声发射、振动、视觉,全上。说是能预测刀具磨损。听着好。可现场呢?数据训练用的是实验室样本,现场断刀、崩刃、打刀样本太少。模型一遇到毛坯硬度波动,就懵。误报多了,操作工直接关掉。到头来还得靠人。
绿色制造也是。微量润滑,MQL,切削液少用甚至不用。环保。可刀具磨损呢?冷却能力下降,热裂纹敏感。尤其不锈钢、高温合金,刀尖温度一高,扩散磨损加速。省了切削液的钱,多花了刀片的钱。这笔账,不是每个老板都愿意算。
进口替代,国产刀具进步很快。有些牌号,加工钢件,寿命能做到进口的八成,价格一半。可批次稳定性是暗礁。同一盒刀,前五片好好的,第六片涂层附着力差,干几十件就剥落。操作工不敢说,说了要停产。只能偷偷换掉。这就叫“暗亏”。
还有个难题,行业内不愿公开:刀具寿命管理数据,经常被人为修饰。为了产量,磨损刀继续用。为了考核,把换刀记录改漂亮。结果呢?质量事故一追,数据全对不上。标准也滞后。ISO 8688 那套刀具寿命试验,和现场工况差太远。磨损判据VB=0.3毫米,精加工嫌宽,粗加工嫌严。可标准不改,大家只能凑合。
老师傅一句话:听声、看屑、摸温度
我在车间干了二十多年。干久了发现,最管用的还是土办法。
听声。正常切削,声音是“沙沙沙”。一旦变成“吱吱”或者“咚咚”,刀尖要么磨了,要么崩了。
看屑。钢屑颜色发蓝发黑,说明温度高了。铸铁屑变成粉末,说明刃口不锋利了。
摸温度。停机,摸工件。烫手,别犹豫,换刀。
老师傅有句话:“刀不快,不是活糙,是钱在冒烟。”
可话说回来,现在机床越来越快,材料越来越难,刀具越来越贵。光靠耳朵,够吗?
你们车间换刀,是看时间,看声音,还是信系统?
