去年秋天,我一个做减速机装配的老朋友打电话来,声音哑得像砂纸。他说,一批风电偏航轴承压装,过盈量算错了0.02毫米。就这0.02,整条线停了三天。轴承内圈涨大,跑外圈,异响。客户直接退货。
他问我:这厂家到底怎么选的?
我没直接回答。因为这个问题,我自己也交过学费。压装过盈量这东西,说起来简单——两个零件,一个套一个,靠材料弹性变形产生抱紧力。但真到选厂家的时候,你会发现,市面上能做压装设备的,一抓一大把;能真正把‘过盈量’这三个字吃透的,凤毛麟角。

别光看压机品牌,先看他们懂不懂‘过盈量’怎么来的
很多厂家,你跟他聊,他满嘴都是‘伺服压力机’、‘力位移曲线’、‘闭环控制’。你问他:我这个工况,材料是40Cr调质,配合直径80,过盈量给多少合适?他愣一下,然后说‘这个要看您的设计’。废话。我要的是你的经验值,你的数据库,你之前做过的类似案例。
判断方法很简单:让他提供三份不同行业的压装工艺方案。注意,不是设备样本,是工艺方案。里面有没有过盈量计算依据?有没有考虑材料屈服强度?有没有热膨胀系数修正?如果拿不出来,或者拿出来的方案千篇一律,那基本可以pass了。
还有一个硬指标:压装力的重复精度。这个参数,样本上写的和实际跑出来的,往往是两码事。我见过一家,样本写±1%,实际连续压100件,波动超过5%。怎么测?别信他的出厂报告。让他带设备到你现场,用你的工件,连续压。压完用气动量仪测内径,算过盈量实际值。这个数据骗不了人。
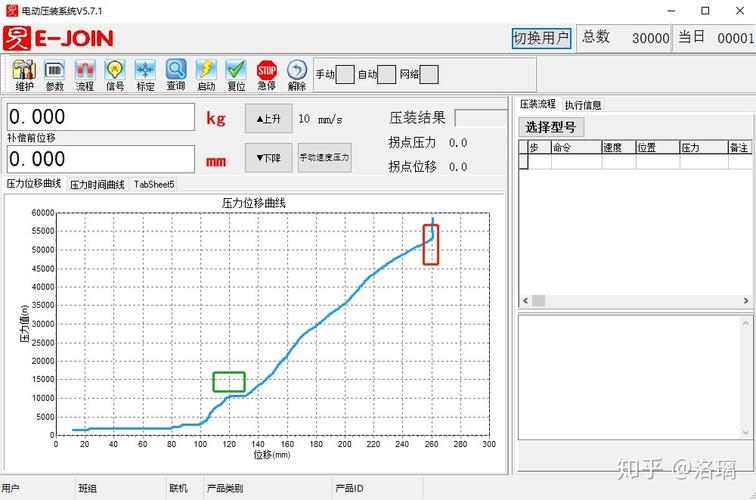
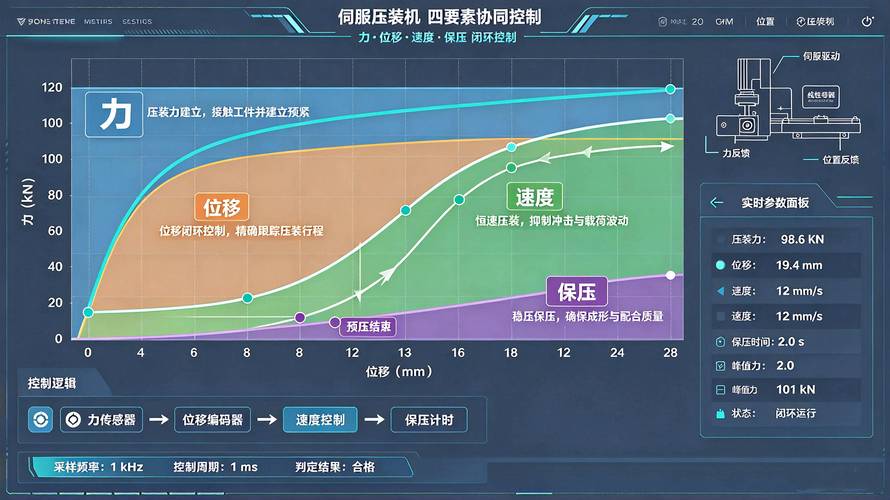
再一个,异常工况的处理逻辑。压装过盈量最怕什么?怕压歪、怕压偏、怕压力异常升高还继续硬压。好的厂家,他们的控制系统里,压力-位移曲线是带‘包络线’的。一旦曲线跑出包络区,设备立刻停机报警。差的厂家呢?就一个简单的压力上限,到了就停,但曲线早就不对劲了。你问他包络线怎么设,他跟你讲‘可以调’。调什么?调多少?说不出所以然。
售后响应也值得较真。压装线停一天,损失可能够买一台设备。我有个原则:问厂家,你们在华东(或你所在区域)有几个专职售后?注意,是专职。不是那种‘我们代理商可以支持’的。代理商支持,隔一层,急死你。还有一个细节,问他备件库在哪。如果备件要从国外发,那交期……你懂的。
我打过交道的几类厂家,各有各的脾气

一类是日系背景的压装专机厂。比如像‘不二越’那种路数的。他们的特点是什么?过盈量控制逻辑极其保守,甚至有点‘死板’。压力曲线包络线设得很窄,稍微有点异常就报警。好处是,废品率极低。坏处是,有时候你觉得‘这明明能过’,它就是不让你过。适合什么场景?大批量、高节拍、对一致性要求变态的,比如汽车转向节、电机轴承压装。
一类是德系背景的伺服压装系统集成商。比如像‘Promess’这种。他们的强项是力位移监控算法,采样频率高,曲线分析细。你跟他聊过盈量,他能跟你聊到材料的应力应变曲线。价格嘛,确实贵。但如果你做的是精密减速机、谐波减速器这类,过盈量公差带只有几微米,那这个钱不能省。
还有一类,是国内做非标压装线起家的。这类厂家,怎么说呢,参差不齐。好的,是真懂工艺,能根据你的工件给你改夹具、改控制逻辑。差的,就是买个伺服压机,套个机架,编个PLC,就敢叫‘压装专机’。怎么区分?看他的技术负责人,是不是从装配一线干上来的。如果是,聊十分钟你就能感觉到——他问你的问题,比你还细。比如他会问:‘你这个过盈量,是设计值还是实测值?零件表面粗糙度多少?压装时涂油还是干压?’这些问题,外行问不出来。

采购规模不同,签约策略和避坑清单也得换
小批量、多品种,比如你一年就压几千件,品种还换来换去。这种情况下,别追求什么‘专机’。去买一台带力位移监控的伺服压机,配上柔性夹具。关键是,让厂家把过盈量计算软件给你培训到位。你自己的人得会算。因为品种一换,参数就得调。依赖厂家远程支持?等不起。
中批量、单一品种,比如一年几万到几十万件。这时候,建议你找厂家做半自动或全自动压装线。签约的时候,注意几个条款:第一,验收标准里必须写清楚过盈量CPK值。别只写‘设备合格’。写清楚:连续压300件,过盈量实测值CPK≥1.33。达不到,不验收。第二,包络线参数要作为验收附件。厂家调好的包络线,截图存档,双方签字。以后设备动过、修过,参数得能恢复。第三,备件清单和价格锁定。特别是伺服压头、力传感器、密封件。别等坏了再谈价。
大批量、高节拍,比如汽车Tier1那种,一年几百万件。这时候,你其实不是在选‘厂家’,你是在选‘合作伙伴’。建议直接找日系或德系的头部。合同里,除了上面那些,还要加一条:厂家必须提供过盈量衰减趋势分析。什么意思?就是设备连续跑三个月后,压装力有没有漂移?过盈量有没有系统性变化?好的厂家,他们的系统自带这个趋势记录功能。差的厂家,你问他要这个数据,他一脸茫然。
避坑清单,我列几条:
1. 别信样本上的精度。样本写±0.5%,实际能到±2%就算不错。一定要现场试压。
2. 别只看压机品牌。很多厂家用着顶级的伺服压机,但夹具刚性不足、导向精度差,压出来的过盈量照样一塌糊涂。
3. 别忽略温度。夏天和冬天,压装过盈量实测值能差好几微米。厂家有没有温度补偿?问清楚。
4. 别把过盈量当唯一指标。压装质量,还要看压入深度、压装速度、保压时间。这些参数,厂家能不能给你一套完整的工艺窗口?
5. 别签‘交钥匙’就完事。交钥匙工程,最容易在验收环节扯皮。验收标准越细越好,最好细到每一个传感器读数。
说到底,压装过盈量这个事,是个‘匹配’问题。零件匹配、设备匹配、工艺匹配。厂家选对了,后面省心;选错了,天天救火。我那朋友后来换了家供应商,过盈量公差带控制在0.005毫米以内。他跟我说,早该这么选。我回他一句:学费交够了,自然就会了。
