“李工!李工你赶紧过来!”小刘那嗓子,隔了两排工位都听得见。
我撂下保温杯跑过去。一截六米长的H型钢梁,刚从工装夹具上卸下来,搁在滚轮架上。肉眼可见,弯了。不是那种扭麻花的弯,是整根梁像被人从中间踩了一脚——拱起来将近十五个毫米。质检老周拿着卷尺,脸黑得能拧出水。
这是这批订单里第三根了。探伤全过,孔位也对,可它就是不直。用户不管你焊缝拍片多漂亮,装不上就是装不上。
干焊接二十三年,这种场面见得太多了。
那点热量,到底在闹什么脾气
说白了,焊接变形就是热胀冷缩闹的。熔化焊,电弧温度少说六千度往上。焊缝附近那一片母材,从室温猛地蹿到一千多度,再唰地冷下来。热的时候膨胀,周围冷金属压着它,它没处去。冷的时候收缩,周围又拽着它,它还是没处去。应力就这么攒下来了,攒到一定程度,要么把工件拉弯,要么在焊缝附近鼓包失稳。
你以为是焊缝在变形?不全是。热影响区那个宽度,用手工电弧焊,大概三到五个毫米;换成激光焊,零点五到一毫米就够。别小看这个差别,热影响区越窄,收缩量越小,变形的根儿就浅得多。

再说几个数。每米焊缝的纵向收缩,普通碳钢焊条电弧焊,大约能产生二到三吨的收缩力。什么概念?一根六米梁,如果焊缝布置不对称,这几吨力足够把它拉成弓。还有就是预热温度,碳钢冬天起码要一百五十度打底,高强钢有时候得两百五十度。不预热?冷得快,应力更大,变形更邪乎。
板厚也是个坎。六毫米以下薄板,最怕波浪变形,你压都压不住。二十毫米以上厚板,最怕角变形和扭曲。中间那个区间,八到十六个毫米,反倒是“最好焊”的厚度——刚性够,散热也还行。老师傅常说“十毫米是个分水岭”,话糙理不糙。
那怎么治?行业里两条路。一条是刚性固定法,把工件死死卡在工装上,焊完冷却再松。简单粗暴,夹具得多,装配应力大,有时候松开卡子它还是弹。另一条是反变形法,预先给它一个相反方向的变形量,焊完刚好抵消。这招灵,但对操作者经验要求极高——预变形量给多少?给少了没效果,给多了反向弯。我们车间老陈给某型号泵车臂架的预变形量,全在他脑子里,换个人就干废。
说实话,行业内通常不说但实际在做的妥协是:工艺卡上写的焊接顺序和参数,跟工人实际操作的,很多时候是两码事。活儿催得急,谁还管你从中间往两边焊?都是从一头干到另一头。工艺员心里也明白,睁只眼闭只眼。只要最后校形能校回来,这事儿就算过了。
不同行当,要求天差地别
干工程机械的和干压力容器的,对焊接变形的容忍度完全不是一个量级。
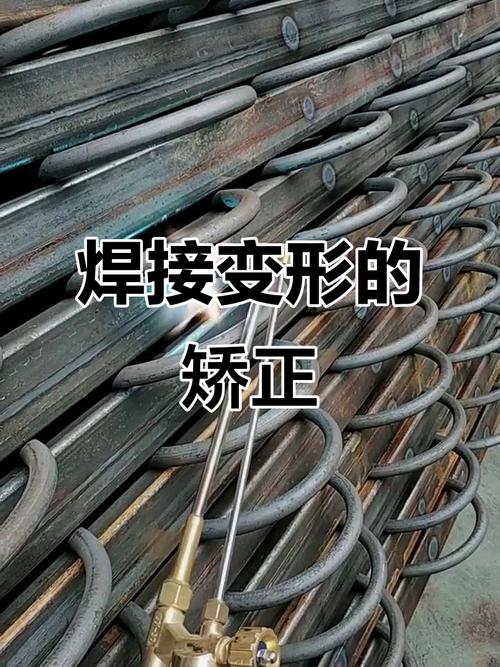
工程机械那个大臂,十几米长,焊完外侧看着挺好,装到车上发现销孔对不上。那怎么办?火焰矫正,局部烤红,拿千斤顶顶,或者用楔子劈。说白了就是硬掰。掰完再探伤,只要没裂纹,接着用。干这行的都知道,大臂没有不变形的,控制在千分之一点五以内就算高手。去年冬天,有个客户的旋挖钻桅杆,焊完扭曲了将近二十毫米,装不上车。最后是拿两个五十吨千斤顶对着拉,配合火焰烤,折腾了一整天。客户在旁边看着,一句话没说,走的时候递了根烟。那根烟比骂人还难受。
压力容器完全另一码事。你见过哪个储罐焊完敢用火焰烤的?不敢。那玩意儿有应力腐蚀风险,烤完性能就变了。所以压力容器的焊接变形,全靠工装和工艺顺序死磕。筒体纵缝,必须用马鞍形工装压住,焊完不能松,得等完全冷却。环缝更麻烦,两个筒节对接,错边量要求不超过板厚的百分之十,而且不大于两毫米。你稍微有点角变形,错边就超。超了怎么办?返工。把焊缝刨掉重焊。有些合金钢筒体,一道环缝返工三次,焊工脸都绿了。
前年有个做加氢反应器的厂子找我。他们一个Cr-Mo钢筒体,环缝焊完椭圆度超了八个毫米。我说你焊接顺序肯定有问题——四个焊工同时对称焊?那是理想状态。实际上四个人速度不一样,热量输入不均匀,不歪才怪。后来改成两个焊工,一人半圈,同时起弧同时收弧。好了一些,但还是靠焊后整体进炉热处理才把应力释放掉。
智能化和新材料带来的新麻烦

现在到处都在讲智能制造、焊接机器人。机器人确实稳,参数不会像人那样飘。但它也有个死穴:它不知道工件实际上长什么样。装配间隙大了两毫米,机器人照焊不误,热量输入全变了,变形也跟着变。所以现在有些厂子在上焊接机器人之前,先加一道激光扫描,把焊缝位置和间隙扫出来,实时调整。这套东西贵,小厂玩不起。
进口替代也是个有意思的事。以前高端焊材、焊接电源,很多靠进口。现在国产的慢慢顶上来了。可问题是,国产焊材的批次稳定性,有时候还是差口气。同一牌号,这批和上批的合金成分微调了,你焊接参数没跟着调,变形量就变了。这事儿挺坑人,但厂家不会在质保书上写“本批次收缩率略有波动”。
还有个行业内不太愿意公开的难题:焊接变形的预测,目前主流还是靠经验公式加有限元模拟。但有限元那套东西,材料高温性能参数——特别是高温塑性——很多时候是拍脑袋填的。不同批次的钢,高温性能差异能有多大?没人认真测过。所以你模拟出来的变形量,跟实际焊出来差个百分之三四十,太正常了。行业标准里对于焊接变形的允许偏差,更新也慢。很多标准还是八十年代、九十年代修订的,里面那些变形控制指标,对着现在的材料和结构,有的过松,有的又过严。有人较真提出来,回复往往是“按现行标准执行”。
现在的趋势是用低应力无变形焊接技术,比如随焊锤击、随焊冷却。听着挺玄乎,其实原理不复杂。锤击就是焊完立马拿小锤敲焊缝,把收缩应力打散。冷却就是焊完马上喷水或者二氧化碳,让焊缝快速冷下来,减少热影响区宽度。但实际操作起来,锤击的力度和频率,冷媒的流量和角度,全是手艺活。
说到底,干这行,图纸上的公差和工艺卡上的参数,参考一下就行了。真正决定成败的,是焊工手里那根焊条的角度,是层间温度摸着烫不烫手,是收弧的时候有没有把弧坑填满。老陈退休前跟我说过一句话:“焊完别急着松卡子,拿手背贴一下焊缝旁边,不烫手了再松。烫手就松,它准给你脸色看。”
手背测温,误差不超过十度。
那你说,现在的有限元仿真再先进,能算出我手背的感觉吗?各位同行,你们在车间里最信的那条“土经验”是什么?
