那台机器又趴窝了,这次是凌晨三点
凌晨两点五十七分,手机响了。值班的小张声音都变了调:“师傅,那台全液压的又不行了,产品尺寸飘了,一根针脚插不进,整批连接器全废,客户那边等着发。”
我赶到车间的时候,地上摊着一堆废品。治具上还卡着半截没顶出来的精密连接器,LCP料,一模十六腔,针脚间距0.4毫米。旁边那台老液压机还在嗡嗡响,油温表指针晃到了52度。
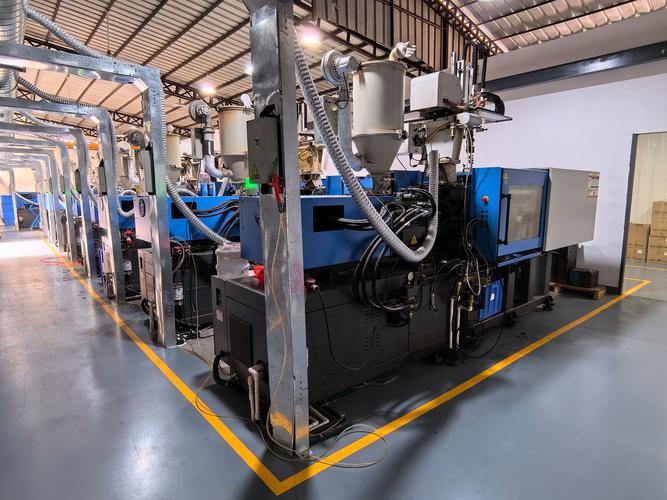
说实话,这东西啊,平时不出事的时候谁都不在意。一出事,全厂都盯着你看。尤其是做这种精密连接器的,公差以“丝”算,一根头发的粗细够你折腾三天。
那晚的问题其实很简单——液压油温度偏高,导致锁模力波动了大概百分之六。百分之六听着不多对吧?但在0.4毫米间距的连接器上,百分之六的锁模力偏差足以让模腔填充末端出现千分之一的缩水差异。产品废了,客户投诉了。
这就是精密连接器专用全液压注塑成型机的“存在感”。它不喧哗,但每一模都在拿捏那几丝的命运。
液压的心脏,你得摸透它的脾气
全液压注塑机跟全电动的不一样。全电动的用伺服电机驱动丝杆,响应快,精度高,重复精度能做到0.01毫米。但全液压的呢?靠的是比例阀和伺服阀控制油缸,能量密度大,锁模力从50吨到300吨可以做得非常扎实。
精密连接器这行当,主流的方案无非两种。一是全电动,二是全液压。前者省电、干净、静音,后者力大、耐操、便宜。那为什么还要买全液压的?因为做高温LCP或者PA9T材料的时候,模具温度往往要冲到150摄氏度以上。全电动的电机在高温环境里长期跑,伺服驱动器过热报警是家常便饭。全液压的皮实啊,油温控制好了,能二十四小时连轴转。
买机器的时候看什么?三个数你得盯死了。第一是注射重复精度,必须小于百分之零点三。第二是锁模力重复性,要控制在正负百分之一以内。第三就是油温波动范围,不能超过正负一度。这三个数不达标,后面全是扯淡。
行业内通常不说但实际在做的一件事——把系统压力调低百分之十,换取更平稳的低压保护段。牺牲一点速度,换那零点零几毫米的模具间隙。这是用产能换良率,台面上没人这么讲,底下都这么干。

还有,别迷信说明书上那个理论射胶量。真正吃料的时候,你得看螺杆的“吃刀量”——止逆环磨损了,实际射胶量少个百分之二你根本看不出来。等看到产品缺料了再去查,已经废了几百模了。
汽车电子和医疗,各吃各的苦
做汽车连接器的,最怕什么?震动和温度循环。发动机舱里的连接器,零下四十度到零上一百五十度来回折腾。全液压机在这里的优势是什么?慢速保压稳。因为密封圈那个位置,0.2毫米的壁厚差异就能导致装配后防水等级从IP67掉到IP54。我见过一个案例,某Tier1供应商用全电动做,数据看着漂亮,但装车后跑了三万公里就出现偶发性接触不良。后来换了全液压机型,把保压曲线拉长到八秒,问题解决了。
做医疗的就更邪乎了。一次性心电电极的连接器,要求无尘、无油、无飞边。全液压机有个先天短板——漏油风险。一根微小的油管接头松了,雾状液压油喷出来,整个洁净车间全完蛋。所以做医疗件的机台,必须用食品级液压油,而且每三个月换一次密封件,不管坏没坏。
我印象最深的是苏州一家做内窥镜连接器的厂子。他们有一台全液压机用了十二年,大修过三次。我问老板为什么不换新的,他说:“新机器我信不过,这台我摸透了它的脾气。哪天下午三点油温高了两度,我就知道四点钟要换料了。”这话听着玄乎,但干过二十年的都懂。
智能化是好事,但有些坑没人讲
现在都在讲工业互联网,注塑机也要上MES系统。全液压机上加装压力传感器和模腔温度传感器,实时监控每一模的曲线。听起来很美对吧?
但有个问题没人愿意摊开说——液压系统的迟滞效应。你从传感器读到压力波动的时刻,实际阀芯动作已经滞后了十五到二十毫秒。这零点零二秒对于普通产品没问题,但对于精密连接器,尤其是那些充填时间只有零点三秒的薄壁件,等你系统反应过来再去调,这一模已经废了。所谓的“实时闭环控制”,在全液压机上,目前还是个半吊子工程。
还有标准滞后的问题。现在行业里做精密连接器注塑的,很多还在沿用十年前的老国标。模腔压力传感器的安装位置、采样频率、数据格式,各行其是。你买A家的机器,配B家的传感器,接C家的MES,数据能通才有鬼。
进口替代倒是真的在提速。海天、伊之密这些国内厂家的全液压机,在锁模力控制上已经能做到和日系老牌掰手腕了。但液压阀件——尤其是高频响伺服阀——高端型号还是依赖进口。这是个暗礁,卡脖子卡在细节上。
老师傅的土话,你品品

我们车间老李退休前跟我说过一句话:“机器跟人一样,你糊弄它一时,它糊弄你一世。”
他那套经验法则,书上找不到——开机前摸油管,温而不烫是正好,烫手你就等着废品吧。听着糙,但你细想,液压油的最佳工作温度就是四十到五十度之间,靠手摸比看仪表盘更直接。当然,现在有红外测温枪了,但老李的习惯我还是留着。
每半年换一次液压油,别省这个钱。油里的金属颗粒会像砂纸一样刮伤阀芯,等到动作迟滞了再去修,阀体已经“拉荒”了,修不如换。
说到底,精密连接器专用全液压注塑成型机,它不是一台冰冷的设备,它是你车间里的老伙计。你对它上心,它就给你出好活。
最后一个问题留给同行们:你们那台全液压机,最近一次换液压油是什么时候?别翻记录了,凭记忆说,上次换油的时候,油放出来是什么颜色?
