凌晨两点,那声“抱轴”把我从床上拽了起来
2003年,我在一家重机厂做齿轮箱装配。那天电话响得跟催命似的。
“张工!精轧F5的减速机抱轴了!”
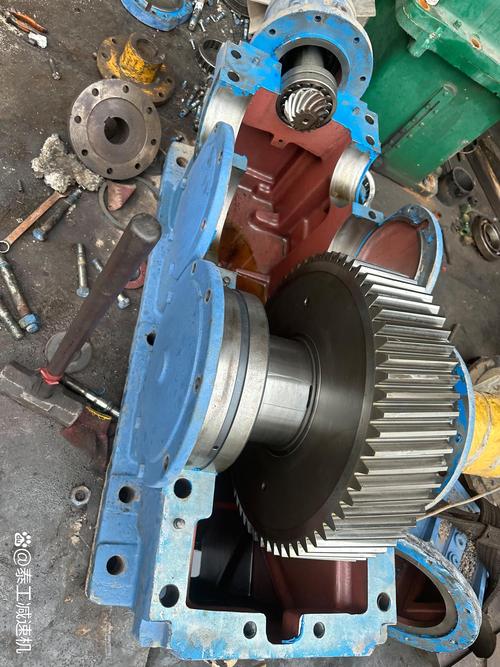
我鞋都没穿对就往外跑。赶到现场,一米多高的箱体烫得能煎鸡蛋。拆开一看,高速轴的大齿轮,齿面剥落了一大块。像被人用凿子硬生生凿掉的。
客户骂娘。我们赔钱。老板脸黑了一个礼拜。
那是软齿面齿轮箱。要是硬齿面的,也许扛得住?——也不一定。硬齿面不是万能药。但那一刻,我算是把“硬齿面重载工业齿轮箱”这几个字刻进了骨头里。

硬齿面到底硬在哪儿?别光看数字
说人话。齿面硬到58-62HRC,芯部还得有韧性,30-42HRC左右。这叫“表硬里韧”。
软齿面呢?调质一下,齿面300HB上下。有的更低。承载能力差多少?三到五倍。不是线性,是断崖。
怎么做到的?渗碳淬火。把低碳合金钢(20CrMnMo、17CrNiMo6这些)放进炉子,900多度,让碳原子往表面钻。钻多深?看模数。模数20的齿轮,有效硬化层深度得2.5到3.5毫米。渗层太浅,一磨就没了;太深,芯部韧性掉下来,齿根先断。
然后磨齿。5级、6级精度。齿面粗糙度Ra0.4、0.8。吃刀量一小点一小点地走。急不得。
行业里两条主流路:渗碳淬火+磨齿,氮化。
渗碳淬火,硬,深,扛得住重载。但变形大,必须磨。成本高,周期长。一套大箱子的齿轮,从锻件到成品,三四个月。
氮化呢?变形小,几乎不用磨。可硬化层太薄,0.3到0.6毫米,扛不住重载冲击。大齿轮用得多,小齿轮?悬。
说实话,行业里通常不说但实际在做的妥协——大模数齿轮渗碳后,磨齿余量留得保守,就为了“保渗层”。可磨量一少,齿形误差就压不下去。精度和承载,打架。你选哪头?客户只关心“什么时候交货”。

冶金跟矿山,根本是两回事
别以为重载就是重载。冶金轧机和矿山立磨,对硬齿面重载工业齿轮箱的要求,差得远。
冶金轧机——冲击。频繁正反转。今天咬钢,明天甩钢。齿根弯曲疲劳是主战场。齿轮箱要能“扛揍”。
矿山、水泥立磨——连续、低速、大扭矩。齿面接触疲劳是主战场。齿轮箱要能“熬夜”。
举两个例子。
某高线精轧机组,硬齿面减速机。齿面点蚀,从节线附近开始。为什么?滑动速度低,油膜薄。润滑油粘度选低了。客户嫌电耗高,偷偷换稀油。结果呢?点蚀。三个月,齿面麻点连成片。
另一个,水泥厂立磨主减速机。齿面微点蚀。看着不起眼。慢慢扩展成剥落。一停机,整条线趴窝。一天损失几十万。立磨减速机的硬齿面,要抗微点蚀,还得抗磨粒磨损。粉尘环境,油品一脏,神仙难救。
智能制造是好事,但暗礁也得说
现在都在讲进口替代。国产硬齿面重载工业齿轮箱,成绩有。风电、冶金、矿山,国产化率往上走。
可有个难题,行业内不太愿意公开——大模数齿轮深层渗碳的质量一致性。
炉子大,装炉量多,不同位置的碳势、温度,差一点点。渗层深度就飘。硬度梯度也飘。检测呢?抽检。切齿试块。可齿轮那么大,试块代表得了全部吗?
还有标准。ISO 6336、GB/T 3480,算接触强度和弯曲强度。但微点蚀,评价方法一直不够细。标准滞后带来的风险,就是设计时“算得过”,实际用起来“点蚀了”。谁来背锅?
智能制造说要上在线监测、数字孪生。好。但传感器贴在箱体上,测振动、测温度。齿面早期的微点蚀,它反应得过来吗?数据一大堆,真正有用的预警,少。
师傅那句话,我记了二十年
“三分加工,七分装配。”
土话。但真。
硬齿面齿轮,磨得再好,装配时啮合间隙不对,接触斑点偏到齿顶或齿根,照样完蛋。跑合没跑好,局部载荷一集中,点蚀、胶合,全来了。
还有油。油品清洁度不到NAS 8级,你齿轮再硬,也白搭。
所以,纸面上的接触疲劳极限、弯曲疲劳极限,是理论。车间里,装配师傅的手感、听声音的耳朵,有时候比计算书管用。
散会前留个问题:你们厂里那台硬齿面重载工业齿轮箱,最近一次换油,是按时换的,还是“看着还行”拖过去的?
