那天夜班,三号压铸机又趴窝了。操作工小赵冲我喊:周师傅,泵响得像拖拉机!我过去一听,心里咯噔一下。
不是电机轴承。是叶片泵。压力表在 1.8 MPa 上下抖,流量却掉了一半。
那台泵铭牌写着 100 mL/r,转速 1450 r/min,理论流量 145 L/min。低压?才 2.5 MPa。可它一坏,整条线停。
大流量低压叶片泵,车间里的隐形主角。平时没人夸,出事全找它。
夜班那台泵,响得像有人敲铁皮
客户也投诉过。上个月发出去的泵,对方说“没劲”。拆开一看,定子曲线磨出波浪。不是没劲,是内泄。
你猜怎么着?油液里全是黑渣。滤芯压差报警被短接了。操作工嫌换滤芯麻烦。哎,这种事儿,写进报告要得罪人。
可叶片泵就这脾气。它不跟你讲情面。油脏,先卡叶片;油热,先拉伤配流盘;油起泡,先掉容积效率。
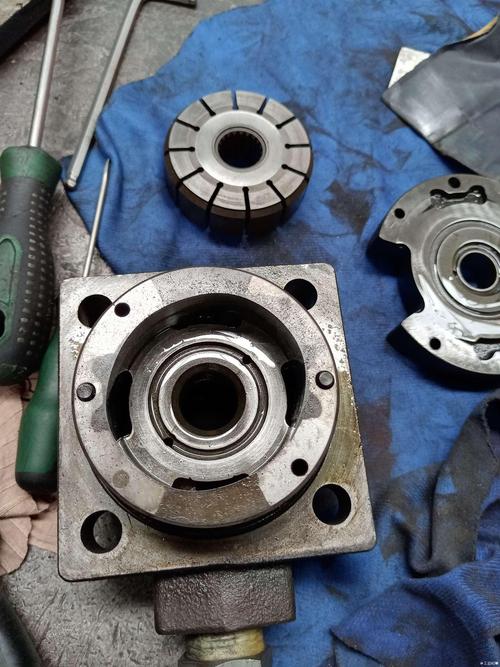
那天我们换了定子、叶片、配流盘。试车半小时,噪声从 82 dB(A) 降到 71 dB(A)。小赵说,早该拆了。
别被“低压”骗了,2.5 MPa 照样能咬人
大流量低压叶片泵,原理不复杂。转子槽里装叶片,转子转起来,叶片甩出去贴住定子内曲线。
两个叶片之间形成密封腔。腔越来越大,吸油。腔越来越小,排油。双作用泵有两对吸排窗口,径向力平衡。
关键参数就那几个:排量、压力、转速、容积效率、噪声。选型时,先看执行机构要多大流量。
比如压铸机慢压射要 120 L/min,你就得留余量。乘 1.2,选 145 L/min 左右。再看压力,低压系统通常 1.5 到 3 MPa。
别忽略转速。同样排量,1450 r/min 和 960 r/min,流量差一半。油温也关键。32 号液压油,最佳 45±5°C。超过 65°C,泄漏猛增。
技术路线怎么选?双作用叶片泵和单作用叶片泵,差别大了。双作用流量大、径向力平衡,但结构复杂,对定子曲线要求高。
单作用便宜,能变量,可径向力不平衡。大流量低压场景,多数用双作用。除非你要变量节能,才考虑单作用变量泵。
材料方案也有讲究。配流盘用粉末冶金,成本低,耐磨还行。铜基烧结,跑合好,抗咬合强,但贵。
行业内通常不说、实际在做的妥协?有。为了降成本,把定子曲线过渡区修圆一点。噪声好听了,效率掉一点。
还有叶片数。12 片改 10 片,摩擦小了,流量脉动大了。用户不懂,只知道便宜。厂家也不说。
更狠的是配流盘预压缩角。少做两度,加工省事。低压泵嘛,反正压力低。可噪声和回流就上来了。

说实话,这些妥协不是不能用。看工况。连续 24 小时跑,你就别省这点钱。间歇动作,另说。
钢厂连铸和压铸机,要的根本不是同一种大流量
先看钢厂连铸。那地方,热、脏、连续。液压站离结晶器不远,油温常年 55°C 往上。
大流量低压叶片泵在这里干什么?驱动振动装置、夹紧、冷却。要求抗污染,耐高温,长寿命。
压力不高,2 MPa 左右。流量要大,200 L/min 不稀奇。可油液清洁度经常在 NAS 10 级以上。
案例:某钢厂连铸线,泵寿命只有 8 个月。后来加了板式换热器,油温降到 50°C。滤芯换成 10 μm。
再后来,泵用了两年多。没别的原因。就是油干净了,温度稳了。
再看压铸机。完全另一回事。高频启停,慢压射、快压射、开合模,循环时间短。
这里要响应快,噪声低。压力 1.5 到 2.5 MPa,流量 120 到 160 L/min。泵经常在 0.5 秒内从零到满流量。
案例:一家压铸厂,100 mL/r 的泵,三个月断了三根叶片。拆开看,叶片槽有划痕。油液 NAS 12 级。
他们老板说,滤芯太贵。我让他算账。一根叶片断,停机损失够买一年滤芯。后来换了滤芯,半年没再断。

同样是大流量低压叶片泵,钢厂要“耐造”,压铸要“灵敏”。选型能一样吗?不能。
智能、绿色、进口替代,热闹背后有暗礁
现在都在谈智能制造。大流量低压叶片泵也跑不了。变频驱动、压力流量复合控制、在线颗粒监测。
变频确实省电。压铸机保压时,泵降速。可低频运行时,叶片甩不出来,容积效率掉得厉害。
绿色制造呢?低泄漏、可降解液压油、再制造。听着好。可降解油和传统密封材料不兼容,漏得更快。
进口替代也有进展。国产大流量低压叶片泵,在 2.5 MPa 以下,流量 200 L/min 以内,已经能打。
但配流盘材料、定子曲线磨削,还是差一口气。尤其批量一致性。三台泵,一台好,一台响,一台热。
行业内不愿公开的难题?清洁度。厂家知道,用户也知道。可谁都不想说透。
用户图便宜,买 20 块钱的滤芯。泵三个月抱轴。厂家拆开一看,油液 NAS 12 级。报告怎么写?写“油脏”?客户翻脸。
标准滞后也麻烦。很多试验标准按 6.3 MPa 额定压力测。可低压大流量泵实际跑 2.5 MPa。
噪声测试点不同,效率换算不同。标称“低噪声”,现场不一定低。你说这标准,是不是该改改了?
还有容积效率。低压区泄漏占比大。出厂用 46 号油测,现场用 32 号油。数据漂亮,现场打脸。

这些暗礁,不写进样本。可一线工程师得知道。
老师傅一句话:泵坏之前,油先坏
我干了二十多年。见过太多泵。大流量低压叶片泵,说娇气也娇气,说皮实也皮实。
老师傅的土话:泵坏之前,油先坏。你摸回油管,烫手不烫手?听声音,有没有忽高忽低?看压力表,抖不抖?
理论算得再准,不如现场摸一把。油温、油色、滤芯压差,比样本曲线管用。
还有一句:低压泵不怕压力低,就怕油脏、油热、油起泡。三样占一样,早晚抱轴。
所以啊,别光盯着泵。油箱、滤芯、冷却器、吸油管,都得看。吸油管漏气,泵吸空,叶片就敲定子。
你们厂的大流量低压叶片泵,是按压力选,还是按流量选?有没有被“低压”两个字骗过?
评论区聊聊。哪台泵让你半夜爬起来过?
