开平机厂家怎么挑?我用三台设备的学费,换来这份避坑清单

去年冬天,浙江一个做仓储货架的老板给我打电话,声音哑的。 他投的那条开平线,才跑了八个月。开1.5毫米镀锌板,对角线误差忽大忽小,最离谱的一批,两米的板子差三毫米。厂家来了两趟,第三趟开始提条件——差旅费一天八百,工程师工资另算。合同上明明写着“质保一年”。 他当初比了三家。报价差了将近四十万。最便宜那家不敢要,最贵那家觉得是宰人,就选了中间。现在回头看,他说,中间那家才是最坑的——便宜的那家起码自己知道便宜在哪。 这事我听过太多遍了。

报价单之外,我真正会盯的四样东西

第一样,他厂里有没有“母机”。 这话听着外行,其实特别实在。开平机的机架、牌坊、辊座,这些大件要保证平面度和同轴度,得靠大型落地镗、龙门铣、数控磨。你去看车间,如果这些设备是现成的、在动的、地上有工件的——那说明他核心件自己干。一台都没有,机架全靠外协,那精度就是碰运气。外协厂今天给你排单,明天给别人排单,热处理回火时间压一压,你也看不出来。 判断方法很简单:进车间先问一句——“机架是你们自己镗的吗?”然后看他眼睛。停顿超过两秒,支支吾吾说“部分外协”,你心里就有数了。 第二样,整平辊的来历。 辊子这玩意儿,是开平机的心脏。材质、淬火硬度、磨削圆度、镀铬层厚度,哪一个掉链子,出来的板子就有辊印、边浪。 别问“你们的辊子好不好”。这话问不出东西。要问:什么材质?热处理后硬度多少HRC?磨完圆度控制在多少?上的是哪家的磨床? 对方要是能报出具体数字,比如“9Cr2Mo,淬到HRC58到62,圆度0.005以内”,还愿意带你去磨床边上站着看,这人至少懂行。要是只回一句“进口的,质量你放心”,扭头就走,不亏。
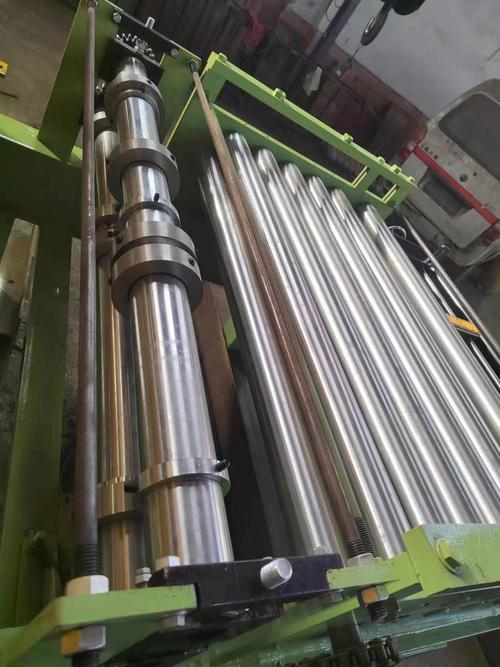
开平机整平辊组装配现场细节实拍照片
开平机整平辊组装配现场细节实拍照片
第三样,老客户的电话。 注意,不是让他给你客户名单。是让他给你三个以上、合作满三年的客户电话,而且最好是同行业的。 打电话的时候别问“他们机器好不好”,没人会当着供应商的面说坏话。要问具体的:换过几次辊?售后多久到?电气故障多不多?最要命的那次是什么问题? 一句真话,往往藏在一句抱怨里。比如“还行吧,就是去年那个伺服驱动器烧了,等了六天配件”。六天。你自己掂量。 第四样,装配现场的“脏乱程度”。 这个有点玄学,但准得吓人。 一个厂如果装配区地面满是铁屑、量具随手扔在机架上、工人拿角磨机现场修配孔位——那他装配靠的是“配磨”,不是“互换”。短期能用,用两年你就知道什么叫精度漂移。 反过来,装配区画着地标线,量具挂板归位,关键配合面上着防锈油用塑料布盖着。这种厂,报价通常不便宜,但设备能多用五年。
开平机厂家车间大型落地镗床加工机架现场照片

四种开平机厂家,哪一类值得你亲自跑一趟

国内做开平线的,大致能分几拨人。 一拨在江苏南通、海安一带。剪板机、折弯机起家,后来顺势切进开平线。优势是钣金底子厚,价格灵活,交货快。缺点是不少厂属于“接单—外协—组装”的轻资产模式,整线的电气联调和飞剪定尺精度,靠的是临时请来的调试师傅。同样一条线,换个师傅,效果能差一截。 一拨在广东佛山。主打不锈钢、铝板的薄板高速线,配套家电、建材、装饰板行业。他们对表面质量的理解比内地厂深,因为广东客户挑剔,一张板上有道划痕都要退货。做薄板、做镜面料的,可以考虑这一拨。厚板、高强钢,他们通常不接。 还有一拨在山东博兴、淄博一带。涂镀板、彩涂线的配套厂多,做厚板、做中低速重载线的经验足。价格压得很低。但要注意,他们的强项是“能用”,不是“精细”。对定尺精度要求0.5毫米以内的,谨慎。 第四拨,我个人最推荐的。江苏无锡、常州一带的中型专精厂,员工两三百人,一年交付二三十条线,主打整线交付——开卷、整平、飞剪、码垛一条龙。 为什么推荐这一类? 太大的厂,你几百万的单子排不进重点项目,项目经理手上有十来个活,你的线调试拖半个月是常态。太小的厂,工艺积累不够,遇到你没见过的料,他也没见过。 而这类中型厂,刚好卡在一个甜点上:有专职的机械设计、电气设计、工艺工程师各三五个;有自己的加工车间和装配车间;老板还在亲自盯项目。他心里清楚,一年就这二三十条线,砸一条就少一条。 判断这类厂,看两个东西。一是他的标准机型图册是不是自己画的,不是网上扒的;二是他敢不敢接“带料试机”——你把自己的板料发过去,在他厂里跑一整卷。 不敢接的,直接排除。
开平机整线出厂前带料试生产验收现场照片
开平机整线出厂前带料试生产验收现场照片

签合同前,我建议你抠这几行字

签合同前,我建议你抠这几行字
签合同前,我建议你抠这几行字
好,假设你已经选定了一家。接下来是最容易吃亏的地方。 先说付款。一百万以下的单机或者小线,别接受“预付五成”。合理的节奏是3-3-3-1,或者3-4-2-1。最后一笔10%或者20%,一定要压在“到厂调试合格、连续试生产72小时无故障”之后再付。这行里,钱在你手上,你就是甲方;钱付完了,你就是求人。 三百万到八百万的整线,务必做两次验收。第一次在厂家做预验收(FAT),你自己带料过去,测精度、测速度、测换型时间,签字确认后再发货。第二次在你自己的厂里做终验收(SAT)。两次的标准都要写进合同技术附件,不能只有一句“符合国家标准”。 然后是避坑清单,我列几条最常踩的: 一、所有口头承诺,全部写进合同附件。“我们用的是西门子电气”——写清型号,是S120还是G120,别只写品牌。国产替代和进口的差价,一条线能差十几万。 二、精度指标必须带前置条件。“定尺精度±0.5毫米”这句话是废的。要写成:在材质XX、厚度XX、宽度XX、速度XX米每分的条件下,定尺精度±0.5毫米。否则出了问题,他能有一百个理由说是你的料不对。 三、辊子写清楚。数量、直径、材质、硬度、表面处理、可修磨次数。辊子坏了换一套多少钱,提前问清楚,写进备件价目表。 四、质保期从哪天算。这条特别隐蔽。有些合同写“发货之日起12个月”,你的线在路上走一个月,在车间等基础两个月,装好就剩九个月了。要写:自终验收合格签字之日起12个月。 五、售后响应写死时间。“24小时响应”太模糊。要写:接到通知后X小时内给出方案,Y小时内(视距离)工程师到达现场,关键备件Z天内发出。超过约定时间的,按天扣质保金或者赔偿停机损失。 六、培训。别以为这是小事。一条开平线,操作工调不好张力,出来的板子就是废的。要求厂家提供不少于X天的现场培训,并且把操作手册、电气图纸、PLC程序备份、参数表一并交付。尤其是PLC程序——不给程序的厂家,等于把你锁死了。 最后说一句掏心窝的。 开平机不是快消品。它在你车间里至少要待十年。你买的不只是一台设备,是未来十年里,每次出问题时,那个电话能不能打通、那个人愿不愿意来。 多花三十万,买的是这十年睡得踏实。少花三十万,买的是接下来无数次深夜里的后悔。 这个账,其实不难算。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:开平机厂家怎么挑?我用三台设备的学费,换来这份避坑清单
文章链接:https://yxqcspc.com/19701/