凌晨三点,车间里那台数控钻床突然发出一声闷响。主轴抱死了。操作工小刘吓得脸都白了,赶紧拍下急停。我跑过去一看,主轴箱温度烫手,拆开发现前端轴承已经发蓝——烧了。厂家售后第二天才到,开口就说“操作不当”。扯皮了半个月。这事让我明白一个理儿:数控钻床厂家靠不靠谱,平时看不出来,出了事全露馅。
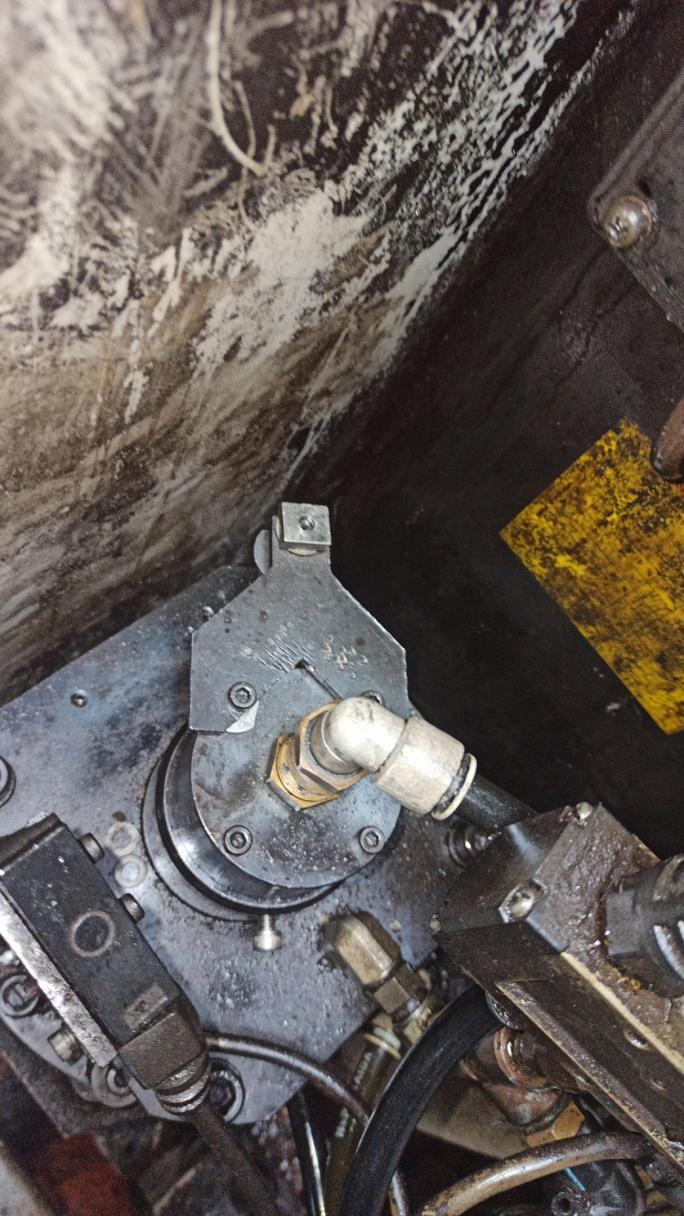
干了二十多年机加工,我待过的车间少说也有七八个。进口的、国产的、合资的,数控钻床厂家见了一茬又一茬。说实话,这行水太深。有些厂家把参数吹得天花乱坠,实际用起来全是坑。今天不聊虚的,就说说我踩过的雷,还有那些说明书上永远不会写的玩意儿。
机床不是铁疙瘩,它有自己的脾气
先弄明白数控钻床到底咋干活。简单讲,就是数控系统发指令,伺服电机驱动丝杠,带着主轴和钻头去指定位置,然后旋转、进给、钻孔。听起来简单对吧?但每个环节都能要命。主轴转速、定位精度、重复定位精度、快移速度,这四个数你得盯死了。我见过一台标称主轴最高转速 8000rpm 的机床,实际跑到 6000 就开始震,厂家说“建议不要长期高速”。那你要 8000 干嘛?
再说精度。定位精度 0.02mm,重复定位精度 0.008mm,这是很多厂家的宣传页数字。可你拿激光干涉仪一测,往往差那么一点。为啥?热变形。机床跑两个小时,丝杠伸长,主轴发热,精度就飘了。厂家通常不说这个,或者一句“建议恒温车间”带过。可咱普通车间哪来的恒温?夏天四十度,冬天零下五度,机床照样得干活。
现在主流技术路线就两条:硬轨和线轨。硬轨刚性好,吃刀量大,适合重切削,但速度慢,容易爬行。线轨速度快,精度高,但刚性差,重切削时震刀厉害。厂家一般怎么妥协?线轨机也敢标“重切削”,实际把导轨滑块换成低预紧力的便宜货,你吃刀量稍微大点,工件表面就全是颤纹。行业里很多人不说,但心里都清楚:标称切削能力,得打七折看。
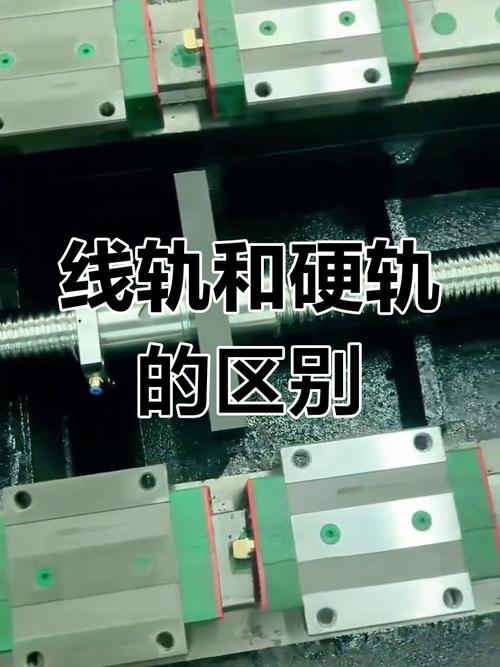
还有个更隐蔽的妥协——丝杠预拉伸。高精度机床必须做,但有些厂家为了省事,或者成本控制,直接不拉伸。用上半年,丝杠热伸长,反向间隙变大,钻出来的孔位置全偏。你找厂家,他说“正常磨损”。正常个屁。
汽车零部件和航空航天,要求天差地别
不同行业对数控钻床厂家的要求,那真是南辕北辙。拿汽车零部件来说,讲究的是效率、节拍、稳定性。我待过一家做刹车盘的厂,节拍要求 28 秒一件,多轴钻攻,一天干两千件。机床得皮实,换刀得快,排屑得顺。有次他们贪便宜买了个小厂家的数控钻床,结果刀柄跳动太大,钻头磨损飞快,每班换刀五十多次。操作工骂娘,老板后悔。
航空航天就完全另一回事。钻钛合金、高温合金,那材料粘、硬、导热差。机床刚性必须足,主轴扭矩要大,还得有内冷。要求孔壁粗糙度 Ra1.6,不能有毛刺,孔口不能有分层。我见过一个航空厂,用某品牌数控钻床钻钛合金,因为机床刚性不够,钻头折断在孔里,零件直接报废,十几万没了。后来他们换了台重型硬轨机,问题才解决。所以航空航天选数控钻床厂家,别看他广告吹得多响,先问一句:你们给谁家供过货?
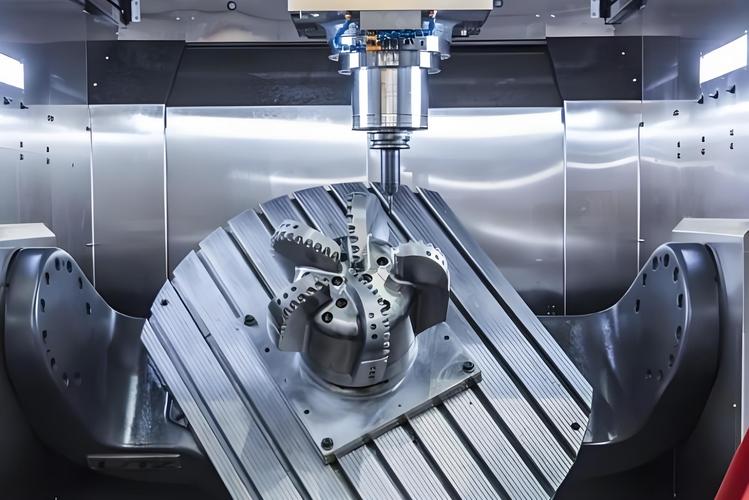
工程机械又是另一种玩法。钻大孔,φ30 到 φ50,铸铁件,余量大。这时候线轨机基本靠边站,得硬轨。而且得考虑铁屑处理,铁屑又长又卷,排屑器经常卡死。厂家如果没经验,排屑口设计不合理,你天天掏铁屑。
智能制造、进口替代,暗礁也不少
这两年都在喊智能制造。数控钻床厂家也开始加光栅尺、温度传感器、自动补偿。好事。但有些厂家就是贴个标签,弄个二维码,就说自己“工业4.0”了。实际数据采不上来,或者采上来的数不准。我见过一台所谓智能钻床,温度补偿功能开了还不如不开,反向间隙越补越大。
进口替代是个大趋势。国产数控系统像华中、广数,确实进步不小。但有些厂家为了抢单,把国产系统配在低端机床上,然后宣传“国产高端”。你买回去发现,系统功能被阉割,伺服响应慢,加工效率上不去。不过话说回来,价格确实便宜。一分钱一分货,别指望花国产的钱买进口的命。
绿色制造也是新动向。干式切削、微量润滑,减少切削液。但很多厂家只是把切削液关小,就敢叫“绿色机床”。实际刀具寿命下降,铁屑粉尘满天飞。这算哪门子绿色?
行业内有个不愿公开的难题:铸件时效处理。机床床身、立柱,铸件必须经过充分的时效处理,消除内应力。但有些厂家为了赶工期,自然时效时间不够,或者用振动时效糊弄。刚出厂时精度挺好,用半年就变形,精度全跑。你找厂家,他让你重新做基础,扯皮去吧。
还有标准滞后。现在的精度检验标准,很多还是老标准,静态测一下就算完。可实际加工是动态的,热态下的精度没人测。验收时按标准来,看着都合格,一干活就露馅。这个风险,买机床的人往往想不到。
老师傅的土话,比说明书管用
干了这么多年,我总结一句土话:买机床不是买参数,是买它的脾气。参数再漂亮,干起活来震刀、抱轴、跑精度,那就是废铁。你得看它吃刀时的声音,看铁屑的颜色,看连续跑八小时后的稳定性。这些,说明书上永远不会写。
还有一句:便宜没好货,好货不便宜。但贵的不一定对。关键看你的活儿。钻小孔、轻切削,线轨机足够。钻大孔、重切削,硬轨机才稳。别听厂家忽悠,什么“万能机型”,那都是骗外行的。
最后留个问题给同行:你们车间那台数控钻床,最让你想砸了它的是啥毛病?是热变形?是排屑?还是厂家售后爱答不理?评论区聊聊,让我也开开眼。
