上礼拜三,夜班。刚泡上茶,电话就炸了。
“张工,快来!三号线停了!”
我撂下杯子往车间跑。远远就看见那台倍速线跟死蛇一样瘫在那儿,链条卡在半道,一排工装板全堵在装配工位前面。操作工小刘急得满头汗,手里还攥着个内六角在那儿瞎捅。
说实话,这种事我见太多了。倍速线这玩意儿,平时不显山不露水,一出事就是全线趴窝。你去找厂家?人家第一句话准问:“你们平时怎么保养的?”
得,先解决问题。我拿手电往链条轨道里一照——好家伙,滚轮碎了一个,塑料渣卡在导轨接头处。就这一个几块钱的破轮子,停了线,整班产量归零。
这就是倍速线厂家的“存在感”。它在的时候你感觉不到它,它不在的时候你恨不得把它供起来。

别跟我扯参数,先看懂链条怎么跑
倍速线厂家销售最爱干的事是什么?发样本!
那张纸上密密麻麻全是参数:链条节距、滚轮材质、承载能力、线速度范围……我看着就头大。其实说白了,倍速线的工作原理跟咱们骑自行车链条一个道理。你踩脚蹬子,链条跑;工装板通过摩擦片卡在链条上,跟着走。
但关键就在这儿。
倍速线,为什么叫“倍速”?因为工装板的速度能比链条本身快,比例通常是2.5倍到3倍。靠的是什么?靠的是滚轮和导轨之间的摩擦系数设计。链条在下面跑,工装板在上面“飞”,就这么个简单的物理把戏。
可就是这个把戏,害了多少人。
我见过太多厂子,买倍速线的时候光看报价,哪家便宜买谁。结果呢?用了半年,链条拉长了,工装板爬坡爬不动,到了升降段就撞——撞一次,变形一批。你去找厂家,他说你负载超了;你说当初选型的时候怎么不说?
行业内通常不说但实际在做的妥协是什么?
链条预张力。
标准上告诉你,预张力调到多少多少牛。实际上呢?很多倍速线厂家为了省钱,用的链条本身就不是标准节距,滚轮间隙大,出厂预张力根本不够。你装上去跑一个月,松松垮垮。怎么办?现场调!使劲拉!拉到导轨变形为止。
这叫什么?这叫用安装精度补制造缺陷。
两种主流路线,你得心里有数:
滚子链方案——便宜、通用、好维修。缺点是什么?噪音大。速度一上去,哗啦哗啦跟放鞭炮似的。而且润滑要求高,你不加油,它给你脸色看,链条锈死、抱轴,拆都拆不下来。
倍速链专用铝型材方案——贵、漂亮、运行稳。导轨一体成型,工装板跑起来顺滑得很。但问题是,型材截面一旦定死,你想改线体布局就麻烦了,得整根换。而且铝型材不耐磨,跑个三五年,轨道内壁全是划痕,摩擦系数变了,倍速比就飘了。
3个数字你记住就行:单点承载不超过150公斤,线速度别长时间超过15米每分钟,链条预张力至少拉到破断力的15%到20%。这是经验,不是手册。
不同的活儿,不同的伺候法
倍速线厂家最喜欢跟你说“通用”。我告诉你,没有通用这回事。
第一个场景:汽车零部件装配。
发动机缸体上线,一个工装板加上工件,轻松过200公斤。还要求定位精度高,装配机械手抓取偏差不能超过正负0.5毫米。这种线,链条必须加粗,导轨必须淬火,工装板定位销必须用硬质合金。倍速比反而要调低,稳字当头。
有个客户,做变速箱壳体。他们那条倍速线买了不到一年,工装板定位销全松了。我去看,倍速线厂家用的销子是普通45号钢,没热处理。缸体一放上去,冲击载荷全打在销子上,不松才怪。后来换了合金销,重新配作,才算消停。
第二个场景:家电总装。
冰箱、洗衣机。工件轻,几十公斤顶天了。但线体长,工位多,几十个工位连在一起。这种线最怕什么?最怕累积误差。一个工位差半毫米,到末端就偏了几公分。
家电厂要求什么?要柔性。今天做这个型号,明天换那个型号,工装板要能快速换型。这时候倍速线厂家的设计功底就露馅了——你导轨接头处平滑不平滑?工装板过接头的时候跳不跳?跳一下,定位就偏。
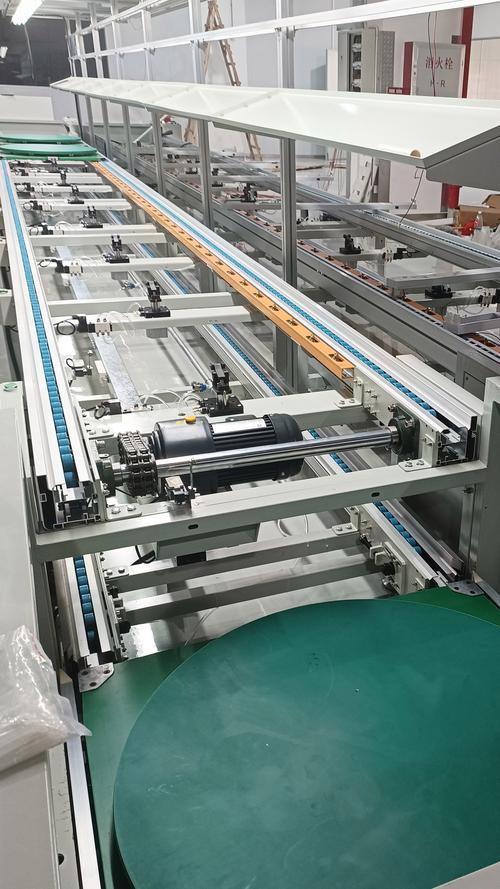
有个做洗衣机的朋友跟我吐槽,说他们那条线跑起来老是“咔嗒咔嗒”响。倍速线厂家的人来了三次,每次都说正常。后来我让他拿塞尺查导轨接头,一查,接头处高低差0.8毫米。就这0.8毫米,让工装板每过一次接头就跳一下,一年下来,工装板底部的耐磨条全部磨穿。
别被“智能”迷了眼,底下那根链条才是命
这两年倍速线厂家都在喊什么?智能制造、数字化、绿色节能。
展会上我见过一条线,上面装了四五十个传感器,每个工位都有RFID读写头,数据往上一传,大屏上花花绿绿。漂亮!真漂亮!
然后我问那个销售:“你这链条是什么牌子?”
他愣了一下。
我说:“你传感器再多,链条该拉长还是拉长。你数据采集再全,滚轮该碎还是碎。”
这就是行业里不愿公开的难题——基础材料和热处理工艺的滞后。
很多倍速线厂家,说白了就是个组装厂。链条买回来,型材买回来,电机买回来,拼吧拼吧就出货了。他们不掌握核心的链条热处理工艺,不掌握滚轮的注塑精度,更不掌握导轨的挤压成型参数。
标准滞后?那是明摆着的。
现在的倍速线国家标准还是十几年前定的,那时候线速度多少?8米每分钟顶天了。现在呢?15米、20米都有人跑。标准里对高速工况下的链条疲劳寿命、导轨磨损率,根本没有明确规定。厂家说“我符合国标”,可他按照国标设计的线,跑高速就是不行。
进口替代?方向是对的。
以前高端倍速线都是日本、德国那几个牌子。现在国产的确实追上来了,价格只有三分之一。但是——你得会挑。看什么?看他的链条是不是自己热处理的,看他的导轨型材是不是自己挤压的。如果全是外购件组装,那说白了,你买的就是个拼装货。
绿色制造也是个坑。
有些倍速线厂家说“免润滑”,用的是自润滑滚轮材料。听着挺好,不用加油,省事。可实际上呢?那种材料在重载下磨损特别快,跑个一两年,滚轮磨得跟瓜子壳似的。你换滚轮的成本,比买润滑油的成本高十倍。这笔账,厂家不会给你算。
老师傅的土话,比手册管用
干了二十年,我总结就一句话:
“倍速线好不好,不看跑得顺,看停得稳。”
什么意思?
一条线跑起来顺顺当当,谁都会做。难的是急停的时候,工装板不乱撞;难的是启动的时候,链条不跳齿;难的是跑合三个月之后,倍速比还能稳在2.5。
你去倍速线厂家考察,别光看展厅。去他车间看,看他的链条是怎么穿销轴的,看他的导轨接头是怎么铣的。拿手摸一摸接头处,感受一下有没有台阶。拿塞尺量一量,间隙超过0.3毫米的,直接走人。
对了,还有个小窍门。
让厂家给你看他们给老客户做的线,运行三年以上的那种。去现场,别打招呼,直接看工装板底部。如果耐磨条磨损均匀,导轨内壁划痕细密——这厂家可以谈。如果耐磨条一边磨透了另一边还是新的,说明线体安装不平,找正没做好。这种细节,做不了假。
最后留个问题,咱们同行聊聊:
你遇到过倍速线跑起来“飘”的情况吗?就是工装板速度忽快忽慢,倍速比不稳定。除了张紧机构的问题,你觉得还有什么原因?我最近碰到一个案例,换了三套张紧装置都没解决,最后发现是变频器参数设置的问题。你们有没有类似的经验?
评论区见。
