高速混合机厂家那些事:一个老车间混子的掏心窝子话

那台烧了电机的混合机,让我记了厂家三年

“张工!张工!你快来!3号线那台混合机冒烟了!” 小刘冲到办公室门口的时候,我茶杯刚端起来。那会儿是下午两点十六分,车间里刚换完批料,准备混一锅PVC干粉。我跑过去一看,主轴抱死了,电机皮带烧得一股胶皮味,锅体里结了一大块料,跟石头似的砸都砸不动。 这不是第一次了。那家高速混合机厂家的售后来了三趟。第一趟说“操作问题”,第二趟说“物料特性不对”,第三趟才说实话——桨叶角度跟锅底间隙留得不对,出厂时就没调到位。 从那以后,我选厂家先看两样:装配车间地上的废料堆,还有售后师傅的手。手上茧子厚不厚,决定了他干活利不利索。地上废料堆大不大,说明他们出厂前有没有认真跑合、试车。
高速混合机厂车间装配现场实拍图
高速混合机厂车间装配现场实拍图
说实话,高速混合机这行当,门槛看着不高,做精了难。

那几百转的桨叶里,藏着厂家的真本事

高速混合机厂家核心就两个流派:热混锅体一体式和分体式组装。 一体式?铸造出来整个锅,刚性没得说,但模具费砸下去十几万、几十万很正常,小厂根本玩不动。分体式呢,焊接拼装,成本低,交货快,但焊缝处理和应力释放这块要是偷懒,用上一年半载准变形。 这里有个数字,你记住:桨叶尖端线速度,一般控制在22到28米每秒。低于20,混合不均匀,物料容易团聚;高于30,剪切热太大,对热敏性材料就是灾难。有些厂家标35米每秒,听着猛——可你问问他们的电机功率上去没有?轴承能扛住吗? 再说间隙。桨叶外缘到锅壁的间隙,行业里通常标1.5到3毫米。实际上呢?很多厂家发货的时候调的是4到5毫米。为什么?怕刮锅、怕异响、怕客户投诉。间隙大了,锅底那层料永远混不透,你得延长混合时间,能耗蹭蹭往上涨。 还有个事,行业内通常不说,但实际在做——主轴密封那里,很多厂家用的是填料密封加气封,便宜、能用、不容易出大问题。但你试试连续跑72小时以上?填料磨损了,粉料钻进去,轴承不抱轴才怪。高端一点的用机械密封,贵三倍,可人家敢质保两年。 选型这码事,别光看样本上的参数表。我一般让厂家直接告诉我:你们这个型号的混合机,在同行业里哪家客户用得最久?用了多少年?他要是支支吾吾,你就得留个心眼。 有个客户,做改性塑料的,上了台3000升的热混机。厂家说混合周期6分钟一锅。实际跑了三个月,平均8分半。为啥?物料的堆密度和流动性跟样本上写的不一样,那厂家根本没问清楚。后来改了桨叶角度,加了两组导流板,才把时间压下来。
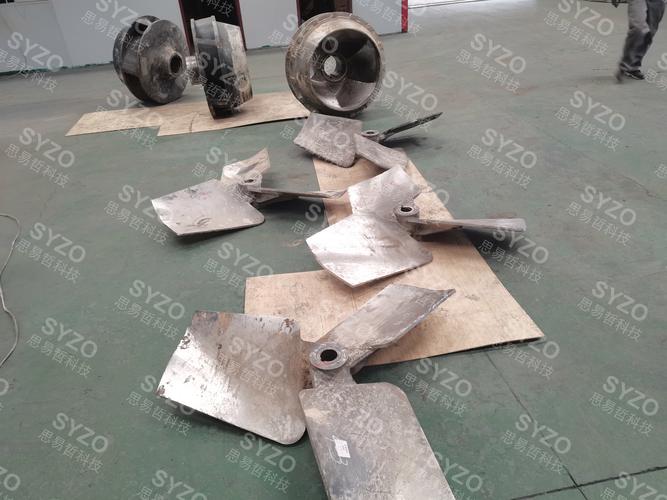
高速混合机桨叶拆卸检修磨损情况图
高速混合机桨叶拆卸检修磨损情况图

两个行业,两种折磨

两个行业,两种折磨
两个行业,两种折磨
先说锂电正极材料这块。磷酸铁锂、三元材料,那玩意儿娇贵得不行。金属污染零容忍。你混合机用普通碳钢?等着退货吧。内衬必须用陶瓷或者高分子材料,桨叶要喷涂碳化钨,密封件要食品级。 有一家做磷酸铁锂的上市公司,招标时直接拿白布擦锅壁。擦完一看,有黑印子——废标。厂家派了技术服务团队蹲了半个月,把内衬全换了,才拿到订单。 再看饲料预混料这个行当。这玩意儿量大、利润薄、客户对价格敏感。但均匀度变异系数CV必须小于5%,国标卡在那呢。有的厂家用双轴桨叶,有的用犁刀式,还有的用单轴高速——效果都能达到,拼的是什么?拼的是在便宜的设备上,怎么把死角堵住。 我去过山东一家饲料厂,他们的混合机用了七年,没换过主轴。老板带我去看,锅壁上贴着标签,写着“每班清一次,每200小时检查油封”。就这么简单,但没几家能做到。 应用这玩意儿,场景不同,要求就打架。锂电要无污染,饲料要低成本;医药要易清洁,化工要耐腐蚀。厂家要是拿一套图纸打天下,迟早出问题。

聪明起来的机器,和还没跟上的规矩

聪明起来的机器,和还没跟上的规矩
聪明起来的机器,和还没跟上的规矩
这几年都在谈智能制造。高速混合机厂家也往这上面凑——远程运维、在线监测轴承温度、电流曲线学习……听着挺唬人。 实话说,真用得上的不多。我见过一家厂子,在混合机上装了十几个传感器,结果工人嫌烦,把报警声关了。还有个厂家吹自己的设备能“自学习最优混合曲线”,客户用了半年发现,还是靠老师傅拿手一摸。 不过方向是对的。进口替代这块,国产高速混合机确实在往上走。以前高端锂电正极材料清一色用德国、日本设备,现在有些头部企业开始用国产了。为啥?便宜是一方面,更重要的是服务响应快。进口设备坏了,等个配件两周,产线停不起。 但暗礁也在这。 行业里有个不愿公开的难题——热混和冷混的切换效率。理论上热混完立即冷混,物料温度从120度降到40度以下。实际呢?很多厂家的冷混锅设计得不够,物料在里面结块,出来还得破碎一遍。可谁会在样本上写这个? 还有一个,标准滞后带来的风险。现有的高速混合机行业标准是很多年前定的,混合均匀度的测试方法用的是取样法——从锅底、中间、锅边各取一点。可实际生产中,物料在锅里的运动状态远比这个复杂。有的厂家就卡这个漏洞,设备实际混合效果不行,但送检样品的均匀度数据很好看。你拿它没辙。 真正用着一线设备的兄弟,心里都有数——看混合效果好不好,别光看报告,拿成品去测拉伸强度、看色差、做断面分析。那才是真章。

老师傅的土话,和那个我一直没想通的问题

老师傅的土话,和那个我一直没想通的问题
老师傅的土话,和那个我一直没想通的问题
我师父退休前跟我说过一句话,到现在我都觉得是真理。 “混合机好不好,别看锅盖,看锅底。底上没料,才是真功夫。” 什么意思?物料在锅里翻腾,最怕的是底部有一层死料区。有的厂家为了追求大容量,把锅底做平了,桨叶离底远,物料在底下趴着不动。你混合时间再长,那层料永远混不匀。 还有一句,“三分设备,七分安装。”高速混合机找平找不正,地脚螺栓没锁紧,跑起来晃得跟筛子似的,轴承不用半年就废。 我现在看厂家,先问三句话: “你们厂里干了十年以上的装配工有几个?” “客户买了设备回去,第一次开机你们去人不去?” “设备过了质保期,坏了你们管不管?” 三个问题都答得利索的,基本靠谱。有一个含糊的,就得再想想。 说到底,高速混合机厂家这个行当,拼的不是谁家参数写得漂亮,拼的是谁在车间里蹲得住,谁的售后师傅半夜接电话不骂娘。 不过有个事,我一直没想通——现在的年轻操作工,越来越不爱动手调设备了。参数不对,直接喊厂家。厂家不来,就停机等着。这样下去,等我们这帮老家伙全退了,谁来教他们“听声音判断桨叶磨损”这种手艺? 各位同行,你们厂里还有年轻人愿意学这些吗?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:高速混合机厂家那些事:一个老车间混子的掏心窝子话
文章链接:https://yxqcspc.com/19784/