凌晨两点,送料机厂家的人在车间啃冷包子
那晚冲压线停了。三合一送料机卡料,模具打裂,料带扭成麻花。
老板电话里骂娘。我蹲在电柜旁边,看厂家售后拿万用表戳来戳去。
他嘴里嘟囔:编码器没丢脉冲啊。我心想,丢不丢脉冲,模具已经废了。
送料机厂家平时没存在感。一出事,全车间都盯着他。

说实话,选厂家这事,样本上个个是德国精度、日本工艺。
真拉到线上跑三个月,谁家辊子发烫、谁家伺服发抖,瞒不住。
有个客户更绝。新线验收,送料机厂家拍胸脯说精度稳。结果冲了八百件,长度差了半毫米。半毫米啊,模具直接啃出毛刺。厂家说料带有油。我说你样本上没写怕油。
别只看送料精度,先问辊子怎么热处理
送料机原理不玄乎。开卷、矫平、送料、冲压,料带像面条一样被拽着走。
关键参数就几个:料厚、料宽、送料长度、送料速度、卷重。
一台1.3米宽、5吨卷重、料厚0.5到6毫米的线,配多大伺服?
很多厂家拍脑袋。伺服小了,拉不动;伺服大了,惯量匹配又出问题。
还有冲次。模具每分钟冲200次,送料周期300毫秒。送料时间只给120毫秒。伺服加速跟不上,节拍就掉。厂家样本写60米每分钟,那是峰值。实际连续跑35到40米,算良心。
送料精度标±0.05毫米,那是空载、常温、单次。
连续冲压两小时,油温上来,辊子热胀,能跑到±0.12毫米。
模具间隙小的,直接啃刃口。这行里,厂家不说,用户自己扛。

两种路线:伺服送料和传统机械送料。
伺服贵,灵活,能存几百个配方。机械便宜,耐造,但换型得摇手轮。
现在还有气动夹送,小厂爱用。便宜是真便宜,精度也是真飘。
材料方案更藏猫腻。送料辊看似都是钢,差别在热处理。
好的是渗碳淬火,硬度HRC58以上,磨到镜面。
差的是调质钢,表面氮化一下,看着黑亮,干两个月就起槽。
行业里通常不说但实际在做的妥协:样本写送料速度60米每分钟,实际连续跑只敢开35到40米。
为什么?料带打滑、矫平机震动、收卷张力不稳。标太快,没人敢认。
选型还有一条:别只给厂家料厚料宽。把模具图、冲次、步距、导柱间隙一起发过去。懂模具的送料机厂家,会算惯量、算张力、算压紧力。不懂的,只会问你要几吨卷。
汽车冲压和电机铁芯,要的不是同一台机器
汽车冲压件,料厚3到6毫米,高强度钢。送料机得抗造。
客户案例:河北某汽配厂,买了两台三合一。一台送料辊硬度不够,两万次后打滑。
模具定位销断,停线半天。后来换辊子,加装液压压紧,才稳住。
电机铁芯不一样。硅钢片薄,0.35毫米,怕划伤,怕油污。
送料机厂家得配毛毡清洁、张力闭环,甚至磁力皮带。
案例:江苏一家电机厂,定转子高速冲。原来废品率3%,问题在送料抖动。
厂家改了送料曲线,加减速时间从80毫秒拉到200毫秒。废品率掉到0.8%。
你看,同一个词“送料机”,不同行业差十万八千里。
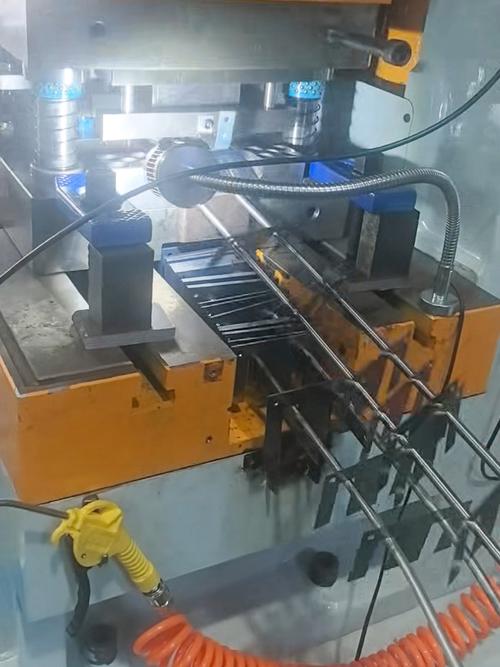
电子连接器更变态。铜带薄到0.1毫米,送料长度几毫米。
伺服分辨率不够,直接报废。这种活,小厂家接不住。
还有五金拉伸件。料厚1.5毫米,表面要镜面。送料辊压力大了,压出印子。压力小了,打滑。厂家得现场调,不是发货就完事。
智能工厂喊得响,暗礁也深

现在送料机厂家都往总线上靠。EtherCAT、Profinet,远程运维,预测性维护。
好事。但有个难题,行业内不愿公开:材料内应力导致送料长度漂移。
卷料开卷后,应力释放。今天调好的长度,明天变0.3毫米。
传感器能测,算法能补。可补多少?谁也不愿把数学模型公开。
进口替代也是。国产送料机便宜三成,但核心编码器、伺服电机,不少还是进口。
小厂用翻新伺服,外壳喷新漆。跑合期一过,抖动、丢步全来了。
标准滞后更头疼。送料精度测试,很多按空载标。负载呢?温升呢?
没有统一动态精度标准。用户验收,只能拿废料斗说话。
绿色制造倒逼省电。伺服节能、待机休眠,一年省几万度。
可车间电压不稳,频繁启停,电容老化更快。厂家不说这个。
黑灯工厂更狠。要求自动换卷、自动穿带。料头一歪,整线停。送料机厂家敢承诺无人化,但敢不敢保一年不停?
老师傅的土话:看废料斗,听辊子声
我干了二十多年。买送料机,别光看展厅样机。
去厂家车间,看他们怎么跑合。听辊子有没有啸叫,摸轴承座烫不烫。
土话一句:“送料机好不好,不看样本看废料斗。”
废料斗里毛刺多、变形多,精度吹上天也白搭。
还有,换油周期别信说明书。北方冬天,液压油黏,得提前换。
南方潮湿,电柜不放干燥剂,编码器接口长绿毛。这些小细节,比理论管用。
最后问一句:你们车间那台送料机,跑合多少小时后开始抖的?
厂家售后是随叫随到,还是电话里说“正常现象”?
