凌晨三点那批烧伤的轴承圈,是砂轮厂家给我上的第一课
那年我管磨加工。凌晨三点,班长电话打过来,声音都劈了。
“李工,内圆磨一批全废了。”
跑过去一看,工件表面一片蓝黑色的烧伤纹,退火色,跟烤糊了一样。磨床没事,参数没动,操作工还是那个老手。问题在哪?
那批砂轮。新到的货,粒度标80#,硬度标K,看着都对。磨起来也“利”,吃刀量大一点不叫唤。三天之后才开始咬人。
砂轮就是这么个东西。装配图上找不到它,采购单上排不进前二十。可它一撂挑子,整条线陪葬。
磨粒、结合剂、气孔,砂轮厂家卖的其实是这三样的配比
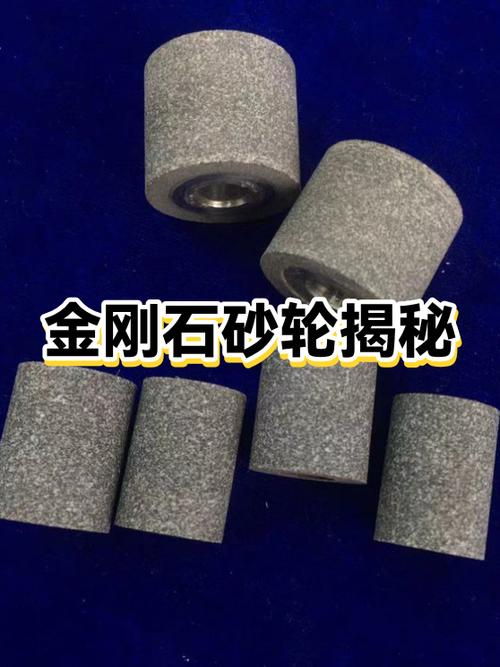
砂轮不是铁疙瘩。它是一堆磨粒被结合剂粘住,中间还留着一窝一窝的气孔。
磨粒是牙,结合剂是牙床,气孔是排屑散热的通道。哪一样不对,都是灾难。
来点数字。普通陶瓷结合剂砂轮,线速度常用35米每秒,高速的干到50、60,甚至80。粒度这头,荒磨用24#、36#,一般磨削46#到60#,精磨80#往上,镜面磨直接上W系列微粉。硬度等级从D排到Z,工业上真正常用的就K、L、M那么几个。
结合剂烧成温度,陶瓷的一般在1250到1300摄氏度这个区间。树脂结合剂固化曲线,180到200度,保温按小时算。
差十度会怎样?
差十度,硬度计打出来还是K,磨起来完全是另一回事。要么自锐太快,砂轮掉渣、尺寸飘;要么太硬,磨钝了不脱落,直接抱轴。
还有个参数很多人忽略——气孔率。一般8%到20%之间。多两个点,散热好,但强度掉;少两个点,砂轮结实,屑排不出去,工件就等着烧吧。
两条主流路线,棕刚玉(A)和白刚玉(WA)。棕刚玉韧性好、便宜,干粗活;白刚玉硬而脆,适合淬火钢、高速钢。中间还有铬刚玉(PA),磨不锈钢、模具钢的一把好手,价格贵一截。
再往上是超硬。CBN磨淬硬钢、高温合金,磨削比能到100:1以上,普通刚玉才5:1到10:1。可一台设备改造加上砂轮钱,够买半条线。老板签字的手会抖。
行业内通常不说、但实际在做的妥协是这样的:你订的PA,来料里掺了多少A,只有厂家自己清楚。铬刚玉贵,掺进两三成棕刚玉,磨削比掉一点,普通工况根本看不出来。等你的工件开始局部烧伤,已经磨了半个月了。
还有一招。静平衡。有些小厂出厂前拿配重块往法兰上一挂,转一圈不晃就算过。你上机床一装,转速拉到3000转,整个床头箱发抖。那不是砂轮偏心,是配重块在骗你。
轴承和铸件清理,对砂轮厂家的要求几乎是反着来的
同一个厂家,同一条线,出来的东西能差出天壤。
轴承内圆磨要什么?尺寸一致性、不烧伤、批与批之间稳。砂轮得软一点,自锐跟得上,组织要松,气孔要通。走刀小,线速度高,冷却液得冲透。
那次事故之后,我们换了另一家的货。硬度标J,比原来还软。操作工一开始骂娘,说这玩意儿不耐用。结果呢?一批下来尺寸波动从8微米压到3微米,烧伤彻底没了。
软,不等于差。这行最反直觉的一句话。
再说铸件清理、钢坯拉荒,那是另一个世界。砂轮要硬、要粗、要能吃刀,还得抗冲击。切个浇冒口,砂轮边缘撞上去不能崩。
我认识一个铸造厂,为省一块钱一片的切割片,进了一批便宜货。工人站着切的时候,“啪”一声炸开,碎片拍在防护罩上,砸出个坑。
人没事,全靠那个防护罩。后来他们收货规定写得明明白白:切割片一律凭回转强度试验报告入库,不给报告的不上机。

智能化和绿色化喊得响,可暗礁得有人指出来
这两年展会上新词一堆。砂轮里埋RFID芯片,磨床声发射在线监测,磨削过程数字孪生。听着漂亮。
真正落地的就一条:声发射加功率监测,判断砂轮什么时候该修整。
老师傅靠耳朵听,一耳朵一个准。可老师傅会退休。把耳朵变成传感器,这事儿才算真做成。
绿色化那头,陶瓷结合剂往低温烧成走,省气;树脂结合剂这边,游离酚被环保盯了好几年,低酚配方出了一批。代价呢?寿命和强度有时候得让一点。
进口替代是眼下最热的话题。高端CBN、超硬磨具,国产确实追上来了不少。可有个坎。
能用,和敢用,是两件事。一条汽车生产线换磨具供应商,验证周期动不动半年起步。停线一小时多少钱,谁算谁知道。
最让我心里发毛的是标准这件事。
线速度标注、回转强度检验,国标是有的。可抽查比例、老化后的强度衰减、超高速砂轮的复检细则,跟不上。陶瓷结合剂砂轮受潮,强度往下掉,包装上写了吗?没有。
库房角落里躺了一年半的砂轮,纸箱都发软了,照样出库、照样上机。这个坑,我踩过一次。砂轮跟工件之间还得跑合,新砂轮上来就满负荷,等于让它带病上岗。
我师父那句话,现在还贴在我工位上

他说:砂轮不骗人。你糊弄它一分钟,它糊弄你一整批。
他还说,买砂轮别只看牌号和硬度,看三样——听声音、看火花、摸工件。声音发闷,该修整了;火花发暗拖得长,砂轮太硬;工件摸着烫手,冷却或者选型错了。
这些,说明书上一个字都没有。
对了,还有条土办法。新砂轮上机之前先空转两分钟。这习惯救过我好几次。
说到这,想问问同行:你们厂现在收货,还让不让砂轮厂家提供回转强度试验报告?还是靠一句“用了这么多年没出过事”撑着?
