凌晨三点那通电话,让我记住了真空干燥箱厂家这四个字
“箱门又漏了。”
电话那头,操作工嗓子发哑。一个中药浸膏批次,抽了四个小时,真空度卡在 8 kPa 下不去。物料发黑。老板在走廊骂人。
我赶到车间。门封条摸上去发硬,拐角还有一条缝。真空泵嗡嗡叫,像抱轴的前兆。拆开一看,泵油乳化,白得像豆浆。
厂家呢?电话里说:你们溶剂含水太高,使用不当。
呵呵。
真空干燥箱厂家,平时没存在感。一出事,全是他。选对了,是台设备。选错了,就是个定时炸弹。
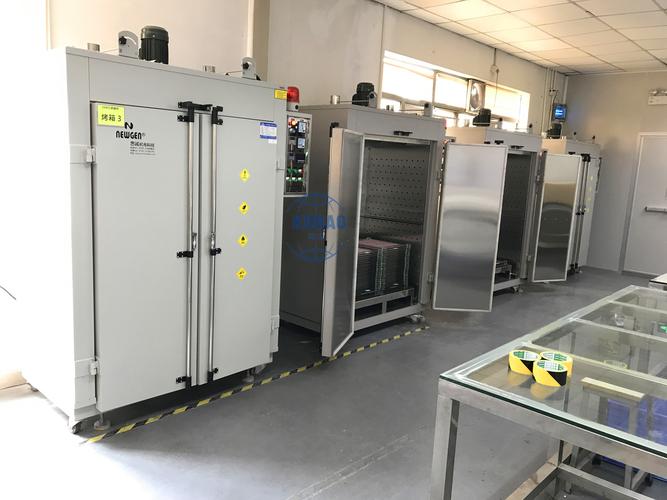
别只盯极限真空,泄漏率才是照妖镜
真空干燥箱的原理不复杂。抽掉空气,水或者溶剂的沸点往下掉。常压 100℃ 才开锅的水,在 10 kPa 下 45℃ 就能跑。热敏物料才敢用。
但厂家销售喜欢甩参数。极限真空度 50 Pa,温度均匀度 ±1℃,听起来漂亮。
我告诉你,空箱冷态测的。带载、加热、溶剂蒸汽一上来,数字全变。
看三个数就够了。泄漏率。单位 mbar·L/s,或者 Pa·m³/s。好箱体,≤ 0.05 mbar·L/s。超过 0.1,别谈。搁板温差。不是显示温度,是五层搁板实际温度,±1.5℃以内算及格。恢复真空时间。抽到 1 kPa 后,保压 30 分钟,压升多少。压升超过 1 kPa,门封或者焊缝有故事。
材料路线两条。304 不锈钢内胆,便宜,够用。316L,贵一截,耐腐蚀,制药和含氯溶剂必须上。现实呢?有些厂家拿 304 冒充 316L,钢板厚度还下差 0.2mm。你拿光谱仪一打,钼含量不对。更有甚者,内胆点焊加密封胶。真空箱内胆必须满焊,焊后酸洗钝化。胶?溶剂一泡,早晚开裂。这就是行业内不太说、实际在做的妥协。成本逼的。对吧。
选材这事,跟车床拉荒一个道理。第一刀吃刀量太猛,后面全崩。真空箱内胆省材料,省出来的都是售后。
加热方式也是两派。夹套导热油,温度稳,但升温慢,管路复杂。电加热管直接辐射,升温快,便宜,但局部过热,热敏料容易结皮。我偏向夹套热水或者导热油,跑合好了,温度均匀性吊打电热管。不过话说回来,预算不够,电加热也得接受,前提是风道设计要合理,别让热风直吹物料。

制药和锂电,要的根本不是同一台箱
制药厂要什么?GMP。内胆无死角,抛光 Ra ≤ 0.4μm。焊缝平顺,不能有黑斑。门封条要食品级硅胶,能耐受 121℃ 蒸汽灭菌。最好能在线清洗,CIP,SIP。真空泵得无油,或者至少带溶剂回收,尾气不能直排。
案例。某原料药厂买了两台低价真空干燥箱,做含乙醇的中间体。用了三个月,批次含量不合格。拆开内胆,夹套焊缝有气孔,保温层里全是乙醇味。整批料报废,损失够买三台好箱。厂家最后赔了没?扯皮半年,只换门封。
锂电呢?完全另一套。极片烘干,或者正极材料干燥。怕氧,怕水,怕金属污染。要求氧含量 ≤ 50 ppm,露点 ≤ -40℃。内胆不能有铜、锌。温度均匀度要 ±1℃,因为极片干燥不均,电池一致性就崩。还要快。生产节拍不等人。
案例。一家做磷酸铁锂的厂,真空箱温度均匀度标称 ±2℃。实际测,靠门那层比中间低 5℃。结果极片含水量忽高忽低。卷绕时断片。老师傅气得拍桌子。后来加了导流板,换了循环风机,才把温差压到 1.5℃以内。这就是厂家懂不懂工艺的区别。
进口替代喊得响,暗礁也真扎脚
现在真空干燥箱厂家都在讲智能制造。触摸屏、PLC、远程运维、数据导出。药厂要电子签名,锂电厂要 MES 对接。方向没错。
绿色制造也是。水环泵耗水,废水处理麻烦。干式螺杆泵、爪泵慢慢上马。热泵余热回收,能把能耗砍掉两三成。听着很美。
进口替代?国产真空泵、阀门、传感器进步很大。但有些厂家吹“全国产”,拆开一看,真空计还是进口的。这不丢人。丢人的是把进口件当国产卖,把国产件当进口吹。
暗礁在哪?标准滞后。真空干燥箱的极限真空度,很多标准写的是空载、冷态。用户实际是带载、热态、有溶剂。一旦打官司,厂家说你使用条件不符,用户说指标虚标。扯不清。
更吓人的是防爆。干燥含丙酮、甲醇的物料,真空泵前必须考虑溶剂蒸汽。有些厂家只在铭牌上打“防爆”两个字,电机换了防爆,控制柜没换,管路没有氮气稀释,爆破片选型拍脑袋。出了事,就是大事。行业内不太愿公开的难题,就是防爆认证和实际工艺脱节。标准更新慢,客户又催着交货。胆子大的先干,胆子小的丢单。你说这叫什么事。
老师傅的土话,比销售PPT管用
我入行时,师傅跟我说:“真空箱好不好,抽得快不算本事,漏得慢才是功夫。”
买真空干燥箱厂家,别光看展厅样机。去看车间。看焊缝是不是满焊,看门封条有没有异味,看真空泵油干净不干净。问泄漏率测试报告,问温度均匀度是空箱还是带载。敢把保压曲线拿出来的,基本靠谱。
还有一句土话:“跑合跑不好,后面全是病。”新箱到位,别急着投料。空箱抽真空,保压,升温,再保压。跑个三天。门封条跑合了,焊缝应力释放了,再上料。省这几天,后面赔半年。
开放问题留给大家:你们验收真空干燥箱,泄漏率是测空箱冷态,还是热态带载?敢不敢让厂家把保压曲线写进合同?评论区聊聊。
