凌晨三点那台机器,把我从被窝里拽了起来
电话响的时候是凌晨三点十七分。三号平板硫化机,冒烟了。
我披着外套往车间跑,心里骂娘。到了一看,模具缝里滋滋往外喷橡胶糊,焦味儿冲鼻子。工人老周蹲在旁边,脸黑得像锅底——不是气的,是真被烟熏的。
咋回事?合模压力上不去,热板温度还飘。这批货是给主机厂配套的减震衬套,一批三百件,全废。
第二天一早我把橡胶硫化机厂家的售后叫来。小伙子看了半小时,说:压力表没问题,是电液比例阀有点卡。
就这?就这。
可你想想,一个比例阀,卡了那么一点点,一天两万块的料就没了。这就是橡胶硫化机厂家在车间里的“存在感”——你平时想不起它,它一犯病,全厂陪你熬夜。
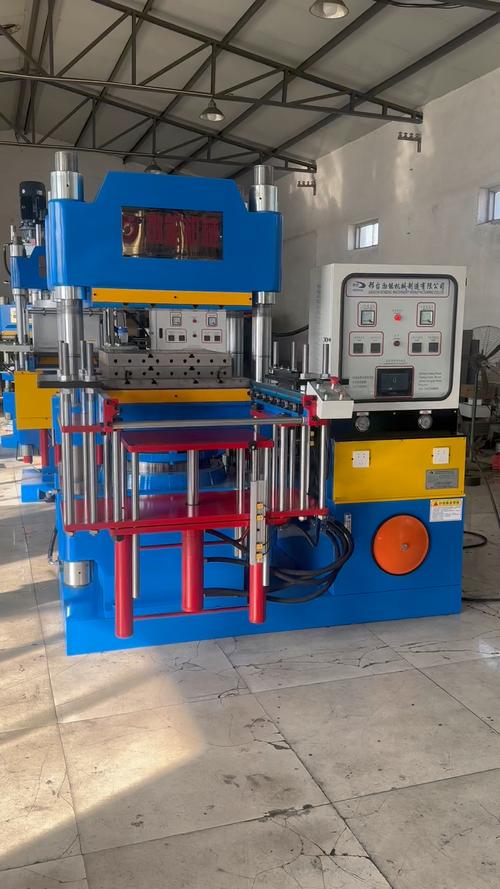
热板温差三度,能让我多废半吨胶
很多人以为硫化机就是把模具压住、加热、等时间。太天真。
核心就三件事:温度、压力、时间。听着简单,做起来全是坑。
拿温度说。天然橡胶配方,硫化温度一般卡在143℃到155℃之间,丁腈橡胶能高一些,160℃上下。热板表面的温差,好机器控制在±1.5℃,差一点的,中间和四个角能差到5℃。
你算算。差5℃什么概念?中心位置刚好正硫化,边角要么欠硫——发软、没强度;要么过硫——发脆、一掰就断。
我见过一家做密封圈的小厂,模具放在热板最边上,图省事。结果同一模出来的件,硬度差了快8个邵氏A。客户退货退到他们老板怀疑人生。
压力这块更玄。标称200吨合模力的机器,实际用起来能稳稳压到170吨就算良心。为啥?液压系统的内泄、油温升高后的黏度变化,全在里面吃掉了。

再说技术路线。现在主流其实就两条路子在打。
一条是柱式液压硫化机。四根柱子,液压缸往上顶,结构传统,便宜,维修方便。缺点也明显——柱子受力不均会偏磨,时间长了热板平行度跑掉,跑个三五年就得修。
另一条是框架式(侧板式)液压硫化机。整体焊接框架,刚性大,平行度能长期保持在0.05mm/m以内。贵,贵不少。但做精密件、做薄壁件,这钱不能省。
行业内不太愿意说但实际在做的妥协是啥?
很多厂家的样本上写“温差±1℃”,那是空载、稳态、室温25℃、测热板正中央测出来的。你在实际工况下用蒸汽加热,进出口那一端和远端,差4℃都算好的。
验收的时候测哪儿,卖机器的和买机器的心里都门儿清。这事儿,没人捅破。
做减震衬套和做医用胶塞,根本是两码事
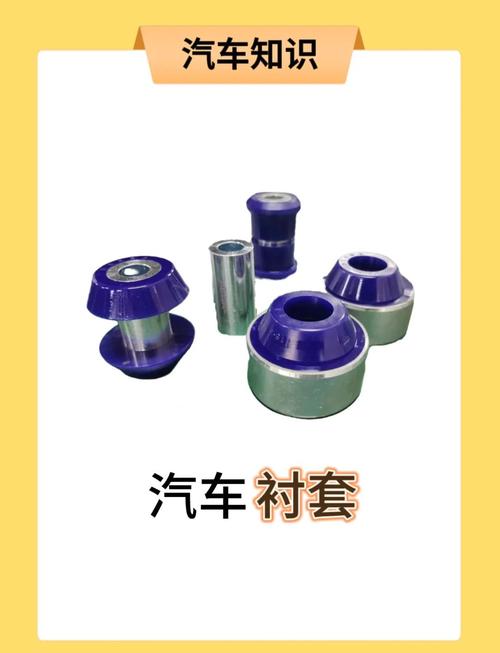
同样是硫化机,不同行业要的东西差得离谱。
汽车橡胶减震件。这行要的是节拍和一致性。一个大衬套,模具重几百斤,工人拿吊车装模。要求是什么?压力大、升温快、自动化程度高,硫化时间短则三五分钟,长则二十几分钟。一家给合资品牌配套的厂子,我去年去看,二十台机器排一溜,全是框架式,配机械手自动取件。为啥?主机厂要求CPK大于1.33,人工取件那点时间差,就把数据搞散了。
有个真事。他们早年图便宜买了两台柱式机混在线里用,结果这两台出来的件,尺寸波动总比别人大一截。后来查出来,是热板每天早上冷机启动那半小时温差特别大。别人家机器预热快,它慢。最后这两台只能挪去做要求最低的杂件。
医用丁基胶塞。完全是另一个世界。干净、洁净车间、不能有任何污染。硫化温度反而不能太高,150℃出头就得停住,高了胶塞表面的硅化层就毁了。机器要什么?要干净,要没有油污,液压油最好用食品级的,甚至直接上电加热不用蒸汽——蒸汽管路里那些铁锈和杂质,进了洁净区就是灾难。
我认识一个做胶塞的老板,他买机器只提一个要求:能拆开洗干净。别的都是次要的。
智能化的热闹背后,有块谁都不愿碰的疤

这两年展会跑下来,满耳朵都是“工业互联网”“数字孪生”“远程运维”。
说实话,有用。真的有用。温度曲线实时抓、能耗按模统计、模具寿命预警,这些确实能省下真金白银。我见过一个厂上完数据采集,光是把“空模保温时间”砍掉,一年省了十几万电费。
但有个难题,行业里基本不公开讲。
那就是老机器的“数据脏”。车间里很多硫化机是十年前、十五年前买的,PLC是早期的,通讯协议五花八门,有的压根没接口。你要做数字化,先得给这些老家伙装传感器。装上去之后呢?数据是有了,可传感器本身的漂移没人管。跑半年,采集到的温度比实际低了六七度,系统还一本正经地给你算“合格”。
这比没有数据还可怕。没数据你靠老师傅的眼睛,有假数据你就只能听系统撒谎。
再一个,标准滞后。硫化机的能耗标准、能效等级,更新速度赶不上机台迭代。有些厂家就在这个缝里做文章,样本上标个漂亮数字,实测差一大截。用户想较真,找不到一把公认的尺子。
老师傅那句话,我记了二十年
带我的师傅,姓陈,山东人。他跟我说过一句土话:
“机器是死的,胶是活的。你得听它说话。”
什么意思?书本上告诉你硫化温度143℃,你就死磕143℃?不行。夏天车间35℃,冬天车间8℃,同一台机器同一套参数,出来的件手感就是不一样。老工人会伸手摸一下模具边角,会根据当天的湿度微调那么几秒。这几秒,参数表上写不出来。
还有一句经验法则:“宁欠勿过,欠了还能回炉,过了就是废料。”这话对不对?看产品。但大多数时候,说得没错。
所以选橡胶硫化机厂家,别光看样本上的数字。你得去他客户车间里蹲半天,看早上开机那一个小时,看工人怎么抱怨,看售后多久到场。这些,比任何一份技术协议都实在。
说到这儿我想问一句:
你们厂里那台跑了八年以上的硫化机,热板平行度上回测是什么时候?
有测过的,吱一声,我挺好奇这个比例。
