2026-09-15 12:18:52 分类:商机
上周三凌晨三点,调度室的电话炸我手机上。
徒弟小张在电话里嗓子都哑了:张工,三号线硅胶模崩了。
整批3000套医疗按键全废了。
我套上工服就往车间跑,老远就闻到一股烤焦的硅胶味。
查来查去,问题出在角落那台油式模温机上。
摸进出油管,进口烫得握不住,出口冰凉。拆开来一看,换热管堵了八成,全是导热油结的焦。
这台是客户图便宜,找小厂换的,才用了一年半。
说实话,这玩意儿平时没人当回事,开机能加热就完事,出问题就是几十万的损失。
选油式模温机得卡三个硬指标
很多人觉得油式模温机不就是加热循环吗?能有啥技术。
其实门道全在厂家藏的细节里。
换热管的壁厚绝对不能低于2.5mm。
这是我干20年摸出来的死规矩,小厂家为了省成本,大多做1.8mm,导热油带点杂质,两年就能磨穿漏液,修都没法修。
第二个是控温精度,做普通注塑得控制在±0.5℃以内,做高精度复合材料就得卡到±0.1℃,差一点,成品合格率就能掉十个点。
第三个是最高耐温,正经做工业级的油式模温机厂家,能稳定做到350℃高温不泄漏,小厂最多敢标200℃,真到250℃密封就化了。
现在业内主流两种换热方案,一种直通式,一种螺旋式。
直通式加工简单,厂家成本能降15%,但油流速度慢,死角多,用不了多久就结焦堵管。
螺旋式换热面积比直通大30%,油流均匀,不容易结焦,寿命能长一倍,但是加工难度大,成本高很多。
不过话说回来,行业内通常不说的妥协是什么?
大多厂家对外都宣称自己用的螺旋换热,其实偷偷把螺距放大三倍,省了一半的管材,换热效果其实跟直通没差,卖的却是螺旋换热的价,外人根本看不出来。
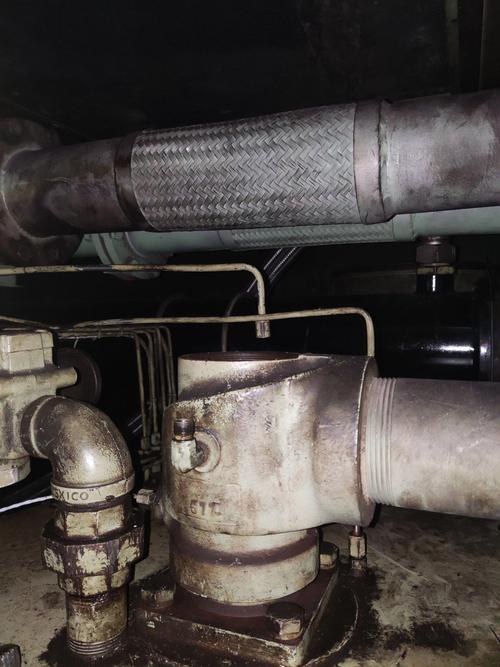 工业油式模温机拆机结焦堵塞换热管实拍
我就碰见过好几个客户,贪便宜买了这种“假螺旋”,不到两年就得换整台机子,算下来比一开始买正经货贵多了。
不同行业,对油式模温机厂家的要求天差地别
你拿去做注塑,和拿去做复合材料,完全不是一个要求。
去年东莞一个做汽车透明灯罩的老板找我,说他家做出来的灯罩总是有不规则水纹,调了大半年模具都没用。
我去看了一眼他的模温机,小厂家配的,控温精度飘到±2℃,泵流量也不够,模具冷热不均匀,怎么可能不出水纹。
后来换了一家专门做注塑配套的油式模温机厂家,把泵流量调高12%,控温稳在±0.3℃,第二天水纹就消失了,合格率从82%升到99%,老板当场给人包了红包。
另一个案例是前年内蒙的风电配件厂,做碳纤维叶片预浸料热压。
要求模温稳定保持320℃,连续运行8小时不能掉温。
一开始找了个小厂,三个月就出问题,密封漏了一地导热油,整个热压板都污染了,损失几十万。
后来找专门做高温工业模温的厂家,换了全氟醚橡胶的密封,加粗了换热管壁厚,现在用了四年多,除了定期换导热油,啥毛病没有。
说白了,好的油式模温机厂家,不会拿通用款给你应付事,会根据你的行业调配置。
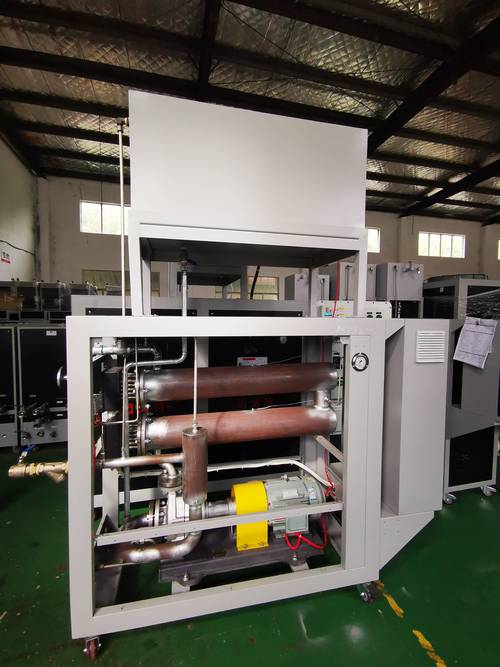 汽车注塑车间模具配套油式模温机组实拍
对吧,你做什么活,就得配什么刀,这个理到哪都对。
风口下的暗礁,这事没人愿意公开说
 风口下的暗礁,这事没人愿意公开说
这两年进口替代火,原来很多大厂都认准日本进口的模温机,现在国内好的油式模温机厂家,性能已经追上来了,价格只有进口的三分之一,售后还随叫随到,很多厂都换国产了。
还有绿色制造,现在好厂家都做全封闭循环,加上余热回收,比老式模温机节能两成左右,一年下来省的电费都能顶半台机子钱。
不过有个行业内不愿说的难题,我今天就直说了。
现在咱们国家执行的油式模温机行业标准,还是十五年前出的,那时候哪有300℃以上的高温应用,哪有这么多细分场景,很多指标都滞后。
小厂家就钻这个空子,劣质钢材、过期密封,只要能加热能转,就能出厂卖,价格压得比正经厂家成本还低,很多老板贪便宜中招,出了问题找不到人,你说理去?
还有现在都赶智能制造的风口,不管客户用不用得上,都给你加一堆物联网模块、远程监控,价格一下涨好几千,说实话,大部分车间里,模温机就在模具旁边,操作工随手就能调,要那远程监控有啥用?就是加价的由头罢了。
昨天我去三号线看新换的模温机,是正经大厂做的,运转半个月,温飘一直稳在0.2℃以内,再也没出过幺蛾子。
我干了二十年机械,说一句土话:边角上的设备,最不能瞎对付。
你对它凑活,它就给你捅大娄子。
你们车间换模温机的时候,最先看的是报价还是实打实的配置?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老工程师聊油式模温机厂家:藏在车间角落的隐形关键
文章链接:https://yxqcspc.com/15650/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
