2026-09-15 16:43:42 分类:商机
上周三后半夜三点。
我刚脱了工作服要锁更衣柜门,调度室的小周哐哐砸玻璃。
说缸体自动线崩刀了,一百二十多件毛坯废了七成,客户明天一早要拉货。
我跑去现场一看,刀头崩得豁牙露齿,就是上周图便宜换的那个小厂铣刀,比之前便宜快一半。
别光看报价,铣刀厂家的门道藏在看不见的地方
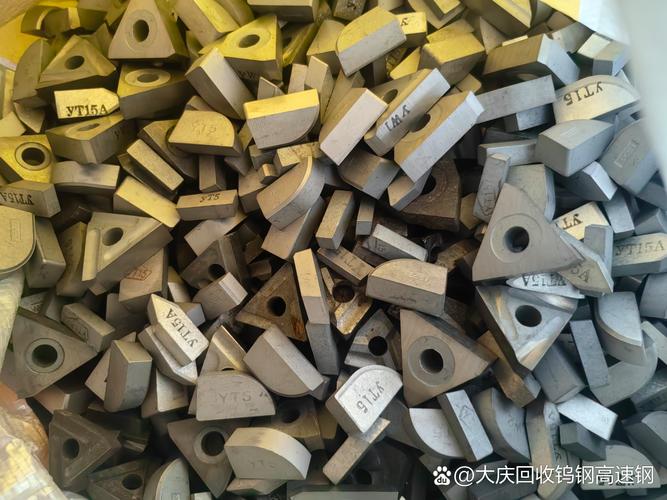 机加工车间报废崩刃硬质合金铣刀
很多新入行的老板,选铣刀只看刃口亮不亮,单价便宜不便宜。
说白了,都是给表面功夫骗了。
铣刀厂家真功夫,不在刃口抛得亮不亮,在三个地方,我给你报三个数,你自己品。
第一,刃口径向跳动公差,正经大厂能控在0.002mm以内,小厂大多直接放开到0.008mm,差四倍,转起来振刀能不崩?
第二,涂层厚度,正经PVD涂层,做精加工的都控在2到5微米,差的厂家为了显得耐磨,直接给你涂到10微米以上,刃口直接钝了,吃刀量一大直接断。
第三,基体硬度,做钢件铣削的硬质合金基体,正经厂家是91.5HRA,做铝合金的会降到89HRA,韧性更好,好多小厂不管什么活都拿最便宜的90HRA凑,能用才怪。
现在主流就是两种路线,PVD涂层和CVD涂层。
PVD好啊,涂层薄,刃口做出来锋利,精度高,干精加工余量小的活,表面质量能差出一个等级,但是缺点也明显,高温耐磨不如CVD,干粗加工拉荒,寿命短一半。
CVD呢,涂层厚,高温耐磨好,粗加工吃刀量大能用好久,但是涂层厚了,刃口本来的精度就保不住,干精加工容易出振纹,还得再磨一次。
说实话,行业内都不说的妥协,我今天说破了。
好多小厂家,为了压成本,拿回收的旧铣刀基体重新磨了涂涂层卖,甚至直接用PVD冒充CVD,还把基体里的钴含量降两个点,成本直接降百分之十,你刚用的时候看不出区别,用个三五天就崩刀,寿命比正经厂家少三分之一,你还以为是你参数调错了。
不同行业找对铣刀厂家,别拿通用品瞎凑活
我干这么多年,见过最多的坑,就是找不对对口的厂家。
航空航天的活,你找做普通五金件的铣刀厂家,那能不出事?
去年我们接了个航天院所的钛合金框架订单,一开始图省事,找了一直合作做普通钢件的厂家,干了不到二十毫米就崩刀,合格率才三成,废了三块毛坯,小十万就没了。
后来托人找了专门做难加工材料的铣刀厂家,人家给刃口做了35度的负倒棱,基体钴含量提了两个点,改完之后,整整干了180毫米才换刀,合格率直接干到九成九。
再说说3C行业的铝合金加工。
我一个朋友开小厂做手机中框,原来一直用进口铣刀,一把刀快顶我们一个工人一天工资,刀钱占成本八个点,赚的钱大半都给刀厂了。
后来找了国内专门做铝加工铣刀的厂家,人家把晶粒做到亚微米级,刃口粗糙度做到Ra0.02,干出来的边框不用额外抛光,直接就能氧化,价格比进口便宜一半还多,寿命才差不到百分之十,现在人家每年光刀钱就能省几十万。
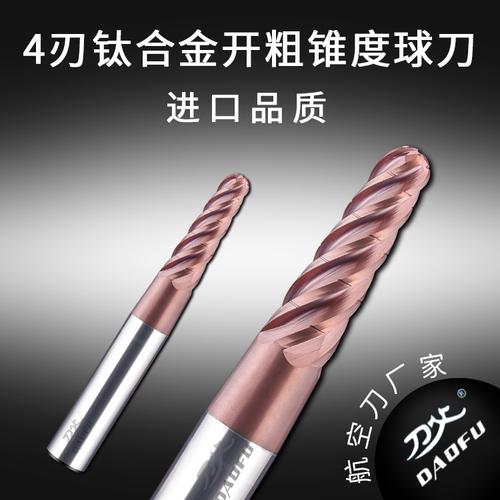 航空钛合金零件加工用整体硬质合金铣刀
进口替代吹得响,底下藏着不少暗礁
 进口替代吹得响,底下藏着不少暗礁
现在都喊进口替代,好多国内铣刀厂家起来了,确实争气,原来进口垄断的高端铣刀,现在国内好多都能做,价格还便宜一半。
绿色制造这边也在变,原来好多都是整体铣刀,废了就整个扔,现在好多厂家推可转位铣刀,刀杆反复用,只换刀片,省了好多硬质合金材料,成本也降了,对环保也好。
不过话说回来,行业有个不愿说的难题,很少有人提。
就是标准滞后太严重了。
现在国内现行的铣刀质量标准,还是十多年前定的,现在新出来的纳米涂层、超细晶粒基体,好多指标都没纳入标准,没有统一的检测方法。
你说你精度够硬度够,我说我的更好,客户根本没法测,送去第三方,也没有对应的国标卡,全靠厂家自己说,出了问题也说不清。
之前有个同行,进了一批铣刀,十批里面三批不合格,找不到地方说理,只能自己把废刀拉去回炉,亏了十几万。
我这几天在车间整理工具,翻出来好多前几年攒的废铣刀,一半都是贪便宜买的小厂货。
干机加工这么多年,我就信一句土话:选铣刀厂家,就像找搭伙干活的工友,不能光看嘴甜报价低,得看手上活硬不硬,关键时刻掉不掉链子。
你们车间这些年,遇过哪些坑人的铣刀厂家?有没有遇到过性价比特别高的国产好货?有空一起唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:干了20年机加工:选对铣刀厂家,比换十万块设备还管用
文章链接:https://yxqcspc.com/15662/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
